

锰酸锂粉体输送系统特点和原理
在新能源电池产业链中,锰酸锂作为重要的正极材料,其生产与输送环节对整个电池制造流程的效率和质量至关重要。而锰酸锂粉体输送系统,作为连接原料供应与生产线的关键设备,其性能直接影响到电池产品的最终品质。本文将深入探讨锰酸锂粉体输送系统的核心特点、工作原理以及在实际应用中的优势,帮助行业用户更好地理解这一关键设备的价值。

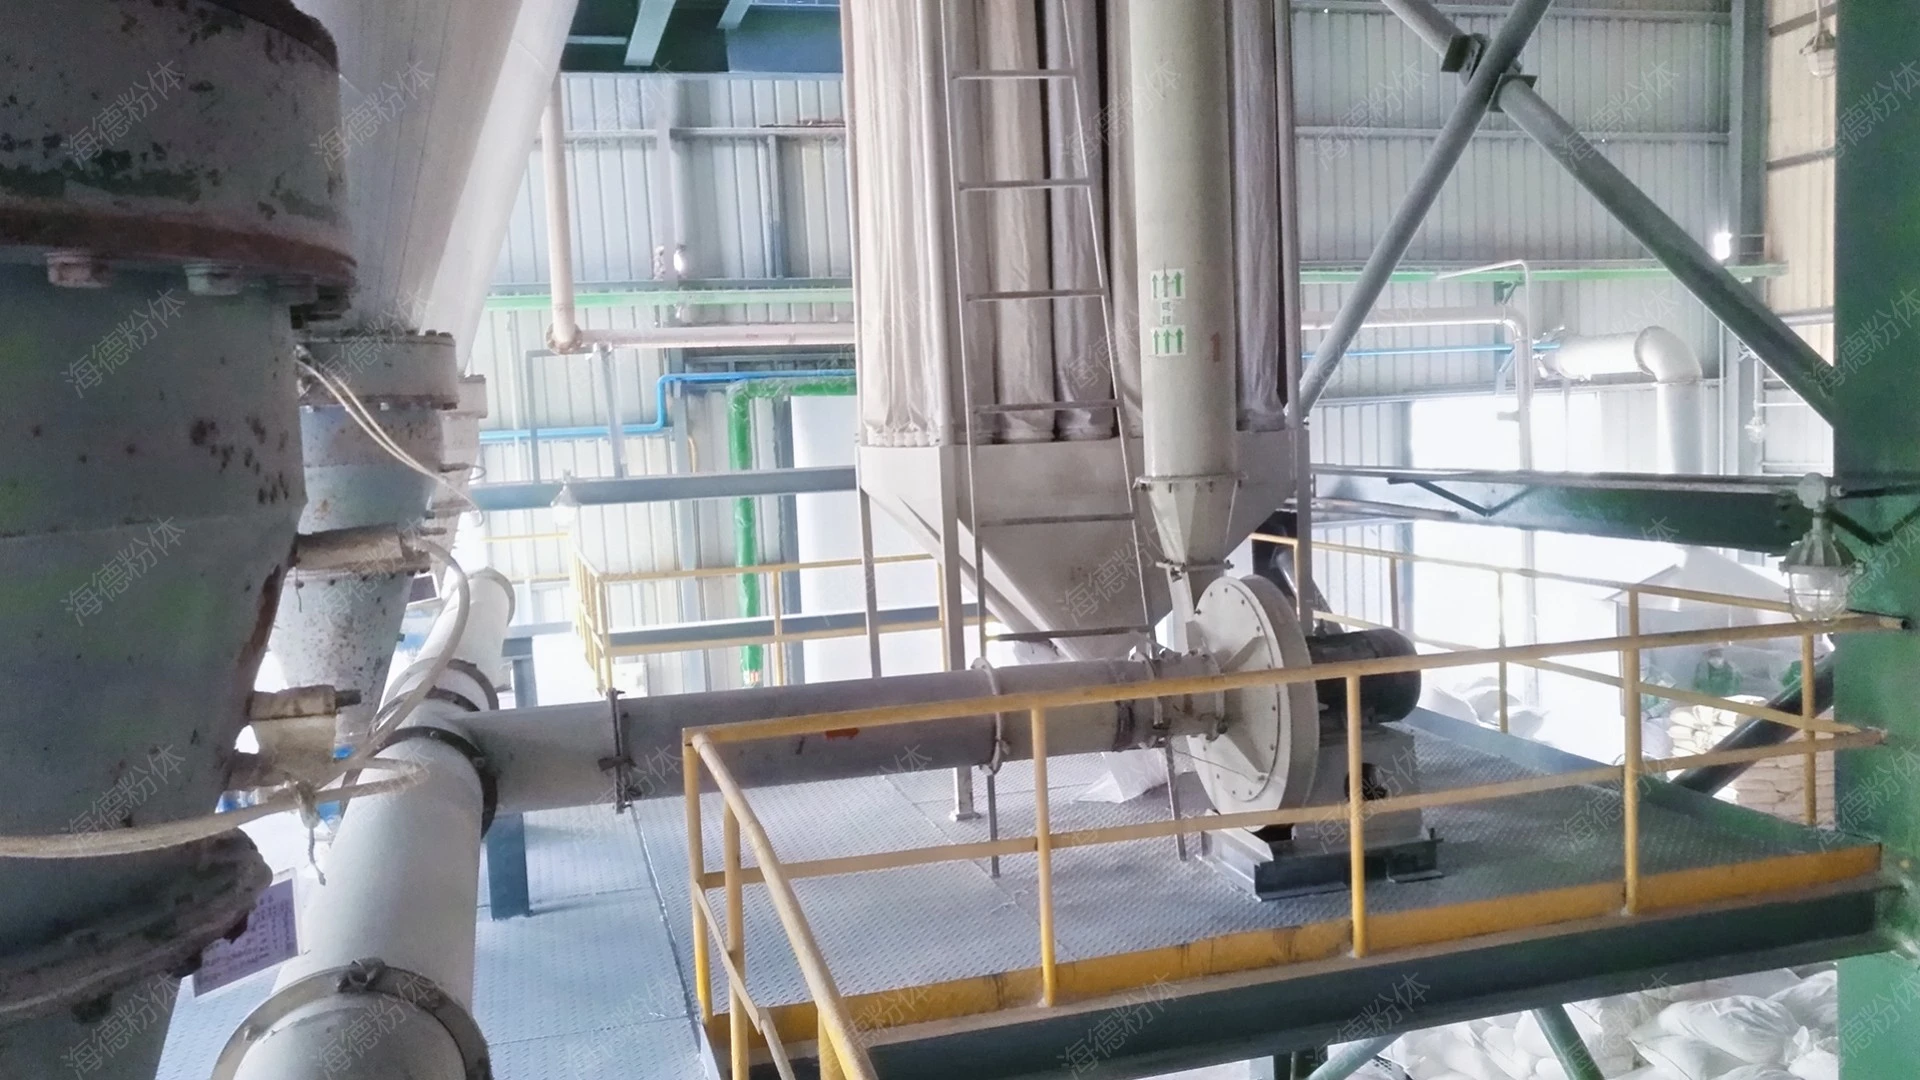
锰酸锂粉体输送系统的核心价值与工作原理
锰酸锂作为一种高活性的无机化合物,在锂电池中扮演着核心角色。其生产过程中,粉体的输送需要克服传统输送方式的局限性,如粉尘飞扬、物料结块、效率低下等问题。气力输送技术凭借其封闭、高效、环保的优势,成为锰酸锂粉体输送的常见方案。锰酸锂气力输送系统通过利用压缩空气或负压风机产生的气流,将粉体物料从起点输送到终点,整个过程在密闭管道内完成,有效避免了物料与外界环境的接触,有助于了输送的纯净度和安全性。
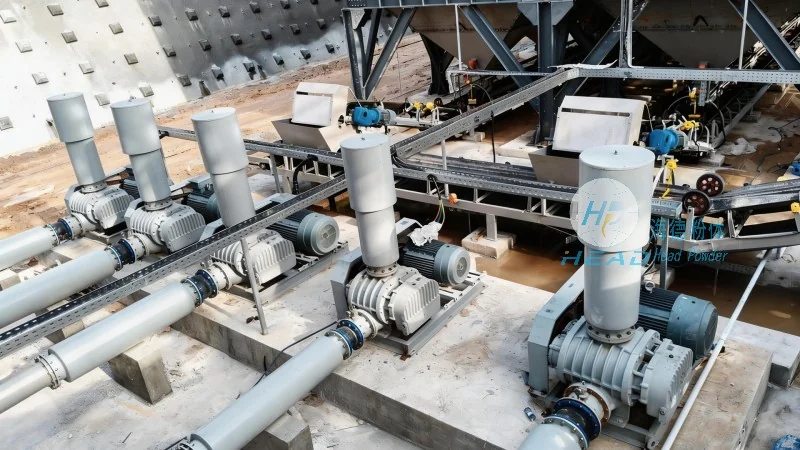
从工作原理来看,锰酸锂气力输送系统主要分为正压输送(压送式)和负压输送(吸送式)两种类型。正压输送系统通过高压风机将压缩空气送入供料器,与锰酸锂粉体混合后,形成气固两相流,沿管道输送至分离器。分离器通过旋风或重力作用,将粉体与空气分离,粉体落入接收料斗,空气则进入除尘系统处理。负压输送系统则相反,通过风机在系统末端形成负压,将锰酸锂粉体从供料点吸入管道,最终在分离器中分离。两种系统各有优势,正压输送适用于长距离(可达数百米)、大流量的输送,负压输送则更适合短距离(数十米)、粉尘量大的场景。系统中的关键设备包括供料器、输送管道、分离器、除尘器以及控制阀门等,每个部件都经过精心设计,以有助于输送过程的稳定性和可靠性。例如,供料器采用星形或螺旋式结构,防止粉体堵塞;输送管道采用耐磨材料(如不锈钢或塑料),延长使用寿命;分离器采用高效旋风分离技术,分离效率可达99%以上;除尘系统采用布袋或电除尘器,处理后的空气可循环利用或排放,进一步降低环保成本。
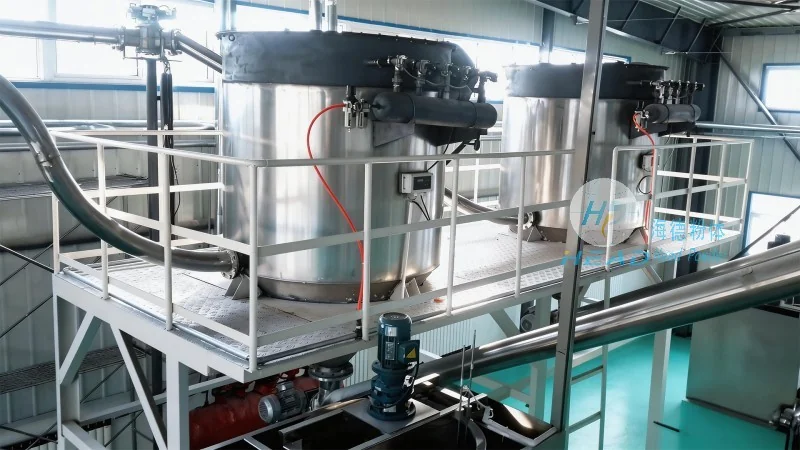
锰酸锂气力输送系统的核心特点与应用优势
锰酸锂气力输送系统相较于传统输送方式(如螺旋输送机、皮带输送机),具有多项显著特点,使其在锂电池生产中占据重要地位。首先,高效性:气力输送的输送速度可达几十米每秒,处理能力大,能够满足大规模生产的需求。例如,在锂电企业的原料输送环节,锰酸锂气力输送系统可快速将储仓中的粉体输送到配料机,缩短物料等待时间,提高生产线的连贯性。其次,环保性:封闭的输送管道和除尘系统有效控制了粉尘的飞扬,减少了环境污染,符合国家环保法规的要求。例如,通过布袋除尘器处理后的空气粉尘浓度可降至5mg/m³以下,远低于国家工业粉尘排放标准(50mg/m³),有效保护了周边环境。再者,安全性:无机械接触的输送方式避免了物料与设备部件的摩擦,减少了物料污染的风险,同时避免了因机械故障导致的物料泄漏。对于锰酸锂这种高纯度物料而言,污染风险尤为重要,气力输送系统有助于了物料的纯净度。此外,适应性广:锰酸锂气力输送系统可处理不同粒径(从微米级到毫米级,如1-200μm)、湿度(干燥或轻微潮湿,如5%-10%的含水率)的粉体,适应不同工况下的输送需求。无论是高纯度的锰酸锂原料,还是含有少量杂质的混合粉体,系统都能稳定输送,有助于物料品质不受影响。例如,对于湿度较高的锰酸锂粉体,系统可通过加热供料器或调整气流参数,防止结块,有助于输送顺畅。