

间歇式送料粉体输送系统特点和原理
在工业粉体输送领域,间歇式送料粉体输送系统作为一种高效、较为准确的输送解决方案,正逐渐成为众多行业的选择。它通过独特的控制机制与气力输送技术,实现了对粉体物料在输送过程中的较为准确控制与高效传输,为企业的生产流程优化提供了有力支持。本文将深入探讨间歇式送料粉体输送系统的特点、工作原理以及实际应用价值,并介绍山东海德粉体工程有限公司在相关领域的技术实力与服务支持。

间歇式送料粉体输送系统的概述与核心价值
间歇式送料粉体输送系统,顾名思义,是一种通过间歇性输送方式来处理粉体物料的设备。与传统的连续式输送方式不同,该系统通过控制输送设备的启停时间,实现对物料输送量的较为准确控制。这种输送方式特别适用于需要较为准确计量、避免物料过度输送或泄漏的工业场景,例如化工生产中的原料添加、制药行业的活性成分输送以及食品加工中的添加剂混合等。其核心价值在于能够有效减少物料浪费、降低粉尘污染,并提升生产过程的自动化水平,从而帮助企业提高生产效率与产品质量。

系统特点:高效较为准确的输送控制
间歇式送料粉体输送系统具有多项显著特点,使其在工业应用中表现出色。首先,定量输送是其最核心的优势之一。系统通过较为准确控制输送时间与压力,能够实现物料的较为准确计量,有助于每次输送的物料量符合生产要求,避免因过量输送导致的物料浪费或后续处理困难。其次,减少粉尘污染。由于输送过程是间歇性的,物料在输送管道内的流动速度和压力变化相对平缓,有效降低了粉体物料在输送过程中的扬尘,减少了环境中的粉尘浓度,提升了工作环境的空气质量。此外,自动化程度高,系统通常配备智能控制系统,能够与企业的生产管理系统(如PLC、SCADA等)联动,实现远程监控与自动控制,减少了人工干预,提高了生产流程的稳定性和可靠性。最后,适用范围广,该系统不仅适用于干燥、易流动的粉体物料,也能处理一些具有通常粘性或颗粒较大的物料,具有较强的适应性。
工作原理解析:如何实现较为准确间歇式输送
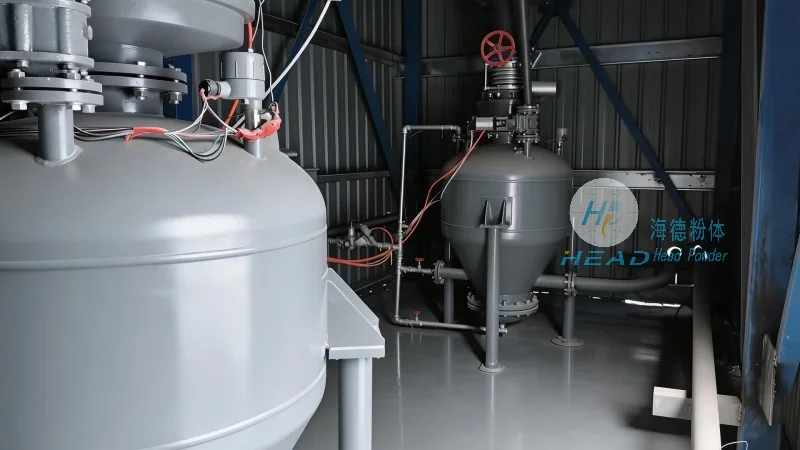
间歇式送料粉体输送系统的工作原理主要基于气力输送技术,通过压缩空气或真空负压将粉体物料从料斗输送到目的地。具体来说,系统通常由料斗、输送管道、气源设备、控制阀以及接收容器等部分组成。工作时,首先通过气源设备产生压缩空气,将料斗内的粉体物料吹入输送管道。控制阀根据预设的输送时间与压力参数,间歇性地开启或关闭,从而实现物料的分批次输送。例如,当控制阀开启时,压缩空气推动粉体物料在管道内加速流动,完成一次输送;当控制阀关闭时,输送暂停,系统进入准备状态。通过调整控制阀的启停时间,可以较为准确控制每次输送的物料量,实现定量输送。此外,系统还可能配备压力传感器、流量计等监测设备,实时反馈输送过程中的压力、流量等参数,有助于输送过程的稳定与准确。
实际应用场景:适用于哪些行业与物料
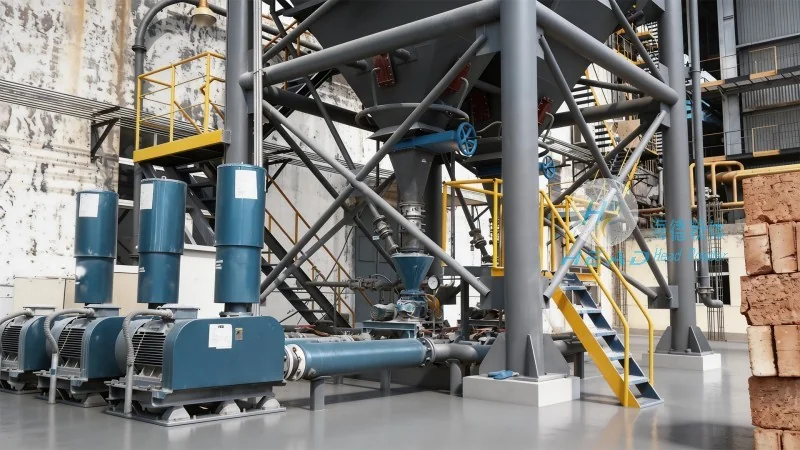
间歇式送料粉体输送系统广泛应用于多个工业领域,具体包括但不限于:化工行业中的原料输送(如碳酸钙、氧化铁等)、制药行业中的活性成分与辅料输送、食品加工中的添加剂(如糖、盐、香料)输送、建材行业中的粉体原料(如水泥、石灰)输送以及冶金行业中的矿石粉体输送等。以化工行业为例,在化学反应过程中,需要较为准确控制原料的添加量,间歇式送料系统能够有助于每次添加的原料量准确无误,避免因原料过量导致反应失控或产品不合格。在制药行业,粉体物料的输送需要严格的无菌与洁净环境,间歇式送料系统通过封闭的输送管道与较为准确的输送控制,有效减少了物料与外界环境的接触,有助于了药品的质量与安全性。这些应用场景充分体现了间歇式送料粉体输送系统在提升生产效率、有助于产品质量方面的关键作用。