

什么是尾矿粉渣粉体输送系统设备?
尾矿粉渣粉体输送系统设备是现代工业中处理细颗粒物料的关键设备,尤其在矿山、冶金、化工等行业的尾矿处理领域,其作用日益凸显。本文将详细解析该系统的定义、工作原理、优势及实际应用,帮助读者全面了解这一高效、环保的输送解决方案。

尾矿粉渣粉体输送系统设备的定义与核心作用
尾矿粉渣粉体输送系统设备,是指通过气力输送技术,将尾矿、粉煤灰、高炉渣等细颗粒固体废物从生产现场输送至储存或处理地点的设备系统。与传统皮带输送、斗式提升等机械输送方式相比,气力输送系统具有密闭输送、无粉尘飞扬、输送距离远、适应性强等优点,能够改善尾矿粉渣在输送过程中的扬尘污染问题,符合当前工业环保要求。其核心作用在于实现尾矿粉渣的连续、稳定输送,支持生产流程的顺畅运行,同时降低人工成本和环境污染风险。
系统工作原理与设备组成
尾矿粉渣粉体输送系统主要采用气力输送技术,根据压力不同分为正压气力输送和负压气力输送两种形式。正压系统通过风机将压缩空气与物料混合,形成气固两相流,沿输料管输送至分离器;负压系统则通过风机在系统内形成负压,吸入物料与空气混合,输送至分离器。系统主要由以下几部分组成:
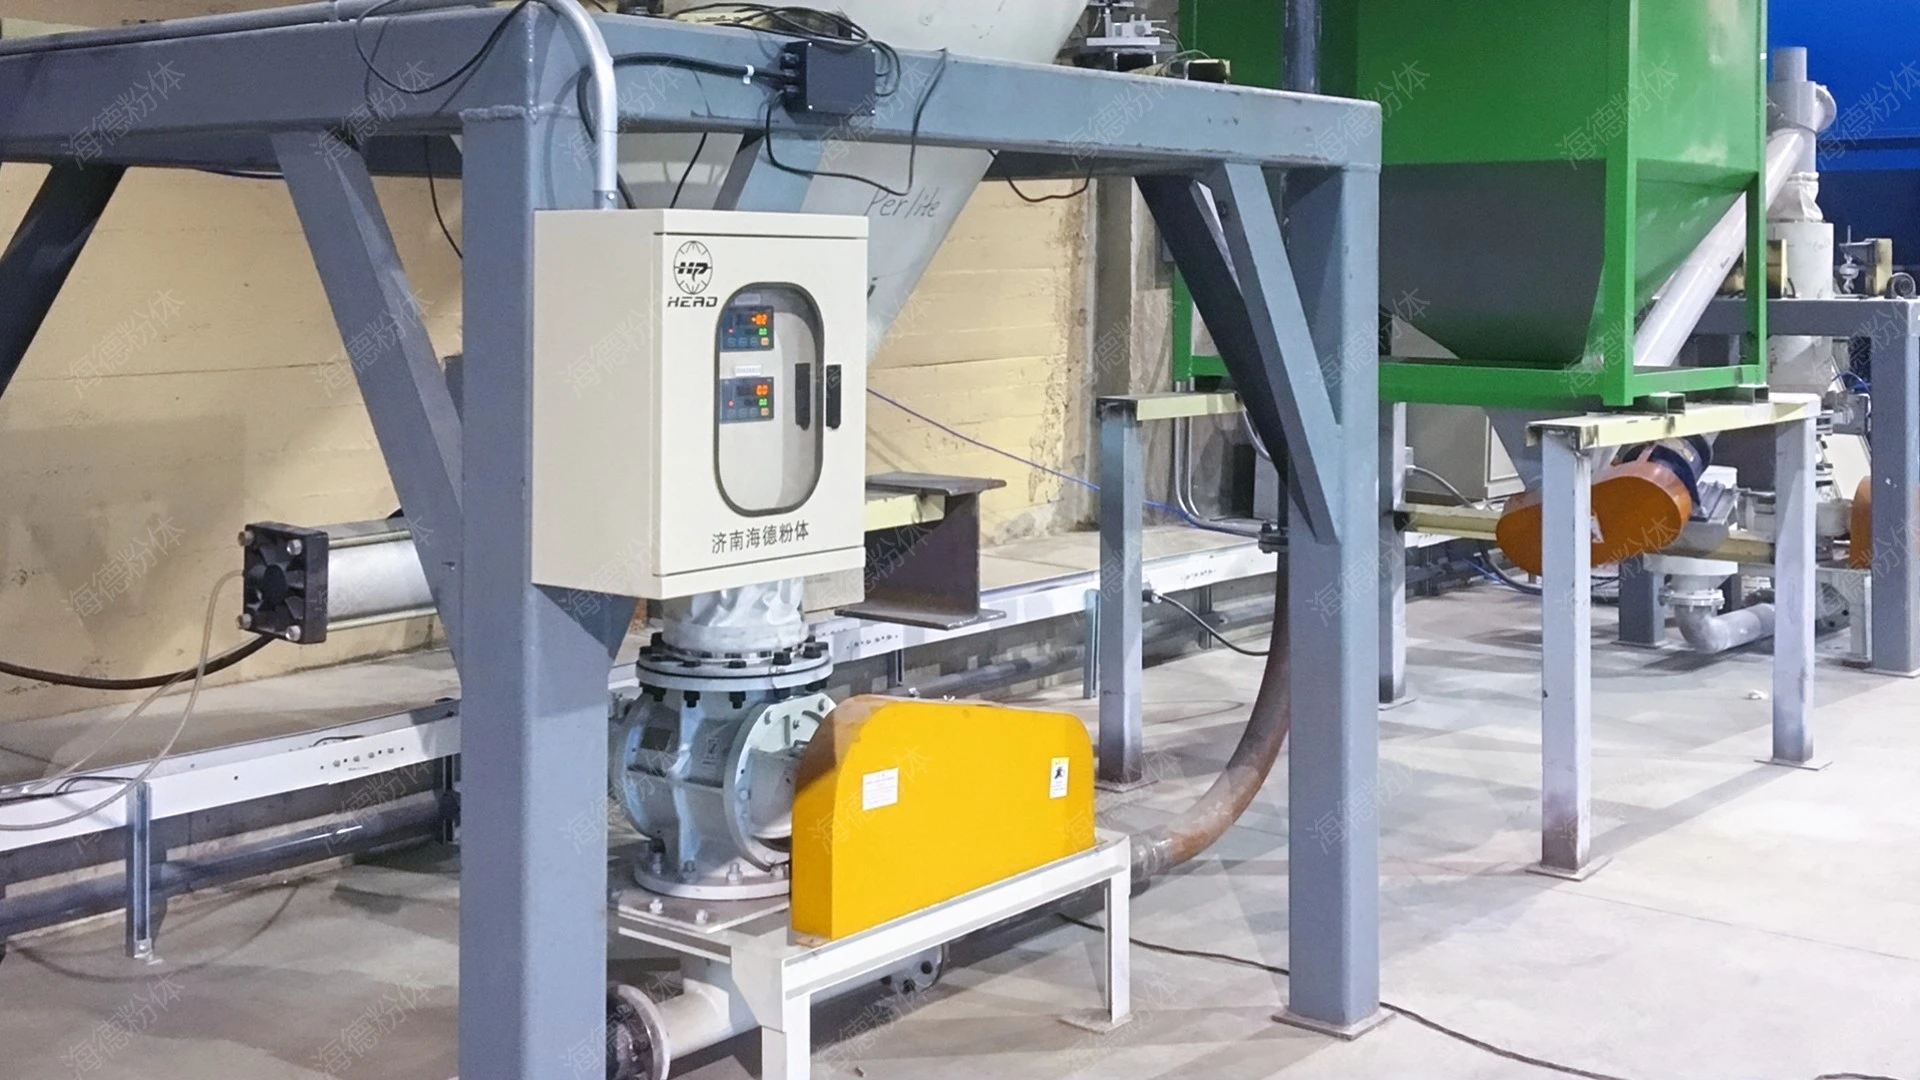
- 供料装置:通常采用螺旋给料机或星形卸料器,负责将尾矿粉渣均匀送入输料管,有助于物料与空气充分混合,避免堵塞。
- 输料管:包括螺旋管、直管、弯头等,采用耐磨、耐腐蚀的材料(如不锈钢、塑料或复合管),根据输送距离和物料特性设计管径和长度,有助于输送效率。
- 分离器:是系统的核心部件之一,用于将输送的气固两相流分离,通常采用旋风分离器或袋式除尘器。旋风分离器通过离心力将固体颗粒分离,袋式除尘器则通过过滤介质拦截细小颗粒,实现气固分离,净化后的空气可循环使用或排放。
- 卸料装置:根据应用场景不同,可采用气力卸料器、螺旋卸料机或星形卸料器,将分离后的物料输送至储存设备或后续处理工序。
- 控制系统:通常采用PLC(可编程逻辑控制器)实现自动化控制,包括风机启停、供料量调节、分离器压力监测等,有助于系统运行稳定、安全可靠。
尾矿粉渣粉体输送系统的优势分析
相比传统输送方式,尾矿粉渣粉体输送系统具有多项应用优势,具体如下:
- 环保性能优越:系统采用密闭输送,有效防止尾矿粉渣在输送过程中扬尘飞扬,减少对大气环境的污染。分离器后的尾气排放浓度远低于国家环保标准,符合工业废气排放要求。
- 输送效率高:气力输送系统可实现长距离(可达数百米甚至更远)、大容量(输送能力可达每小时数十吨至数百吨)的物料输送,满足矿山企业大规模尾矿处理的需求。
- 节能降耗:相比皮带输送等设备,气力输送系统的风机能耗较低,且维护成本较低。设备结构简单,故障率低,减少了因设备故障导致的停机时间和维修成本。
- 适应性强:系统可根据尾矿粉渣的粒度、湿度、密度等特性进行定制化设计,适应不同工况下的输送需求。无论是细颗粒(如0.1mm以下)还是粗颗粒(如5mm以下)的尾矿,均能高效输送。
- 操作简便:系统采用自动化控制,操作人员只需通过控制面板调节参数,即可实现系统的启停、输送量调节等操作,降低了人工操作强度。
典型应用场景与实际案例
尾矿粉渣粉体输送系统广泛应用于矿山、冶金、化工等行业的尾矿处理领域。以下为典型应用场景及实际案例:

矿山尾矿处理:在大型铁矿、有色金属矿等矿山企业,尾矿粉渣需要从选矿车间输送至尾矿库。例如,某大型铁矿企业年处理尾矿120万吨,采用海德粉体的尾矿粉渣气力输送系统,系统由螺旋给料机、正压气力输送管路(管径300mm)、旋风分离器(直径1.5m)、袋式除尘器(过滤面积50m²)及气力卸料器组成,输送距离800米,输送能力60吨/小时。运行期间,系统运行稳定,输送效率提升30%,扬尘排放浓度从原来的150mg/m³降至20mg/m³以下,符合国家环保要求,获得客户高度评价。

冶金废渣处理:在高炉、转炉等冶金企业的废渣处理中,尾矿粉渣需要输送至渣库或综合利用场地。某钢铁企业采用海德粉体的尾矿粉渣气力输送系统,用于输送高炉渣,系统采用负压输送方式,管径200mm,输送距离500米,输送能力40吨/小时。系统运行后,废渣输送过程无扬尘,渣库存储环境得到改善,同时提高了废渣的利用率。
化工固废处理:在化工企业的固废处理中,粉状化工原料或废渣需要输送至处理设备。某化工企业采用海德粉体的尾矿粉渣气力输送系统,用于输送化工废渣,系统根据物料特性设计为正压输送,分离器采用袋式除尘器,有助于废气排放达标。系统运行稳定,输送能力满足生产需求,降低了固废处理成本。