

石油化工物料气力输送设备详解
石油化工行业作为国民经济的核心支柱,其生产过程中的物料输送环节直接关系到企业的生产效率、安全性和经济效益。传统输送方式如皮带输送机、斗式提升机等,在处理易燃易爆、粉尘飞扬的化工物料时,存在物料泄漏、粉尘污染、操作复杂等弊端,难以满足现代石油化工企业对高效、安全、环保输送的需求。而石油化工气力输送设备凭借其独特的优势,成为解决这一问题的关键技术手段。它通过压缩空气或负压气流实现物料的连续、无接触输送,有效规避了传统输送方式中的安全隐患,为企业的安全生产和可持续发展提供了有力支撑。

气力输送设备的主要技术与功能
气力输送设备的主要技术在于通过气流与物料的相互作用,实现物料的输送。根据输送压力的不同,可分为正压气力输送系统和负压气力输送系统。正压系统通过高压风机将空气与物料混合,形成气固两相流,在管道中高压输送;负压系统则通过真空泵产生负压,吸入物料与空气混合后输送。两种系统各有优势,正压系统适用于长距离、大输送量的物料输送,负压系统则更适合短距离、对粉尘控制要求高的场景。设备的关键部件包括输送管道(通常采用不锈钢、碳钢等耐腐蚀材质,根据物料特性选择)、风机(离心式风机用于正压系统,罗茨风机用于负压系统,根据压力和流量需求定制)、分离器(旋风分离器、袋式过滤器等,用于分离物料与空气,回收物料并净化空气)、气阀(蝶阀、球阀等,用于控制气流方向和启停)、计量装置(流量计、压力表等,用于实时监测输送参数)。这些部件协同工作,有助于输送过程的稳定性和可靠性,同时通过优化气流参数和管道设计,实现物料的高效输送。
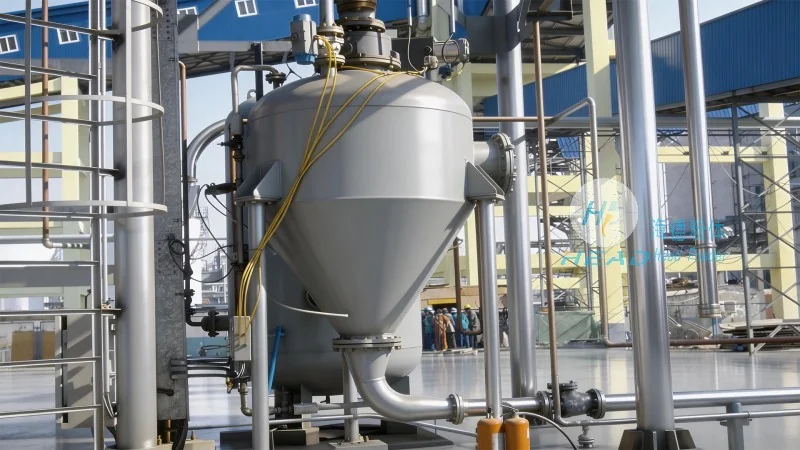
石油化工物料的特性与设备适配性
石油化工物料通常具有颗粒大小不一、湿度较高、易结块、有腐蚀性等特性,对输送设备提出了更高的要求。气力输送设备通过调整风压、风量,以及选择合适的管道材质和分离器类型,能够有效处理这些物料。例如,对于颗粒细小、易飞扬的粉体物料(如碳酸钙、硫酸钠),采用负压气力输送系统,配合高效旋风分离器,可减少粉尘污染,提高物料回收率;对于块状或大颗粒物料(如煤、焦炭),采用正压气力输送系统,通过增大风压,实现稳定输送。此外,设备还可根据物料的腐蚀性,选择不锈钢或防腐涂层管道,有助于设备持续运行。这种适配性使得气力输送设备能够满足石油化工行业不同物料的输送需求,实现“一机多用”的效果。
完整的气力输送系统组成与工作流程
一个完整的石油化工气力输送系统通常由多个子系统组成,包括物料供料装置、输送管道、动力系统、分离与净化系统、控制与监测系统。具体工作流程为:物料从料斗进入系统,通过振动给料机或螺旋输送机均匀给料,与风机送来的空气混合,形成气固两相流,进入输送管道,到达目的地后,通过分离器将物料与空气分离,物料落入接收装置,空气则通过过滤器净化后排放。系统通常配备PLC控制系统,可实时监测风量、压力、流量等参数,并根据预设参数自动调节,有助于输送过程的稳定。例如,当输送量增加时,系统会自动提高风量,有助于物料输送的连续性;当检测到压力异常时,系统会自动停机并报警,防止设备损坏。这种自动化控制提高了系统的运行效率,降低了人工操作成本。

设备在石油化工行业的典型应用场景
气力输送设备在石油化工行业的应用广泛,涵盖了原料输送、产品输送、中间产物输送等多个环节。例如,在炼油厂中,用于输送原油、汽油、柴油等液体物料(通过气力提升泵实现,将液体提升至通常高度,再通过管道输送);在化工厂中,用于输送粉体原料(如碳酸钠、硫酸铜)和固体产品(如尿素、氯化钾);在石油化工仓储中,用于物料的装卸和转运。不同场景下,设备可根据物料特性和输送距离调整参数,有助于输送效果。例如,对于长距离的原料输送,采用正压气力输送系统,输送距离可达数公里;对于短距离的粉体输送,采用负压系统,输送距离可达数百米。无论哪种场景,气力输送设备都能改善传统输送方式中的问题,提高生产效率,降低运营成本。