

自动上料下料粉体输送系统设备详解
在工业生产中,粉体物料的输送是许多行业的关键环节,传统的人工或半自动输送方式往往存在效率低、损耗大、环境污染等问题。为解决这些痛点,自动上料下料气力输送系统应运而生,它通过自动化控制与气力输送技术,实现了粉体物料的高效、环保、较为准确输送。本文将详细解析这一系统的设备构成、工作原理、技术优势及应用场景,并介绍提供该系统的专业厂家——山东海德粉体工程有限公司。
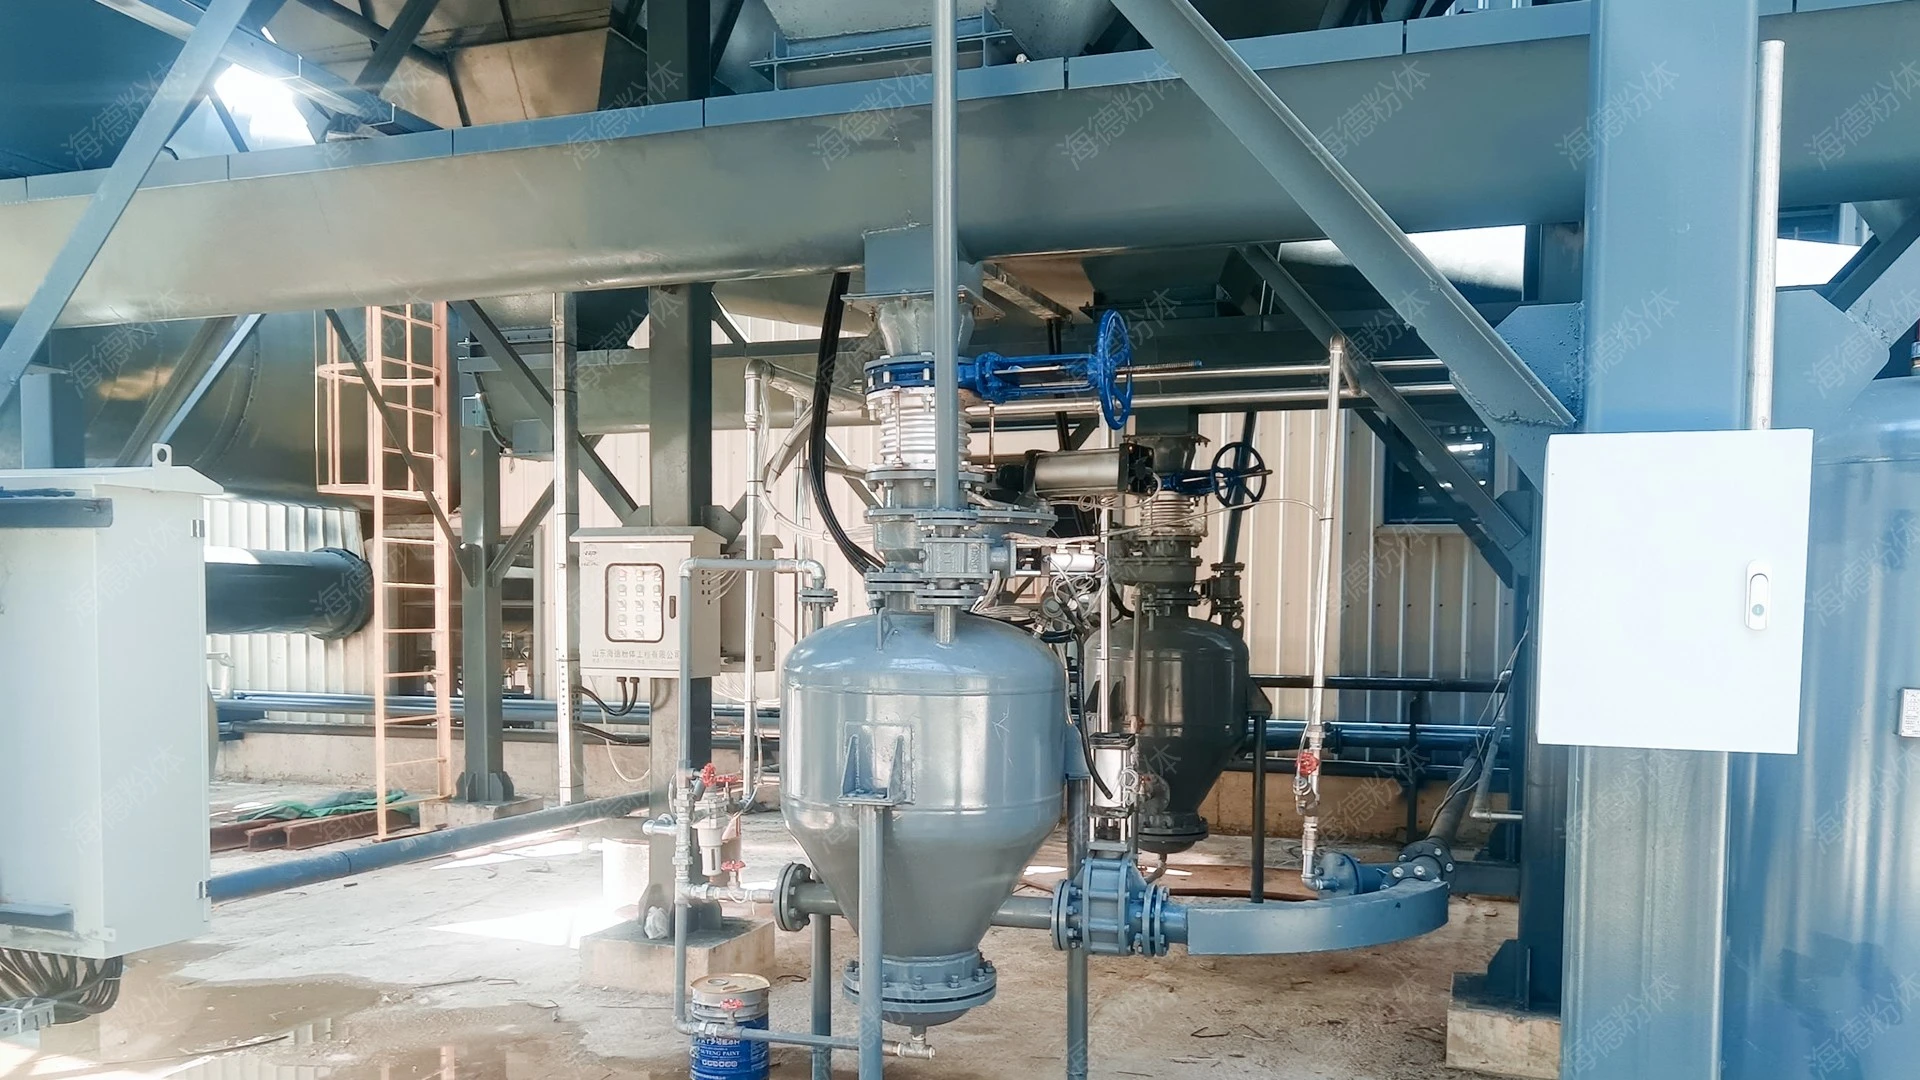
工业粉体输送的革新:自动上料下料气力输送系统
随着工业自动化水平的提升,对粉体输送设备的要求也日益提高。传统输送方式如皮带输送机、斗式提升机等,在处理易飞扬、易粘结的粉体时,不仅效率受限,还容易造成物料损耗和环境污染。而自动上料下料气力输送系统通过封闭的管道系统与气流输送技术,改善了这些问题。该系统集成了供料、输送、分离、收料等核心功能,实现了从原料仓到生产线的全流程自动化控制,有所提升了生产效率与物料利用率。
系统核心构成与工作原理
自动上料下料气力输送系统主要由供料装置、输送管道、分离装置、收料设备及控制系统组成。具体来说:1. 供料装置:通常采用螺旋输送机或星型卸料器,将料仓中的粉体物料均匀送入输送管道;2. 输送管道:由直管、弯头、三通等组成,通过压缩空气或负压气流形成输送动力;3. 分离装置:主要包括旋风分离器与布袋除尘器,用于将输送气流与物料分离,净化气流后排放;4. 收料设备:如料仓、包装机等,用于接收输送后的物料。工作原理上,当物料进入供料装置后,通过气流被带起并沿管道输送,到达分离装置时,气流与物料分离,物料落入收料设备,气流则进入除尘系统,经过净化后排出,整个过程由PLC控制系统自动调节,实现料位检测、流量控制、故障报警等功能。
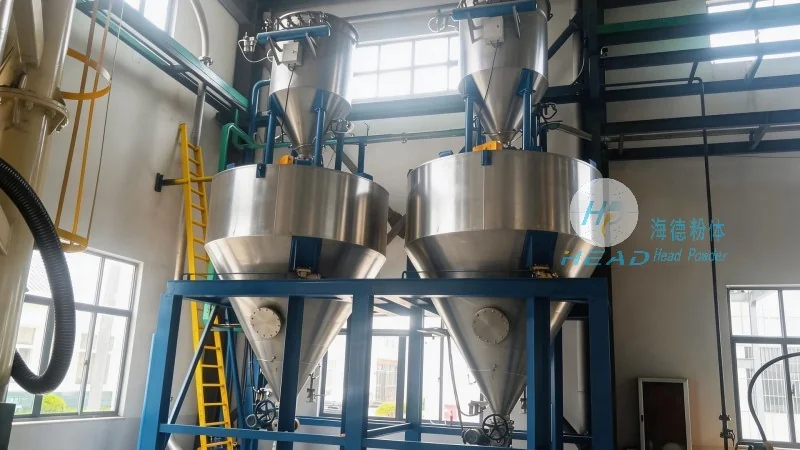
自动上料与下料功能详解
自动上料功能通过传感器(如超声波、光电传感器)实时监测料仓的料位,当料位低于设定值时,系统自动启动供料设备,补充物料,有助于生产线的连续运行。下料功能则根据下游设备(如包装机、反应釜)的需求,通过变频控制输送气流的压力与流量,实现较为准确下料,避免物料积压或短缺。例如,在食品加工中,系统可根据包装机的速度调整输送量,有助于包装工序的稳定;在化工生产中,可根据反应釜的加料要求,较为准确控制物料加入量,提高生产精度。这种自动化控制不仅减少了人工干预,还降低了操作误差,提升了生产稳定性。
技术优势与性能特点
相比传统输送方式,自动上料下料气力输送系统具有多项应用优势:1. **高效输送**:气力输送的输送速度可达传统方式的数倍,输送距离可达几十米至上百米,适用于长距离、大流量的物料输送;2. **低损耗**:封闭的管道系统减少了物料与外界的接触,避免了粉尘飞扬与物料撒落,损耗率低至1%以下;3. **环保节能**:系统采用封闭输送,有效控制了粉尘污染,同时通过优化气流设计,降低了能耗,比传统输送设备节能约30%;4. **适应性强**:可输送干燥、潮湿、有粘性的多种粉体物料,如面粉、水泥、药品粉末等,适应不同物料的特性;5. **自动化程度高**:集成了PLC控制系统,实现了料位检测、流量控制、故障报警等自动化功能,减少了人工操作,提高了生产效率。
典型应用场景
自动上料下料气力输送系统广泛应用于多个行业,具体场景如下:1. **化工行业**:用于输送碳酸钙、硫酸钠、尿素等化工原料,用于化肥、农药、涂料的生产,有助于原料的稳定供应;2. **食品行业**:用于输送面粉、糖、奶粉、预混料等食品原料,用于面包、饼干、乳制品的生产,有助于食品卫生与质量;3. **制药行业**:用于输送药品粉末、预混料、辅料等,用于药品生产,封闭系统有助于了药品的纯净与卫生;4. **建材行业**:用于输送水泥、粉煤灰、石膏、矿粉等建材原料,用于混凝土、砂浆的生产,有助于建材质量与施工效率;5. **冶金行业**:用于输送矿石粉、助熔剂等,用于冶金生产,提高生产效率与原料利用率。
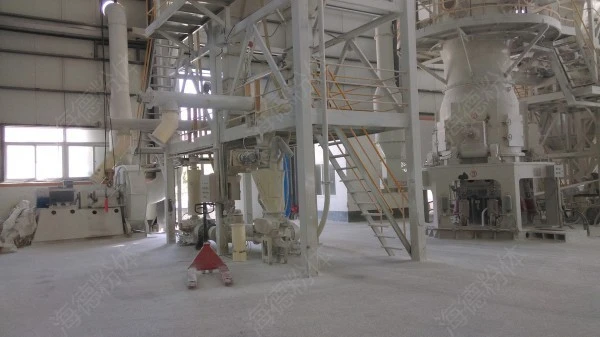
山东海德粉体工程有限公司:专业制造商与服务商
山东海德粉体工程有限公司是一家专注于粉体输送设备研发、制造与服务的专业企业,总部位于山东济南。公司自成立以来,始终致力于为客户提供优良品质的粉体输送解决方案。海德粉体拥有多年的行业经验,专业的技术团队,完善的研发与生产体系,能够根据客户的具体需求,定制化设计、制造符合要求的自动上料下料气力输送系统。公司不仅提供设备销售,还提供安装调试、技术培训、售后维护等全方位服务,有助于客户设备持续运行。
联系与咨询:获取定制化解决方案
如果您对自动上料下料气力输送系统感兴趣,或需要根据您的生产需求定制解决方案,欢迎联系我们的专业团队。公司联系人张经理,联系电话为15662777102,我们将为您提供详细的产品介绍、技术参数及定制化方案,帮助您解决粉体输送中的难题,提升生产效率与经济效益。海德粉体,专注粉体输送,助力工业发展!