

稀土粉体输送机详解
在稀土元素的提取与加工过程中,粉体输送环节是有助于生产效率与产品质量的关键一环。传统的输送方式往往存在粉尘飞扬、污染环境、效率低下等问题,而稀土粉体输送机作为现代工业输送技术的代表,通过气力输送等优化方式,为稀土加工企业提供了安全、高效、环保的输送解决方案。本文将详细解析稀土粉体输送机的核心内容,帮助用户全面了解其技术特点与应用价值。
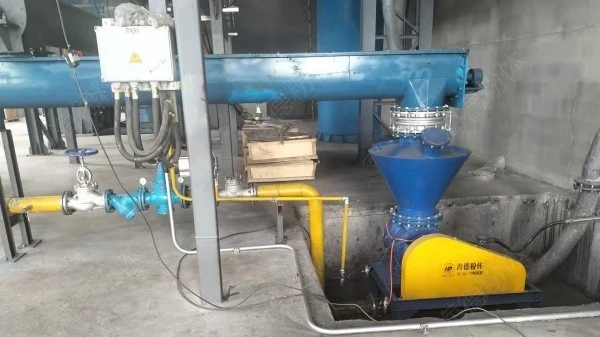
稀土粉体输送机:气力输送技术的核心应用
稀土粉体输送机,作为专门针对稀土等高附加值粉体物料设计的输送设备,其核心是通过气力输送原理,将粉体物料从一处输送到另一处。与传统的机械输送(如皮带输送、螺旋输送)相比,气力输送具有无粉尘飞扬、输送距离远、输送效率高、可密闭输送等优点,特别适用于稀土等易产生粉尘、对环境要求严格的物料。该设备通常由供料装置、输料管路、气源系统、分离装置等部分组成,能够实现物料的连续、稳定输送,满足稀土加工生产线对输送环节的高要求。

技术特点与优势:安全高效输送稀土粉体
稀土粉体输送机在技术设计上充分考虑了稀土物料的特性,例如密度、流动性、粉尘爆炸风险等。首先,设备采用密闭输送系统,通过负压或正压气力输送,有效防止粉尘外泄,支持作业环境安全,同时避免物料污染。其次,输料管路采用耐腐蚀、耐磨损的材料(如不锈钢304/316、特种工程塑料如PE、PP),以适应稀土粉体可能具有的化学活性或颗粒特性(如氧化性、磨蚀性),延长设备使用寿命。再者,系统配备智能控制模块,集成PLC控制系统,可实时监测输送压力(如负压值)、流量(如物料输送速率)、温度(如管路温度)等关键参数,通过传感器与执行器实现自动化控制,例如根据物料流量自动调节气源压力,有助于输送过程的稳定性和连续性。此外,设备还具备防爆功能,针对稀土粉体可能存在的粉尘爆炸风险(如某些稀土氧化物在特定条件下可能达到爆炸极限),采用防爆电机(如Ex d IIB T4)、防爆阀门、防爆开关等组件,符合国家防爆标准(如GB 3836),提升设备的安全可靠性。同时,系统还配备紧急停机装置与安全联锁,当出现异常情况(如管路堵塞、压力异常)时,能自动切断气源,防止事故扩大,支持人员与设备安全。

应用场景:覆盖稀土加工全流程的输送需求
稀土粉体输送机广泛应用于稀土加工企业的各个生产环节,例如:在稀土矿的破碎、磨矿环节,用于将研磨后的细粉体(如稀土精矿经磨矿后的细粉,颗粒直径通常在10-200μm之间)从磨机输送到分级设备(如旋流器、筛分机),实现物料的分级与分离;在稀土元素的提取与分离环节,用于输送萃取剂(如有机溶剂、表面活性剂)、溶剂(如水、有机溶剂)等粉体或液体-粉体混合物料,将稀土离子从原料中提取并分离;在稀土产品的包装与储存环节,用于将成品粉体(如稀土氧化物、稀土金属粉末)从生产线输送到包装设备(如袋装机、罐装机)或仓库,实现物料的存储与运输。例如,对于某稀土加工企业,其生产车间内需要将磨矿后的稀土粉体从磨机输送到分级设备,距离约50米,采用稀土粉体输送机可实现连续、稳定的输送,输送量可达10-20吨/小时,而传统皮带输送机可能因粉尘飞扬导致效率降低,且需要额外的除尘设备。又如,对于需要将稀土粉体从生产车间输送到仓库的 scenario,气力输送系统可轻松实现200米以上的长距离输送,而无需复杂的管路铺设,大大降低工程成本与施工难度。同时,设备可根据生产需求调整输送量,适应不同生产阶段的物料处理量变化,例如在生产高峰期提高输送量,在低峰期降低输送量,有助于生产线的连续运行与物料平衡。