

自动拆包气力输送线详解
在粉体物料输送领域,自动拆包气力输送系统已成为提升生产效率、降低运营成本的关键设备。它通过自动化拆包与气力输送技术,实现了从原料到生产线的无缝衔接,广泛应用于化工、食品、制药等多个行业。本文将详细解析自动拆包气力输送系统的技术特点、应用优势及选择要点,帮助用户全面了解这一高效输送解决方案。
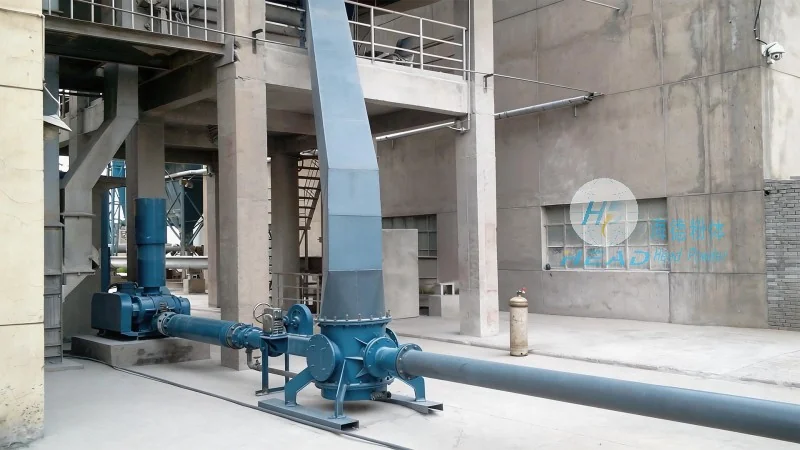
自动拆包气力输送系统的核心功能与工作原理
自动拆包气力输送系统是一种集自动化拆包、气力输送于一体的集成设备,主要用于处理袋装或散装粉体物料,将其高效、安全地输送到生产线中。系统通常由拆包机、气力输送设备、控制系统及辅助设备组成。拆包机负责打开包装袋并卸出物料,气力输送设备通过压缩空气或真空将物料输送至指定位置,控制系统则实现整个过程的自动化监控与调节。工作原理上,系统通过传感器检测包装袋的到达,触发拆包动作,随后物料被吸入输送管道,在压力或真空作用下被输送到目的地。整个过程无需人工干预,实现了从拆包到输送的连续化生产。
自动拆包气力输送系统的技术优势
相比传统的人工拆包与人工输送方式,自动拆包气力输送系统具有显著的技术优势。首先,自动化程度高,有所减少人工操作,降低了劳动强度与人为误差,提高了生产安全性。其次,输送效率高,能够实现大流量、长距离的物料输送,满足现代化生产线的高需求。再者,系统适应性强,可处理多种不同特性的粉体物料,包括不同粒度、湿度、密度的物料,且对物料的磨损小。此外,系统具有环保节能的特点,通过密封输送减少了粉尘飞扬,降低了环境污染,同时优化了空气动力学设计,降低了能耗。最后,维护简便,设备结构合理,关键部件采用良好材料,延长了设备使用寿命,降低了维护成本。
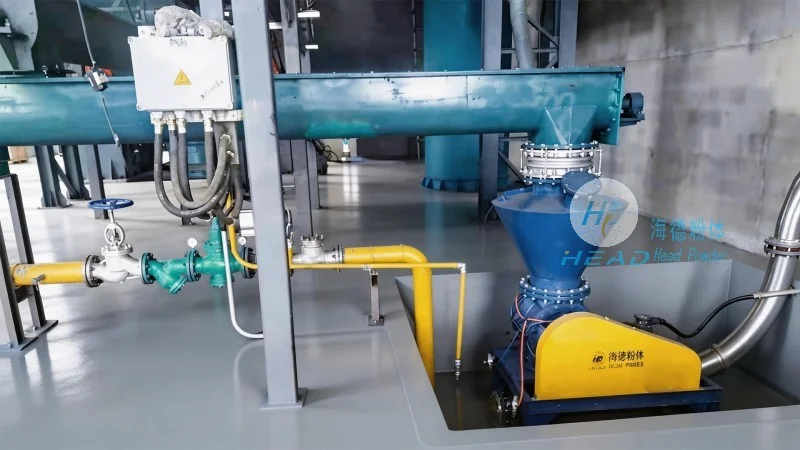
典型应用场景与行业案例
自动拆包气力输送系统在多个行业中得到了广泛应用。在化工行业,常用于输送化肥、农药、颜料等固体原料,提高了生产线的连续性和稳定性。在食品行业,适用于面粉、奶粉、糖粉等物料的输送,有助于了食品生产过程中的卫生与安全。在制药行业,用于药品原料的输送,符合GMP标准,支持了药品质量。此外,在建材行业,如水泥、粉煤灰的输送,以及冶金行业的矿石输送等,均体现了自动拆包气力输送系统的优越性。例如,某化工企业采用该系统后,物料输送效率提升了30%,人工成本降低了40%,有所提高了生产效益。
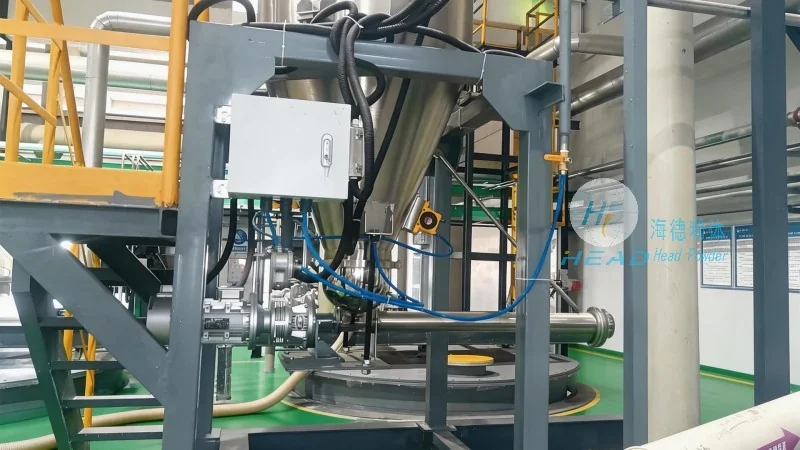
山东海德粉体工程有限公司的产品特点与解决方案
山东海德粉体工程有限公司作为专业的粉体工程设备制造商,专注于自动拆包气力输送系统的研发与生产。公司拥有多年的行业经验,专业的研发团队和优化的生产设备,能够根据客户的具体需求提供定制化的解决方案。海德粉体的自动拆包气力输送系统不仅具备高效、稳定的性能,还融入了多项专利技术,如智能拆包机构、自适应气力输送控制等,有助于了系统的可靠性与适应性。公司提供从项目咨询、方案设计、设备制造、安装调试到售后服务的全程支持,帮助客户实现生产流程的优化与升级。此外,海德粉体拥有完善的售后服务体系,配备专业的技术团队,及时响应客户需求,支持设备的持续运行。
如何选择合适的自动拆包气力输送系统
选择合适的自动拆包气力输送系统需要考虑多个因素。首先,需根据物料的物理化学性质选择合适的输送方式,如吸送式适用于短距离、轻物料,压送式适用于长距离、重物料。其次,要考虑输送距离与输送量,不同型号的设备有不同的输送能力,需根据实际生产需求确定。再者,需评估环境要求,如是否需要防爆设计、防尘措施等,根据生产环境选择相应的设备配置。此外,还应考虑系统的自动化程度与控制方式,是否需要远程监控与数据记录功能。最后,建议咨询专业厂商,如山东海德粉体工程有限公司,通过专业评估,选择最符合自身需求的系统,避免盲目投资,有助于投资回报率。