

小袋定量称重气力输送详解
在粉体加工与输送领域,小袋定量称重气力输送系统已成为企业提升生产效率、支持物料管理精度的关键解决方案。该系统通过集成自动化供料、高精度称重与气力输送技术,实现了从袋装物料接收、较为准确计量到稳定输送的全程自动化流程,改善了传统人工称重或输送方式中存在的误差大、效率低、劳动强度高等痛点。对于需要严格控制物料用量并有助于输送稳定性的企业而言,小袋定量称重气力输送系统是理想的自动化解决方案,助力企业提升生产效率、降低运营成本、支持产品质量。


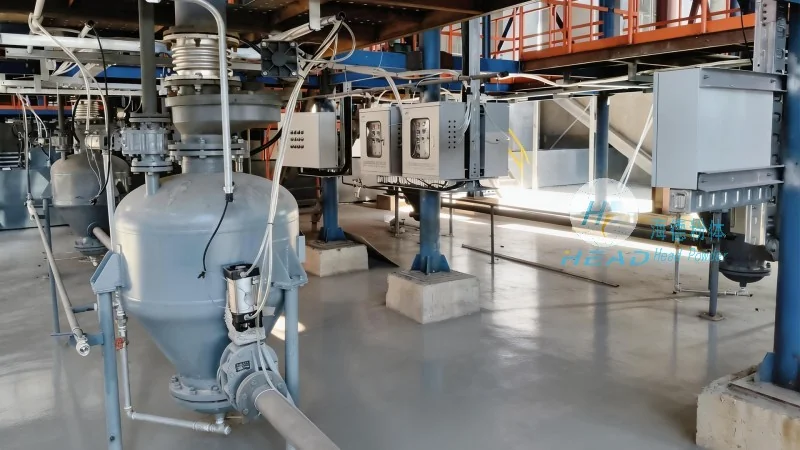
系统核心结构与工作流程解析
小袋定量称重气力输送系统通常由多个关键部件协同工作,构成完整的输送流程。首先,供料单元是系统的起点,通常采用振动喂料机或袋式卸料器,负责将袋装物料从包装袋中卸出,并均匀输送至定量称重模块。振动喂料机通过变频控制,可调节物料输送速度,有助于物料稳定流入称重区域;袋式卸料器则适用于不同尺寸的包装袋,通过机械结构将物料卸出,避免包装袋破损或物料残留。接下来是定量称重模块,这是系统的核心部件,通常由高精度称重传感器、称重平台、称重控制器等组成。称重传感器采用高灵敏度应变片,能实时监测称重平台的重量变化,精度可达0.1kg或更高,有助于每次输送的物料量较为准确匹配预设值。称重控制器根据传感器信号,与预设的输送量参数进行比对,当达到设定重量时,自动触发输送指令。随后,气力输送管道系统负责将称重后的物料输送到指定位置,通常包括输送管道、压缩空气源、气阀、收料装置等。输送管道可采用不锈钢或塑料材质,根据物料特性选择,有助于耐腐蚀、防堵塞;压缩空气源通过空压机提供稳定压力,气阀则根据控制指令开启或关闭,控制物料输送的启停与速度。整个系统通过PLC(可编程逻辑控制器)或工业计算机进行集中控制,用户可通过人机界面(HMI)设置输送量、输送速度、输送时间等参数,实现远程监控与操作。系统工作流程为:袋装物料进入供料单元→均匀输送至称重模块→称重传感器检测重量→达到预设值后触发气力输送→物料通过管道输送到收料点→完成一次输送循环,整个过程自动化、连续化,无需人工干预。
技术优势:较为准确计量与高效输送的稳定结合
小袋定量称重气力输送系统在技术层面具有多项应用优势,使其在粉体输送领域具有不可替代的地位。首先是计量精度高,系统采用高精度称重传感器与优化的称重控制算法,称重误差可控制在±0.1%以内,有助于每次输送的物料量与预设值充分一致,避免了传统人工称重或机械秤的误差,有效减少原料浪费,提升产品质量稳定性。其次是输送效率高,气力输送技术通过压缩空气驱动物料,输送速度可达20-50m/s,远高于机械输送设备的速度,大幅缩短物料输送时间,提升生产线的整体效率。例如,某化工企业采用该系统后,物料输送时间从原来的5分钟缩短至1.5分钟,效率提升了200%。此外,系统自动化程度高,减少了人工操作环节,降低了劳动强度,同时避免了人工操作可能带来的安全隐患,提高了工作环境的安全性。对于需要处理大量粉体物料的企业而言,该系统还能有效减少物料在输送过程中的损耗,例如,传统输送方式中物料损耗率可能达到2%-3%,而采用气力输送系统后,损耗率可降低至0.5%以下,有所降低了运营成本。同时,系统具有防堵塞、防泄漏功能,对于易结块、易吸湿的粉体物料,可通过调整输送速度、增加气阀控制等手段,避免管道堵塞,有助于输送连续性。这些技术优势使得小袋定量称重气力输送系统成为现代粉体加工企业的首选设备。