

氮气循环粉体气力输送设备解析
粉体物料在现代工业生产中占据核心地位,其高效、安全的输送方式直接影响生产效率与产品质量。然而,传统输送方法如皮带输送、斗式提升机等,往往存在粉尘飞扬、能耗较高、密封性不足等问题,给生产环境与操作人员带来潜在风险。针对这些挑战,氮气循环粉体气力输送设备应运而生,通过创新性的氮气循环系统,实现了粉体物料输送的绿色化、高效化与智能化,成为众多行业升级改造的可作为选择。
氮气循环粉体气力输送设备概述
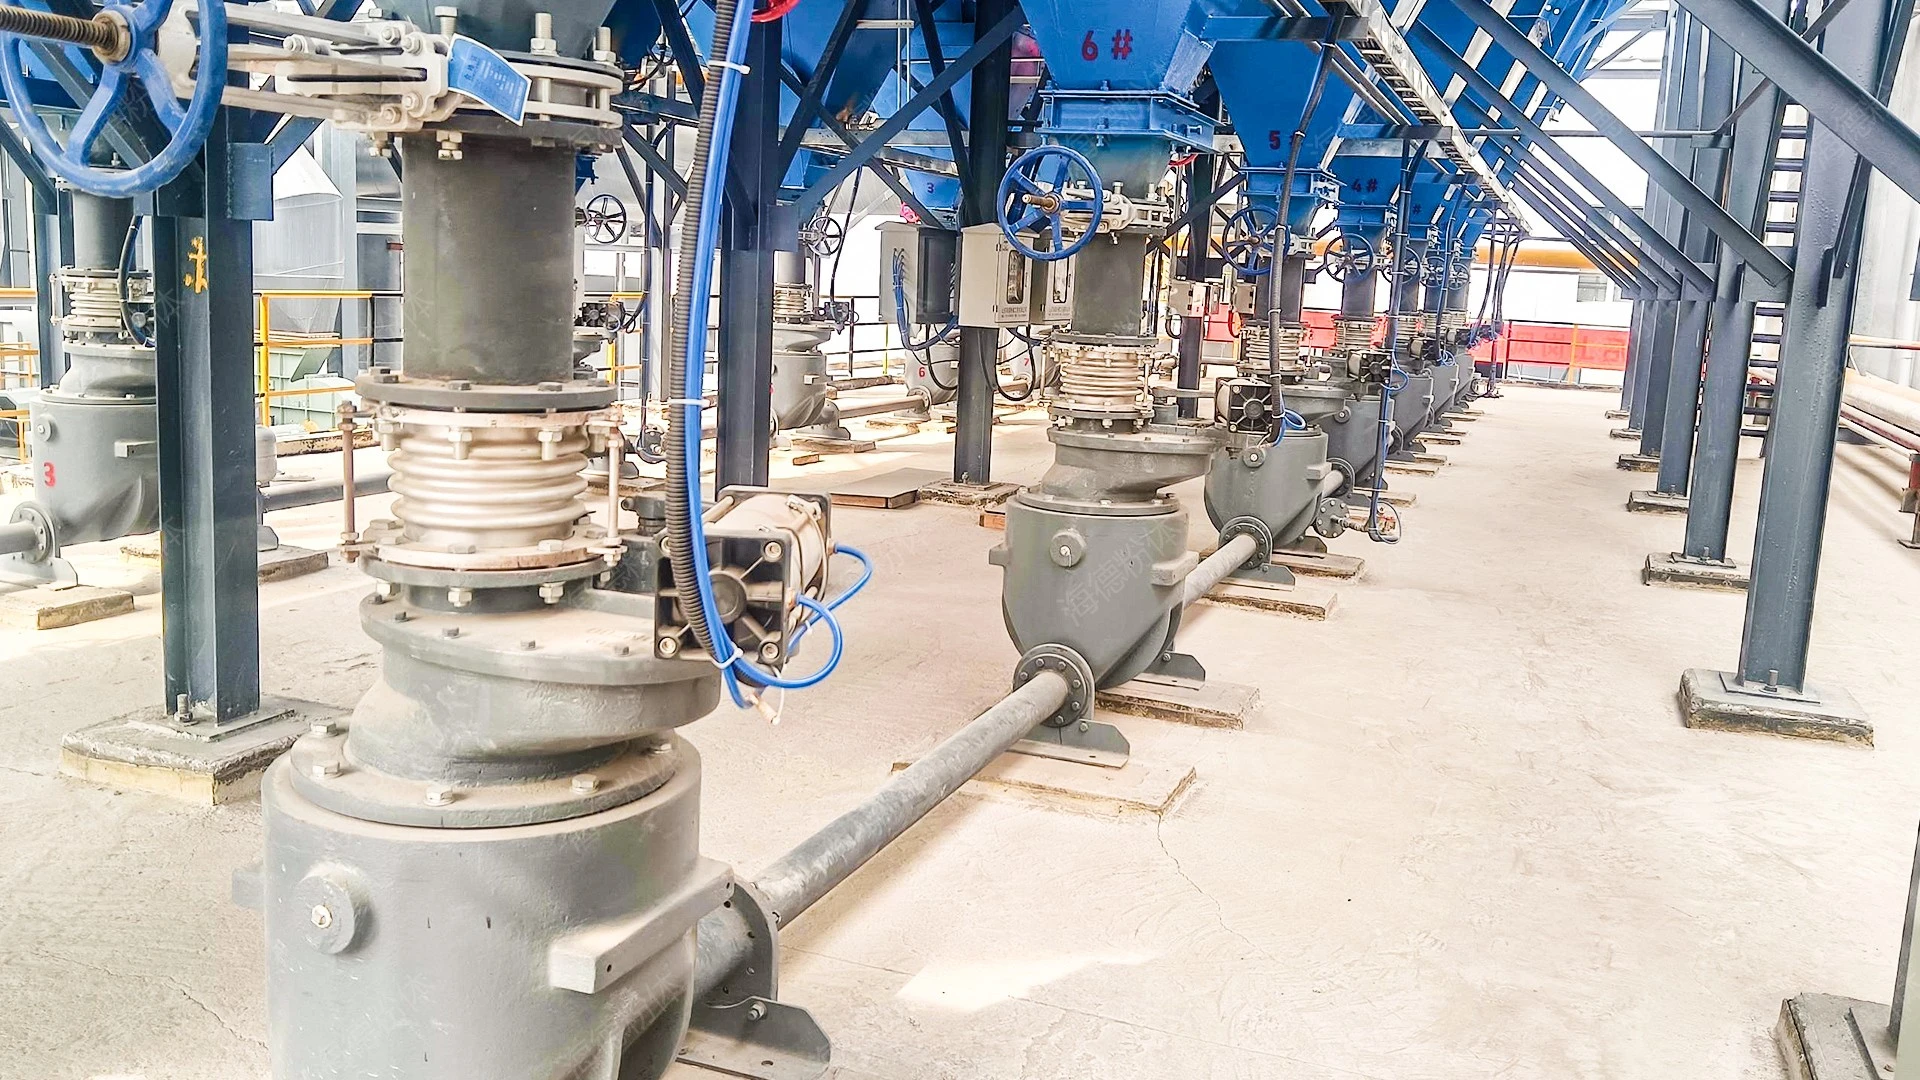
氮气循环粉体气力输送设备是一种基于气力输送原理,通过循环利用氮气实现粉体物料长距离、高浓度输送的专用设备。其核心在于构建一个封闭的氮气循环回路,将输送过程中产生的废气重新处理并回用,从而有所降低氮气消耗与废气排放。设备通常由供料装置、输送管道、分离器、循环风机、控制系统等关键部件组成。供料装置负责将粉体物料均匀送入输送管道,输送管道通过正压或负压方式将物料输送至目的地,分离器则将物料与气体分离,循环风机将分离后的气体重新送回系统,形成循环。这种设计不仅提高了输送效率,更有所提升了系统的节能环保性能。具体来说,物料从供料斗进入后,通过星形给料器或螺旋输送机送入输送管道,与循环风机送来的氮气混合,形成气固两相流,在管道内高速输送至分离器,物料在分离器内因重力沉降分离,气体通过循环风机回到系统,完成循环。整个过程封闭运行,有效避免了氮气泄漏与粉尘外泄,有助于了生产环境的安全与物料的高纯度。

主要特点解析
氮气循环粉体气力输送设备相较于传统输送方式,具有多项应用优势。首先,在节能环保方面,循环系统有效减少了氮气的浪费,相比传统气力输送,能耗可降低15%至30%不等,同时有所减少粉尘排放,降低对环境的污染,符合现代工业的绿色生产要求。例如,某化工企业使用该设备后,输送距离从100米延长至500米,能耗从每小时1000度降低至700度,粉尘排放量减少80%以上。其次,在输送效率上,设备能够实现高浓度、长距离的物料输送,输送浓度可达80%以上,输送距离可达数百米甚至更远,改善了传统输送方式距离受限的问题。此外,设备密封性能优异,采用双密封结构,有效防止氮气泄漏与外界粉尘进入,有助于物料纯度与生产环境安全。最后,操作简便性方面,设备配备自动化控制系统,可实现参数实时监控与远程调整,降低人工操作成本,提升生产稳定性。通过PLC或DCS平台集成传感器与执行器,用户可对输送速度、压力、温度等参数进行较为准确控制,设备运行稳定可靠,故障率低,维护成本低。
技术特点详解
氮气循环粉体气力输送设备的技术特点体现在多个方面。其一,输送方式灵活,可根据物料特性与现场需求选择正压输送或负压输送模式。正压输送适用于输送距离较长、物料较轻的情况,通过高压氮气将物料吹送至目的地;负压输送则适用于需要避免粉尘外泄的场合,通过负压将物料吸入设备。其二,循环风机采用变频控制技术,可根据实际输送负荷调整风量,实现节能运行。当输送负荷降低时,风机转速自动调整,减少能源浪费。其三,物料分离器采用高效旋风分离或袋式过滤技术,分离效率可达99%以上,有助于物料与气体充分分离。旋风分离器分为一级和二级,一级分离粗颗粒,二级分离细颗粒,进一步提高了分离效果。其四,密封系统设计精细,采用机械密封与气封结合的方式,有效防止氮气泄漏,保持系统内压力稳定。机械密封通过密封圈与轴套的摩擦减少泄漏,气封则通过补充少量氮气维持密封压力,有助于系统运行安全。其五,控制系统采用模块化设计,集成故障诊断功能,当设备出现异常时,系统能自动报警并提示故障原因,便于快速维修。此外,设备还配备清洗系统,可在生产间隙对输送管道与分离器进行自动清洗,保持设备清洁,延长使用寿命。
典型应用场景
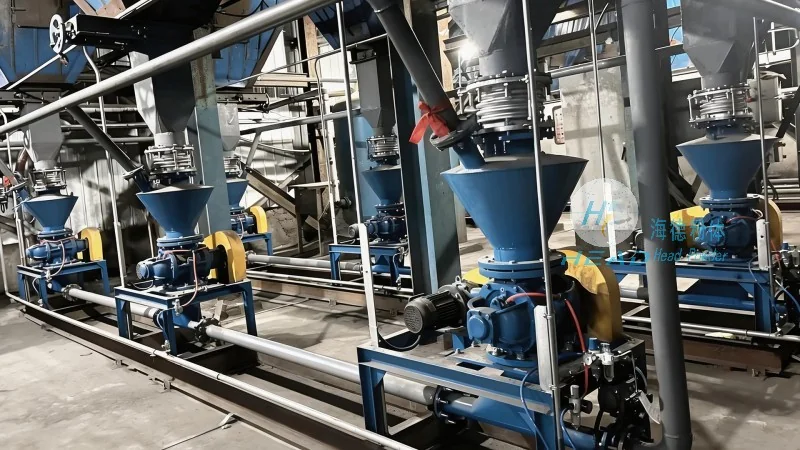
氮气循环粉体气力输送设备广泛应用于多个行业,满足不同物料的输送需求。在化工行业,可用于输送硫酸铵、碳酸钙、碳酸钠等粉末原料,解决传统输送中粉尘飞扬的问题,同时降低能耗。例如,某化肥厂采用该设备输送碳酸钙,输送效率提升30%,能耗降低20%,生产成本有所降低。在制药行业,设备采用高洁净度设计,符合GMP标准,适用于输送抗生素、维生素、中药提取物等干燥粉末,有助于产品纯度与卫生安全。设备表面光滑,易清洁,无死角设计,避免物料残留,符合药品生产的高卫生要求。在食品行业,设备配备卫生级密封与清洗系统,适用于奶粉、糖粉、调味品等物料的输送,满足食品生产的高卫生要求。例如,某乳制品企业使用该设备输送奶粉,有助于了产品无交叉污染,符合食品安全标准。在建材行业,可用于输送水泥、粉煤灰、矿渣等大宗粉体物料,处理量大,输送效率高,降低生产成本。某水泥厂采用该设备输送粉煤灰,输送距离达800米,处理量每小时达50吨,有所提高了生产效率。此外,在冶金、环保等领域,设备也展现出良好的适用性,为各行业提供定制化的粉体输送解决方案。例如,在环保领域,可用于输送活性炭、滤料等物料,处理工业废水中的污染物,实现资源化利用。