

赖氨酸粉体气力输送系统解析
赖氨酸作为重要的氨基酸之一,在饲料添加剂领域扮演着关键角色。随着饲料工业的快速发展,赖氨酸粉体的输送需求日益增长。传统的输送方式往往存在效率低、粉尘污染、劳动强度大等弊端,而赖氨酸粉体气力输送系统凭借其高效、环保、安全的特点,成为现代饲料加工企业的可作为选择。本文将深入解析赖氨酸粉体气力输送系统的核心构成、工作原理及实际应用价值,帮助用户全面了解这一优化技术。

赖氨酸粉体气力输送系统的核心构成
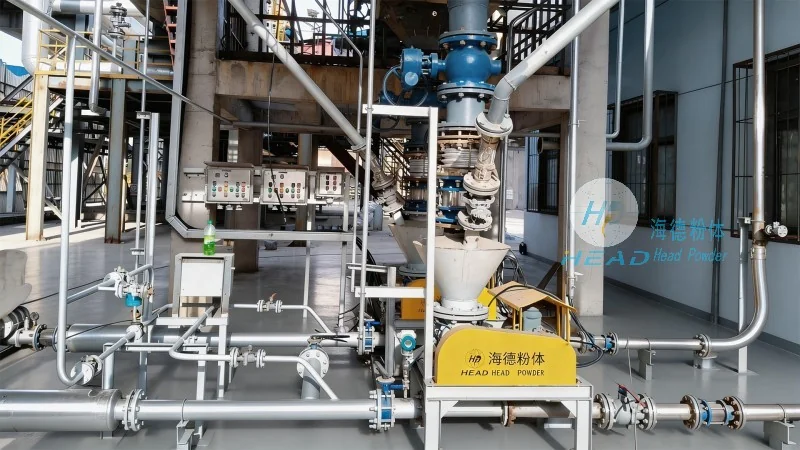
赖氨酸粉体气力输送系统主要由供料装置、输送管道、气源系统、分离设备以及控制系统等部分组成。其中,供料装置负责将赖氨酸粉体从料仓或包装容器中均匀、连续地送入输送管道;输送管道采用耐磨损、耐腐蚀的材料制成,有助于粉体在输送过程中的稳定性和安全性;气源系统提供足够的压缩空气,驱动粉体在管道内流动;分离设备则用于将输送后的粉体与空气分离,实现粉体的回收和空气的排放;控制系统则通过传感器和自动化设备,实现对整个输送过程的较为准确控制,有助于输送效率与稳定性。
赖氨酸粉体气力输送系统的工作原理
赖氨酸粉体气力输送系统通过气力输送技术,将赖氨酸粉体与空气混合形成气固两相流,利用气流的动能将粉体输送至目的地。具体来说,当压缩空气从气源系统进入输送管道时,会与供料装置送出的赖氨酸粉体混合,形成高速流动的气固混合物。在输送过程中,粉体颗粒被气流带动,沿管道向前运动,直至到达终点。在终点,通过分离设备将粉体与空气分离,粉体被收集,空气则通过排气系统排出。整个过程实现了粉体的无接触、连续输送,避免了传统输送方式中可能出现的粉尘飞扬和物料损失问题。
赖氨酸粉体气力输送系统的优势分析
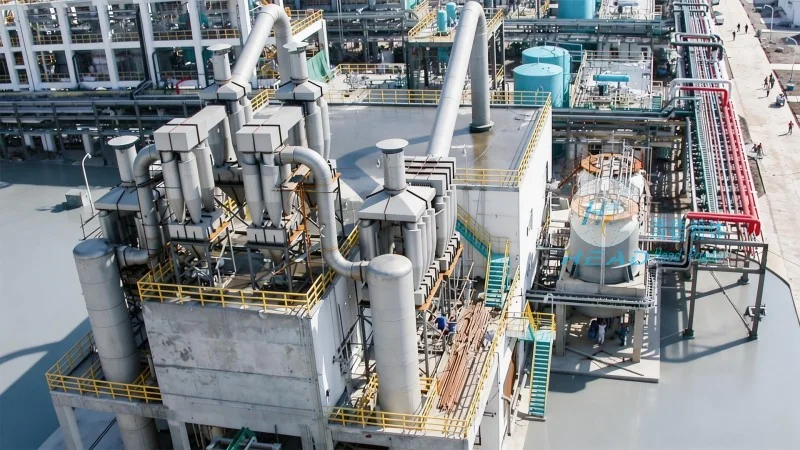
与传统的机械输送方式相比,赖氨酸粉体气力输送系统具有多项应用优势。首先,输送效率高,能够实现大流量、长距离的连续输送,有所改善了生产线的整体效率;其次,环保性能优越,通过密闭管道输送,有效控制了粉尘污染,符合现代工业的环保要求;再者,系统运行安全可靠,避免了人工装卸可能带来的安全隐患;此外,赖氨酸粉体气力输送系统还具有操作简便、维护成本低、适用范围广等特点,能够适应不同生产规模和工艺需求。这些优势使得该系统在饲料、化工、食品等行业中得到广泛应用。
赖氨酸粉体气力输送系统的实际应用场景
赖氨酸粉体气力输送系统广泛应用于饲料加工企业、化工企业以及食品加工厂等场所。在饲料加工领域,该系统主要用于赖氨酸粉体的从原料仓到生产线各工序的输送,如从储存仓到混合机、从混合机到包装机的输送,有助于了生产流程的顺畅与高效。在化工领域,对于易燃、易爆或具有腐蚀性的赖氨酸粉体,气力输送系统提供了安全可靠的输送方案,避免了传统输送方式中的安全隐患。此外,在食品加工行业,该系统也常用于赖氨酸粉体的输送,有助于了食品生产过程中的卫生与安全。无论在哪个行业,赖氨酸粉体气力输送系统都能为用户带来显著的生产效益与环保效益。
选择专业供应商,助力生产升级
如果您正在寻找可靠的赖氨酸粉体气力输送系统解决方案,山东海德粉体工程有限公司是您的可作为选择。我们作为专业的粉体输送设备制造商,拥有丰富的行业经验和技术实力,能够根据用户的实际需求,提供定制化的赖氨酸粉体气力输送系统。我们的系统不仅性能优越,而且质量可靠,能够满足不同用户的生产要求。公司地址位于山东济南,联系人张经理,电话为15662777102,欢迎您随时咨询了解,我们将为您提供专业的技术支持和解决方案。选择海德粉体,让您的赖氨酸粉体输送更高效、更安全、更环保!