

覆膜砂粉体输送系统解析
在铸造行业中,覆膜砂作为关键原材料,其高效、稳定的输送方式直接影响生产效率与产品质量。传统的输送方法往往存在粉尘飞扬、污染环境、效率低下等问题,而覆膜砂气力输送系统凭借其自动化、环保、高效的特点,成为现代铸造企业的可作为选择。本文将深入解析覆膜砂粉体输送系统的主要技术与应用价值,帮助用户全面了解该系统的优势与实际应用场景。

覆膜砂气力输送系统的主要特点
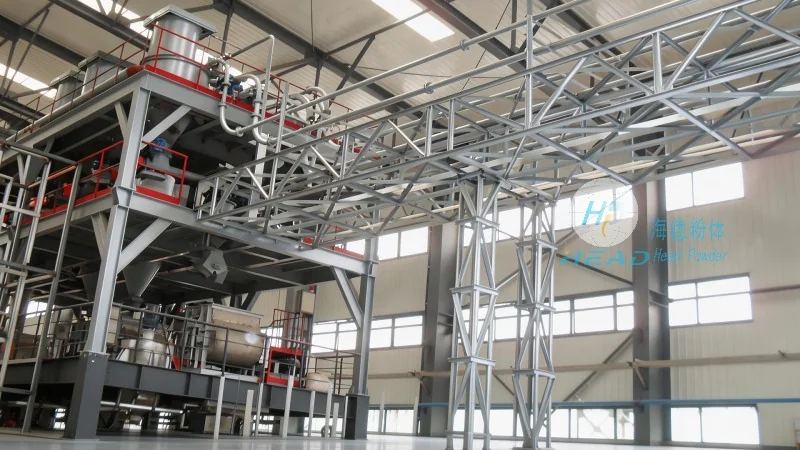
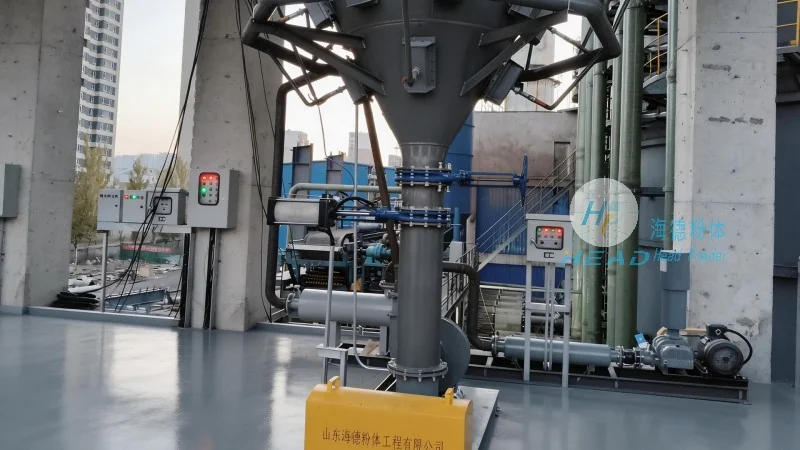
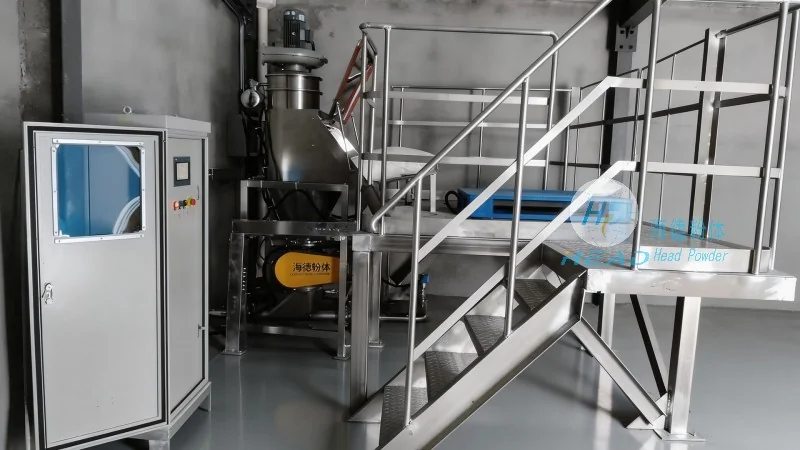
覆膜砂气力输送系统通过压缩空气作为动力,将覆膜砂等粉体物料从供料点输送到收料点,相比传统输送方式,具有显著的优势。首先,系统实现了无尘输送,有效控制了粉尘污染,符合现代工业环保要求;其次,输送过程自动化程度高,减少了人工干预,提高了生产效率;再者,系统可根据实际需求调整输送量与输送距离,灵活适应不同生产规模与布局。例如,在大型铸造企业中,该系统可支持长距离、大流量的覆膜砂输送,满足多台设备同时供料的需求,而小型企业则可通过调整系统参数,实现小规模、高精度的输送,这些优势使得覆膜砂气力输送系统在铸造行业中得到广泛应用,成为提升生产效率、支持产品质量的重要设备。具体来说,正压输送系统通过风机将压缩空气送入输送管道,推动物料向前移动,适用于长距离、大流量输送;负压输送系统则通过风机在管道内形成负压,吸入物料,适用于短距离、小流量输送,且负压输送能更好地控制粉尘,减少环境污染,更符合环保要求。
覆膜砂气力输送系统的技术组成与应用场景
覆膜砂气力输送系统通常由供料装置、输送管道、收料设备、控制系统等核心部件组成。供料装置通常采用螺旋输送机或振动给料机,将覆膜砂从储料仓或料斗中均匀送入输送管道,输送管道采用耐磨橡胶管或金属管道,内部衬有耐磨材料,以延长使用寿命;收料设备则包括料斗、储料仓等,用于收集输送至目的地的覆膜砂,有助于物料稳定存储;控制系统则通过压力传感器、流量计等设备,实时监测输送过程中的压力、流量等参数,通过PLC控制器实现自动调节与故障报警,当系统出现堵塞、压力异常等情况时,能及时发出警报并采取相应措施,支持系统安全使用。在实际应用中,该系统适用于铸造企业的砂处理车间、型砂制备线等场景,能够实现覆膜砂从原料存储到成型工序的全程自动化输送,减少人工搬运的劳动强度,降低生产成本,同时提高生产效率与产品质量。例如,某铸造企业通过采用海德粉体的覆膜砂气力输送系统,将原本需要人工搬运的覆膜砂输送效率提升了3倍以上,同时减少了粉尘污染,改善了车间环境,取得了显著的经济效益与社会效益。