

干料粉体气力输送线介绍
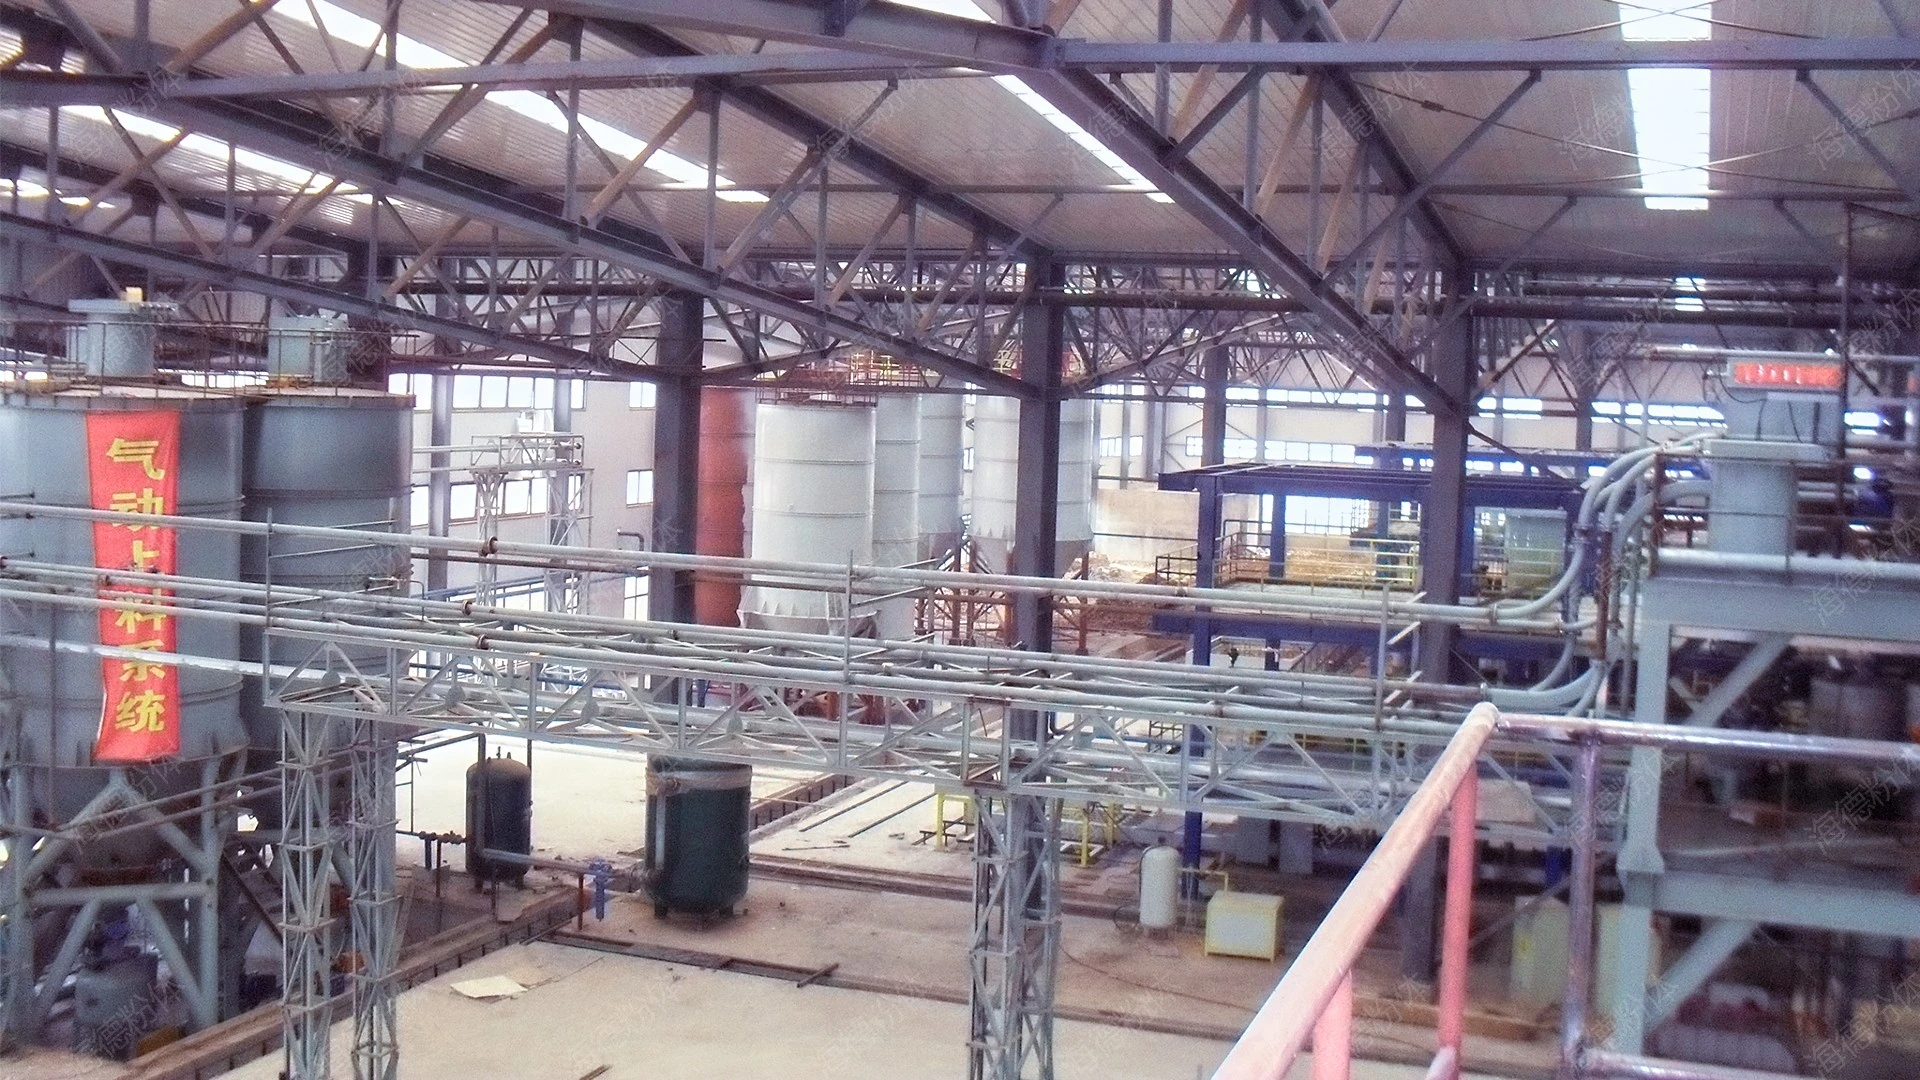
干料粉体气力输送线是一种专门用于输送干粉体料的自动化设备系统,通过气力输送技术实现物料的连续、高效传输。它广泛应用于化工、食品、制药、冶金等多个行业,解决了传统人工或机械输送方式中存在的粉尘飞扬、效率低下、劳动强度大等问题。该系统通过将干粉物料与压缩空气混合形成流态化介质,借助管道压力差或真空作用,将物料从起点输送到指定位置,整个过程安全、环保且自动化程度高。
工作原理与核心设备解析
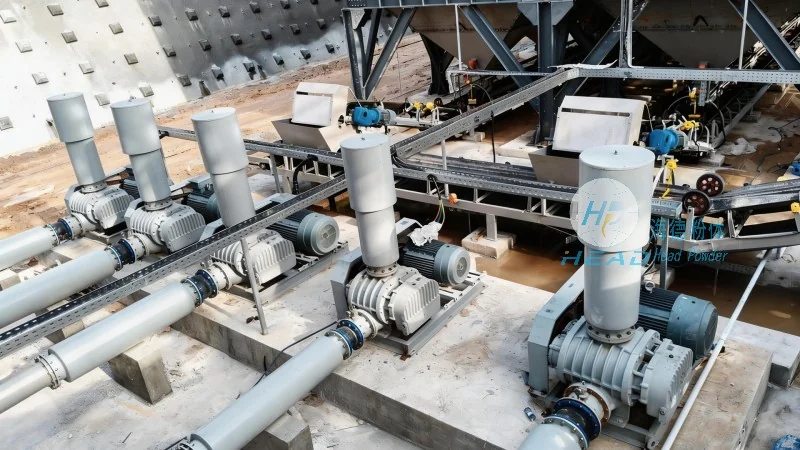
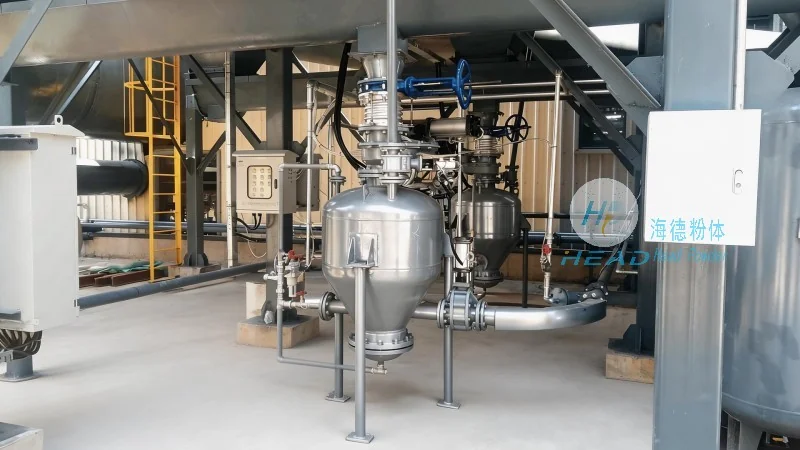
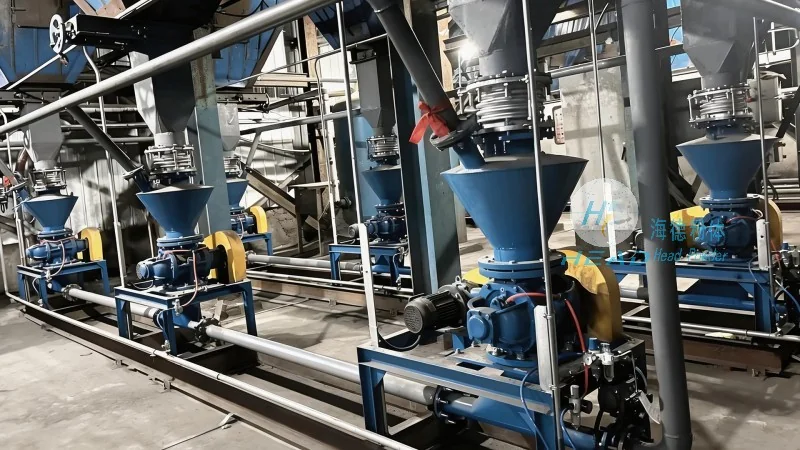
干料粉体气力输送线的工作原理基于气力输送的基本理论,通常分为正压输送和负压输送两种模式。正压输送系统通过气源设备(如罗茨风机)向系统内提供压缩空气,将物料从供料装置吸入,与空气混合后,通过输送管道输送到分离设备,分离后物料被收集,空气则通过滤尘器排出。具体来说,正压输送的流程为:物料首优化入供料器(如星型给料机),在供料器的作用下,物料被均匀地送入输送管道,同时压缩空气从风机进入管道,与物料混合形成气固两相流。气固混合物在管道内以通常速度流动,通过管道的弯头、变径等部件,最终到达分离设备。分离设备通常采用旋风分离器,利用离心力将物料与空气分离,物料从分离器底部排出,空气则从顶部排出,经过滤尘器(如袋式除尘器)过滤后排放。负压输送系统则通过真空泵在系统内形成负压,将物料从供料点吸入,经过管道输送到分离设备,分离后的物料被收集,空气则通过滤尘器处理。负压输送的流程为:物料从供料点进入输送管道,在负压作用下,物料与空气混合形成气固流,通过管道到达分离设备。分离设备同样采用旋风分离器,分离后的物料被收集,空气则通过滤尘器处理。核心设备包括供料器(如星型给料机、螺旋给料机)、输送管道(通常为金属或塑料材质,耐磨损,如不锈钢、PVC、PE等)、气源设备(罗茨风机、离心风机)、真空泵(用于负压系统)、分离设备(旋风分离器、袋式除尘器)、控制阀门(如蝶阀、球阀,用于调节气流和物料流量)、控制系统(PLC或DCS系统,用于自动化控制)。这些设备协同工作,有助于物料输送的稳定性和可靠性,同时满足不同物料的输送需求。
干料气力输送系统的优势与应用场景
相较于传统的皮带输送、斗式提升机等输送方式,干料粉体气力输送系统具有应用优势。首先,输送效率高,可实现长距离、大流量的物料输送,减少中间转运环节。例如,某化工企业采用干料气力输送系统,将粉煤灰从10公里外的原料场输送到生产车间,输送效率比传统皮带输送提高了40%,且输送时间缩短了约2小时。其次,环保无污染,通过密闭管道输送,有效防止粉尘飞扬,符合环保要求。根据环保监测数据,采用干料气力输送系统的企业,粉尘排放量比传统方式减少了90%以上,显著改善了工作环境。第三,操作简便,自动化程度高,可通过PLC控制系统实现远程监控和调节,降低人工操作成本。系统可设置自动启停、流量调节、故障报警等功能,操作人员只需通过触摸屏或手机APP进行控制,减少了人工干预。第四,适用范围广,可输送多种干粉物料,如水泥、粉煤灰、奶粉、药品粉末、矿粉等,满足不同行业的特殊需求。在化工行业,用于输送水泥、石灰、碳酸钙等原料;在食品行业,用于奶粉、面粉、糖粉的输送;在制药行业,用于药品粉末、抗生素的输送;在冶金行业,用于矿粉、铁粉的输送。无论输送距离多远、物料特性多复杂,干料气力输送系统都能提供定制化的解决方案,满足客户的具体需求。例如,某食品加工企业采用干料气力输送系统,将奶粉从仓库输送到生产线,实现了自动化、无粉尘的输送,提高了产品质量和生产效率。