

多点供料粉体气力输送设备介绍
在工业生产中,粉体物料的输送是许多行业的关键环节,其效率与稳定性直接影响到生产线的整体运行。为了满足现代工业对高效、连续、安全输送粉体物料的需求,多点供料粉体气力输送设备应运而生。该设备通过集成多点供料技术与气力输送原理,为各类粉体物料提供了全新的输送解决方案,广泛应用于化工、食品、制药等多个领域。

设备概述:多点供料气力输送系统的核心组成与工作原理
多点供料粉体气力输送设备,本质上是一种集成了多点供料装置与气力输送技术的综合系统。其核心在于通过在输送管道的不同位置设置多个供料点,实现物料从多个源头同时进入输送管道,从而形成连续的物料流。系统通常由以下几个关键部分组成:首先,是多点供料装置,包括料斗、供料阀、计量装置等,用于控制各供料点的物料流量;其次,是输送管道,采用耐腐蚀、耐磨损的材料(如不锈钢、塑料等),有助于物料在输送过程中的稳定;再者,是气源系统,提供压缩空气或惰性气体,驱动物料在管道内流动;最后,是控制单元,通过传感器、控制器等设备,实现系统的自动化运行与参数调节。
工作原理上,当系统启动后,气源系统向输送管道内注入压缩空气,形成气固两相流。同时,多点供料装置根据预设的流量参数,将粉体物料从各供料点送入管道。由于多个供料点同时工作,物料在管道内均匀分布,避免了传统单点供料可能导致的物料堆积或输送不均问题。整个系统通过控制单元实时监测压力、流量等参数,自动调整供料量与气源压力,有助于输送过程的稳定与高效。
技术优势:多点供料气力输送设备的关键特点与优势
与传统单点供料或机械输送设备相比,多点供料粉体气力输送设备具有多项显著技术优势。首先,高效连续输送是其最突出的特点。通过多点供料,物料可以连续不断地进入输送管道,无需等待物料补充,从而大大提高了输送效率,减少了生产线的停机时间。例如,在化工生产中,连续输送可以有助于反应釜的物料供应稳定,避免因物料短缺导致的生产中断。
其次,均匀供料与稳定输送是多点供料系统的另一个重要优势。由于多个供料点同时工作,物料在管道内均匀分布,避免了传统单点供料可能导致的物料局部堆积或堵塞问题。同时,气力输送的原理使得物料在管道内流动平稳,减少了物料的破碎或结块,有助于了物料的输送质量。在食品行业,如面粉输送中,均匀供料可以有助于产品的一致性,提升产品质量。
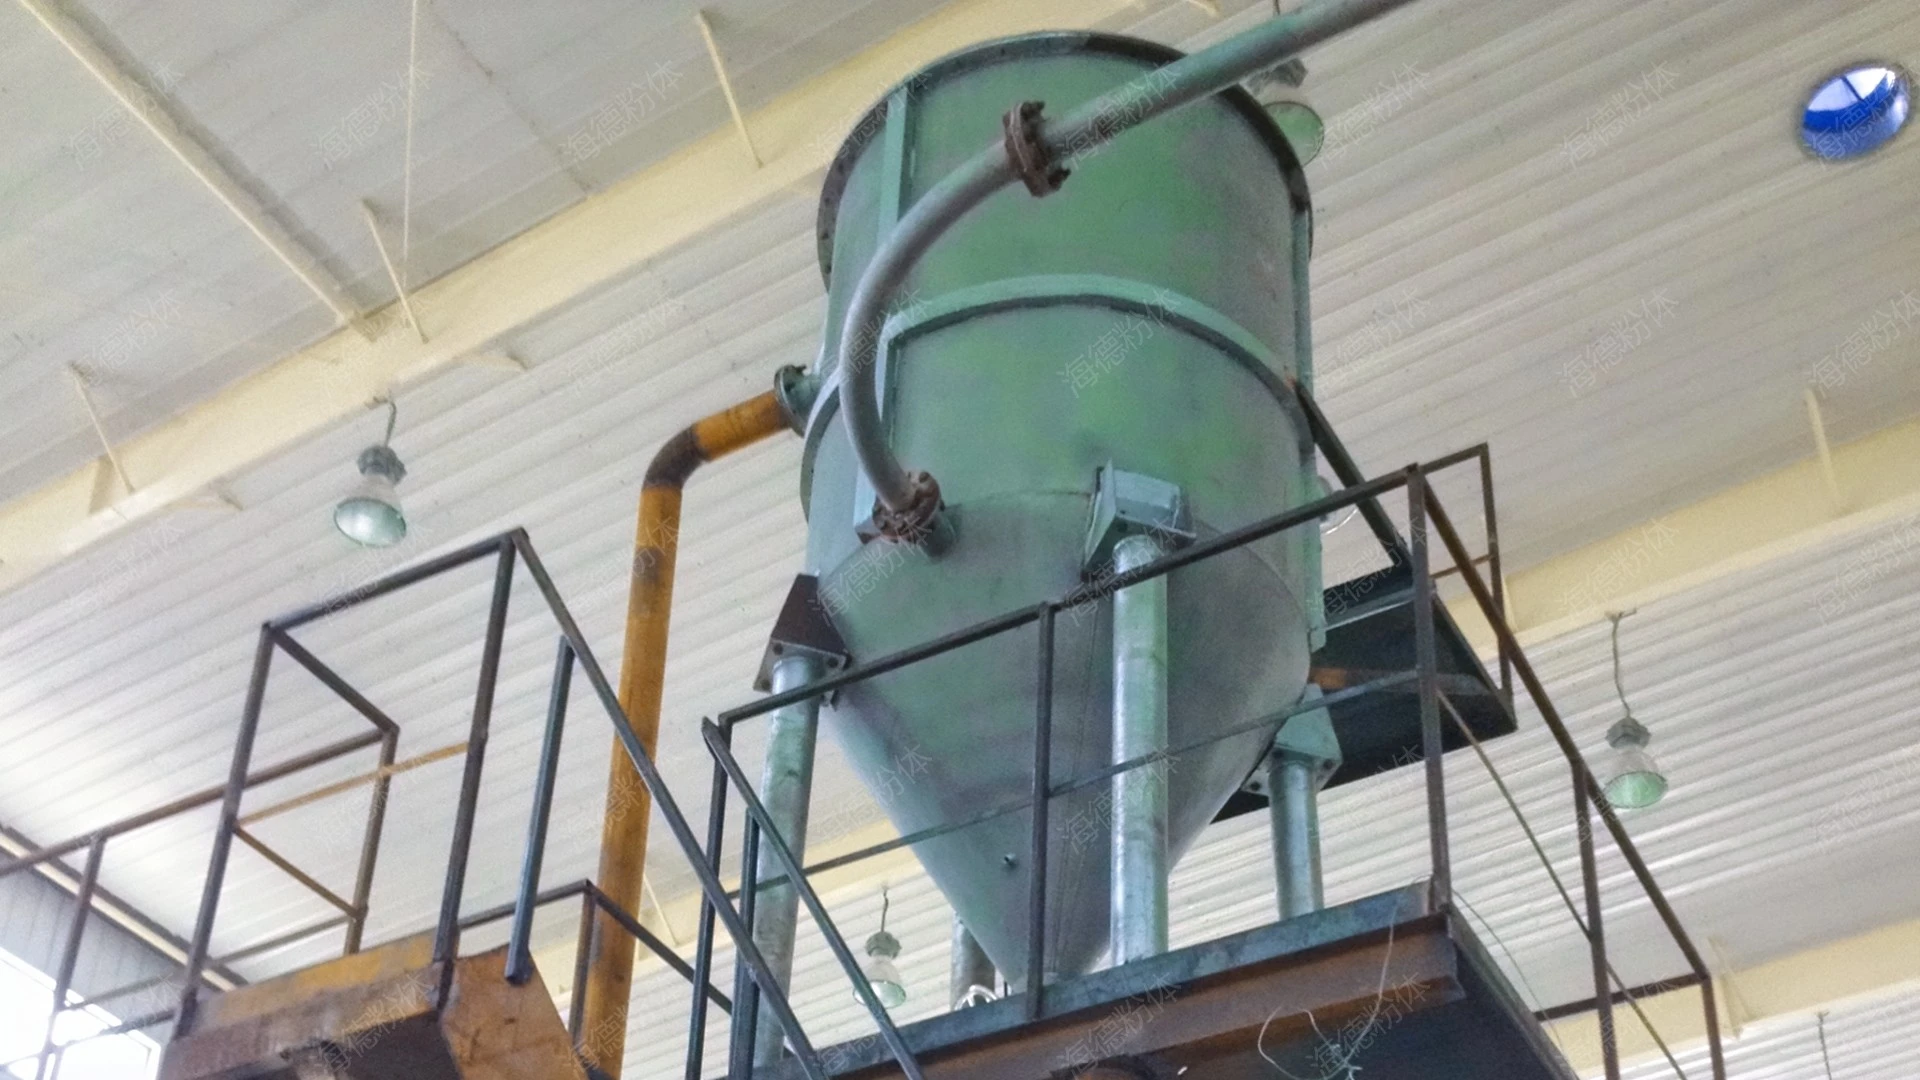
再者,适应性强是多点供料设备的一大特点。该设备可以适应多种粉体物料的输送需求,包括颗粒状、粉状、纤维状等不同形态的物料。通过调整供料装置的参数(如阀门开度、气源压力),可以灵活地适应不同物料的输送特性。例如,对于易结块的物料,可以通过提高气源压力或增加搅拌装置来避免结块,有助于输送的顺畅。
此外,自动化控制与节能环保也是该设备的重要优势。系统通常配备优化的传感器和控制单元,可以实现自动调节,减少人工干预,提高了操作的便捷性。同时,多点供料系统通常采用低能耗气源,如变频压缩机,通过优化气源压力,降低了能耗,符合现代工业的节能环保要求。例如,在制药行业,自动化控制可以有助于生产过程的洁净与安全,节能环保则符合行业法规要求。
应用场景:多点供料气力输送设备在多个行业的实际应用
多点供料粉体气力输送设备因其高效、稳定的特点,在多个工业领域得到了广泛应用。以下列举几个典型应用场景:
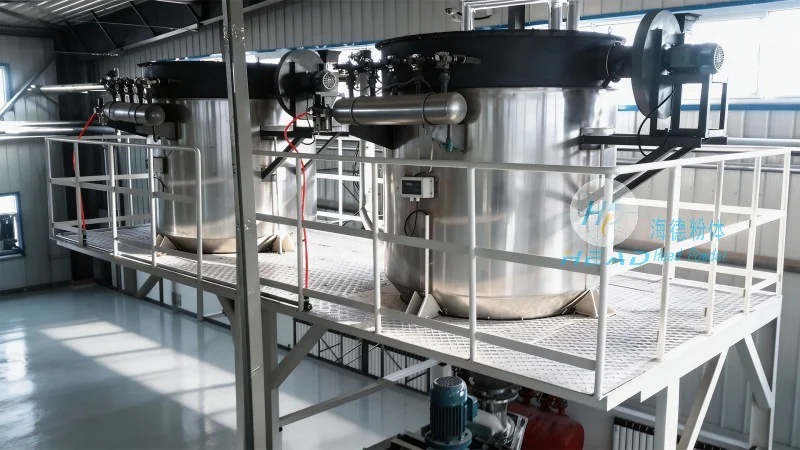
1. 化工行业:在化工生产中,需要输送大量的化工原料,如水泥、石灰石、化工粉体等。传统输送方式可能需要多个输送设备,效率低且易出现堵塞。多点供料气力输送设备可以整合多个供料点,实现连续输送,提高了生产效率。例如,在水泥厂,该设备可以用于输送水泥熟料,有助于生产线的较高效率运行。
2. 食品行业:在食品加工中,需要输送面粉、奶粉、糖粉等粉体物料。这些物料通常对卫生要求较高,且需要均匀输送。多点供料设备采用不锈钢材质,符合食品卫生标准,同时通过多点供料实现均匀输送,有助于了食品产品的质量。例如,在面粉加工厂,该设备可以用于面粉的输送,有助于面粉的均匀混合与包装。
3. 制药行业:在制药生产中,需要输送药品原料、辅料等粉体物料。这些物料通常对纯度要求极高,且需要避免交叉污染。多点供料设备采用密闭系统,防止物料与外界接触,同时通过自动化控制有助于输送的较为准确性。例如,在药品生产中,该设备可以用于输送抗生素原料,有助于药品的质量与安全。
4. 冶金行业:在冶金生产中,需要输送矿石、矿粉等粉体物料。这些物料通常具有颗粒大、磨损性强的特点,对输送设备的要求较高。多点供料气力输送设备采用耐磨材料,能够适应这些物料的输送需求,同时通过多点供料提高输送效率。例如,在钢铁厂,该设备可以用于矿石的输送,有助于高炉的正常运行。