

自动吨袋投料物料气力输送线简介与结构原理介绍
在粉体加工与输送领域,高效、稳定的物料处理设备是支持生产连续性与产品质量的关键。随着工业自动化水平的不断提升,传统的人工投料方式已难以满足现代生产对效率、精度与安全性的要求。为此,自动吨袋投料气力输送系统应运而生,它通过集成化的设计,实现了从吨袋开袋、物料输送到系统控制的全程自动化,为各类粉体生产场景提供了创新型的解决方案。本文将详细介绍该系统的结构原理、主要特点以及实际应用价值,帮助用户全面了解这一优化设备。
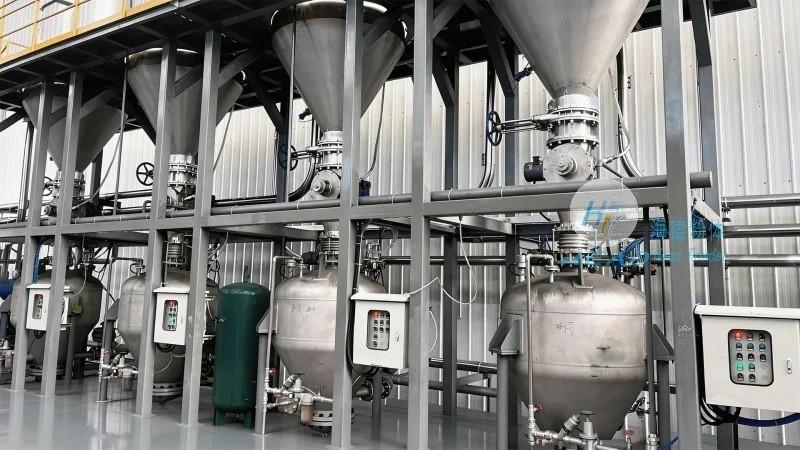
自动吨袋投料气力输送系统的核心结构解析
自动吨袋投料气力输送系统主要由吨袋开袋机构、气力输送管道、物料输送泵、控制系统以及配套的除尘与安全装置等部分组成。吨袋开袋机构负责打开吨袋包装,释放内部物料;气力输送管道则通过正压或负压输送方式,将物料从投料点输送到指定位置;物料输送泵提供必要的压力或真空,驱动物料在管道内流动;控制系统则负责整个过程的自动化管理,包括开袋、输送、停止等步骤的协调控制。各部件通过精细的机械连接与电气控制,形成了一个高效、可靠的输送系统。
关键部件详解
1. 吨袋开袋机构:通常采用机械或气动开袋方式,能够快速、安全地打开吨袋,避免物料泄漏或污染。部分专业设备还配备有密封检测装置,有助于开袋后无物料残留。2. 气力输送泵:根据输送距离与物料的特性,可选择罗茨风机、离心风机或真空泵等不同类型的泵。例如,对于长距离、大流量输送,罗茨风机因其稳定的风量输出而成为首选;对于短距离或需要较为准确控制压力的场景,离心风机则更为适用。3. 控制系统:采用PLC(可编程逻辑控制器)或工业计算机作为核心控制单元,通过触摸屏或远程监控界面,实现对整个系统的参数设置、状态监测与故障诊断。系统支持多种控制模式,如定时输送、流量控制、压力反馈等,可根据实际生产需求灵活调整。
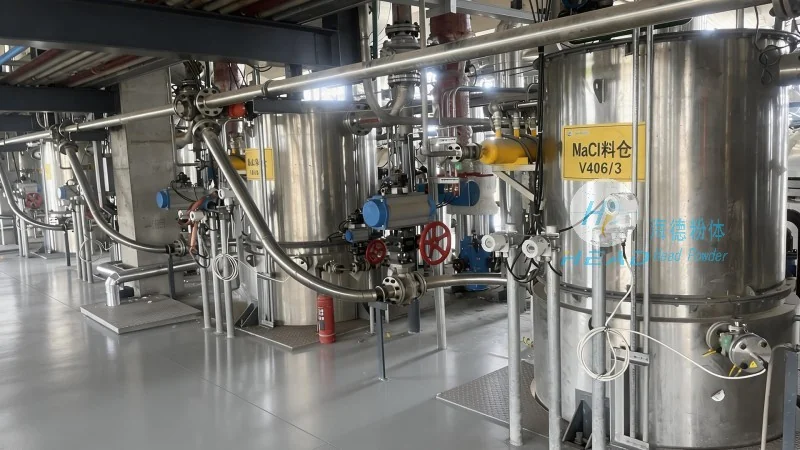
工作流程说明
系统的工作流程通常包括以下步骤:首先,操作人员将吨袋放置在开袋机构上,系统通过传感器检测吨袋位置与状态;接着,控制系统启动开袋机构,打开吨袋包装;随后,气力输送泵启动,通过管道向吨袋内注入压缩空气,将物料从吨袋中吹出并吸入输送管道;物料在管道内随气流运动,最终被输送到目标料仓或设备中;最后,系统根据预设的参数自动停止输送,并关闭相关设备。整个过程无需人工干预,实现了从投料到输送的全程自动化,大大提高了生产效率与安全性。
系统优势与性能特点
自动吨袋投料气力输送系统相比传统人工投料方式,具有多项应用优势,使其成为现代粉体加工行业的主流选择。首先,自动化程度高,减少了人工操作环节,降低了人为误差与安全事故风险。其次,输送效率高,通过优化气流参数与管道设计,能够实现大流量、长距离的物料输送,满足大规模生产需求。再者,输送精度高,系统可根据物料的特性与生产要求,较为准确控制输送流量与压力,有助于物料均匀、稳定地到达目标位置。此外,节能环保,部分系统采用变频控制技术,根据实际输送需求调整风机功率,降低能耗;同时,通过密封输送与除尘装置,减少物料泄漏与粉尘污染,符合环保要求。
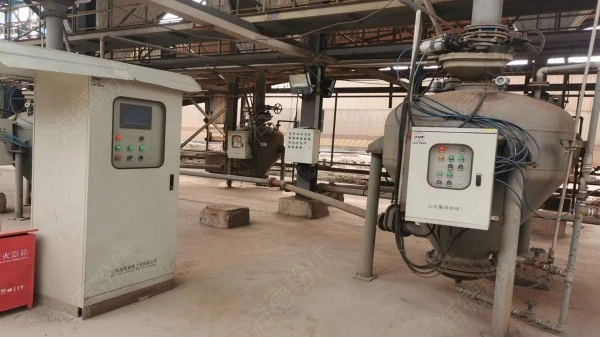
自动化优势
自动化是系统的主要特点之一。通过集成PLC控制系统与传感器技术,系统实现了从吨袋开袋到物料输送的全流程自动化。例如,在化工生产中,传统的人工投料需要多名工人配合,且易因操作不当导致物料泄漏或设备损坏;而采用自动吨袋投料系统后,只需设置好参数,系统即可自主完成整个投料过程,不仅提高了生产效率,还降低了人工成本与安全风险。此外,系统还具备故障自诊断功能,当检测到异常情况(如管道堵塞、压力异常)时,会立即停止输送并报警,提醒操作人员及时处理,进一步支持了生产安全。
稳定输送性能
系统的稳定输送性能主要得益于其优化的气力输送设计。通过选择合适的输送方式(正压或负压输送),系统能够适应不同物料的特性,如粉状、颗粒状或易结块物料。例如,对于易结块的粉体物料,系统可采用脉冲式输送方式,通过周期性改变气流压力,使物料在管道内保持流动状态,避免堵塞。同时,管道内壁通常采用耐磨材料(如不锈钢、陶瓷)进行衬里,延长使用寿命,减少维护成本。此外,系统还配备有压力传感器与流量计,实时监测输送过程中的压力与流量变化,有助于输送稳定可靠。
节能环保特性
节能与环保是现代工业设备的重要发展方向,自动吨袋投料系统在这方面表现出色。系统采用变频控制技术,根据实际输送需求调整风机转速,使风量与压力与输送量匹配,从而降低能耗。例如,当输送量较小时,系统会自动降低风机转速,减少功率消耗;当输送量较大时,则提高转速,有助于输送效率。此外,系统配备的除尘装置能够有效收集输送过程中的粉尘,避免污染环境。部分专业系统还采用无尘输送技术,通过密封管道与负压输送,实现充分无粉尘排放,符合绿色生产的要求。
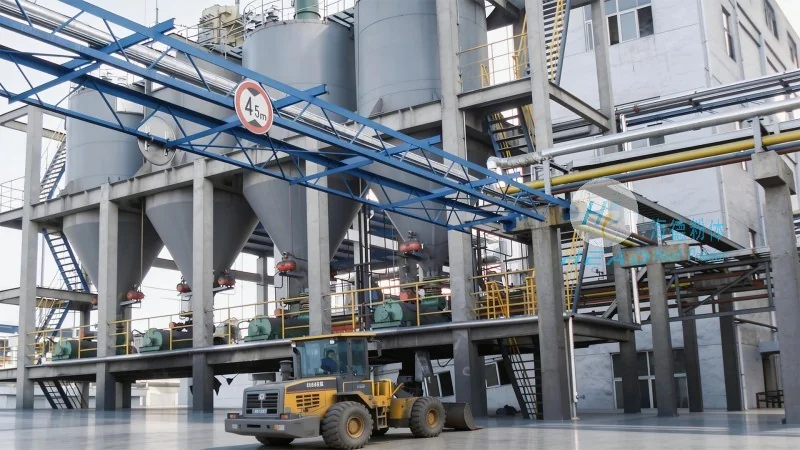
典型应用场景与行业适配
自动吨袋投料气力输送系统广泛应用于化工、食品、制药、建材等多个行业的粉体加工与输送环节。以下列举几个典型应用场景:
化工行业应用
在化工行业,该系统主要用于原料的输送与投料。例如,在化肥生产中,需要将大量的粉状原料(如尿素、磷肥)从仓库输送到反应釜中;在农药生产中,则需将粉状活性成分从吨袋中输送至混合设备。通过自动吨袋投料系统,能够实现快速、准确的原料输送,有助于反应过程的连续性与产品质量。此外,系统的高效输送能力也缩短了生产周期,提高了生产效率。