

铜精矿粉气力输送系统方案设计要点
在铜矿开采与加工产业链中,铜精矿粉的输送环节直接影响生产效率与经济效益。传统输送方式如皮带输送机、斗式提升机等,在处理铜精矿粉这类细颗粒、高密度、易飞扬的物料时,常面临输送效率低、物料损耗大、环境污染严重等问题。为突破传统输送的局限,山东海德粉体工程有限公司(以下简称“海德粉体”)针对铜精矿粉的物理化学特性,研发并推出了专业的气力输送系统方案,旨在为铜矿企业提供高效、稳定、环保的物料输送解决方案,助力企业提升生产效率、降低运营成本。

系统概述与主要特点
铜精矿粉气力输送系统通过压缩空气或真空设备,将物料与空气混合形成流态化介质,实现物料的输送。与机械输送设备相比,气力输送系统具有以下主要特点:一是输送效率高,能够实现长距离、大流量的连续输送,比传统皮带输送机效率提升30%-50%;二是物料损耗低,无机械摩擦,有效减少物料破碎与损耗,提高资源回收率;三是环保性能好,封闭式输送系统可有所降低粉尘飞扬,减少对环境的污染;四是操作简便,自动化程度高,通过PLC控制系统实现参数实时监控与远程操作,降低人工干预需求。
方案设计关键要点
铜精矿粉气力输送系统的设计需综合考虑物料特性、输送距离、生产规模等因素,以下是关键设计要点:
1. 系统选型与工艺流程设计
根据输送距离与物料特性选择正压或负压输送系统。正压系统适用于长距离(通常超过100米)输送,通过风机将空气压入管道,推动物料流动;负压系统适用于短距离(通常小于100米)输送,通过真空泵抽取管道内空气,形成负压将物料吸入。工艺流程设计需包括原料接收、预处理(如破碎、筛分)、供料、输送、分离、收料等环节,有助于物料在输送过程中保持稳定,避免结块或堵塞。例如,对于选矿厂,系统需从破碎筛分车间接收合格精矿粉,经供料设备进入输送管道,通过分离设备回收输送介质,最终将物料送至冶炼车间或储料仓。
2. 设备选型与配置
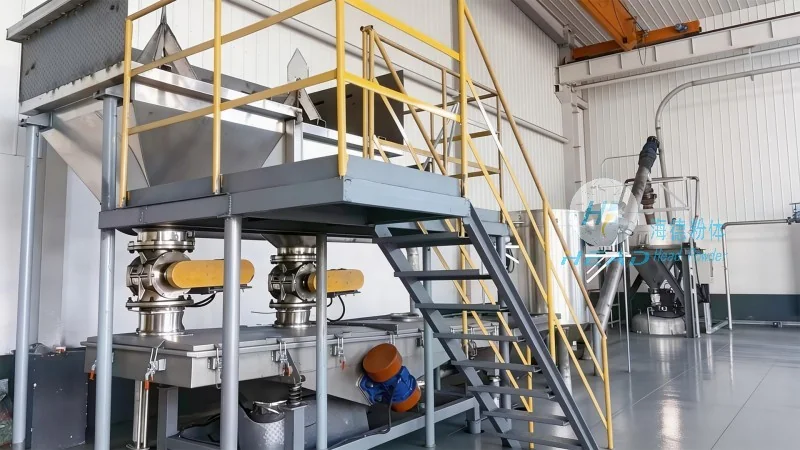
(1)供料设备:根据铜精矿粉的流动性选择合适的供料机,如星型给料机(适用于流动性较好的物料)、螺旋给料机(适用于流动性较差的物料),有助于物料均匀、连续地进入输送管道,避免堵塞。供料设备需配备密封装置,防止粉尘外泄。
(2)输送管道:采用耐磨、耐腐蚀材料(如不锈钢、合金钢)制造,内壁光滑,减少物料与管道的摩擦阻力。管道直径根据输送量与流速确定,通常为100-300毫米,流速控制在15-25米/秒,有助于物料与空气充分混合形成流态化介质。
(3)分离设备:主要包括旋风分离器与袋式除尘器。旋风分离器通过离心力将物料与空气分离,回收的物料通过料斗送回系统;袋式除尘器进一步过滤空气中的细小粉尘,有助于排放达标。分离设备的选择需根据物料的粒度与密度确定,通常旋风分离器用于粗分离,袋式除尘器用于精细过滤。

(4)收料设备:采用料仓或储罐,通过振动器或螺旋输送机将物料从分离设备送入储罐,有助于物料稳定存储,避免结块。收料设备需配备密封装置,防止粉尘二次飞扬。
3. 管道系统设计与布局
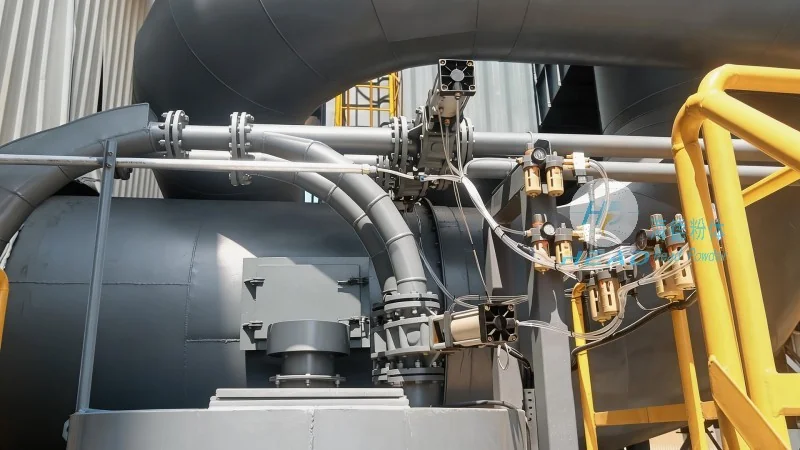
管道系统设计需遵循“短、直、顺”原则,减少弯头与变径,降低压力损失。管道布置应避免急弯、死弯,采用缓弯设计,减少物料在管道内的堆积。对于长距离输送,可采用多级风机串联,或采用变频风机调节风量,适应不同输送量的需求。管道连接采用法兰或焊接,有助于密封性,防止漏风导致系统效率下降。
4. 控制系统与自动化
采用PLC(可编程逻辑控制器)作为核心控制单元,实现输送量、压力、温度、风速等参数的实时监控与自动调节。系统设置安全保护装置,如超压保护、堵塞报警、电机过载保护等,有助于设备安全使用。同时,配备远程监控功能,维护人员可通过手机或电脑实时查看系统运行状态,及时处理异常情况。自动化控制可降低人工操作成本,提高系统稳定性与可靠性。
实际应用与效果
海德粉体气力输送系统已在多家铜矿企业成功应用,取得了显著效果。例如,某大型铜矿选矿厂采用海德粉体设计的正压气力输送系统,输送距离达200米,输送量达到50吨/小时,相比传统皮带输送机,输送效率提升40%,物料损耗从2%降至0.5%,粉尘排放减少80%以上。此外,系统运行稳定,故障率低,维护成本低,为企业节省了大量运营成本。
技术支持与售后服务
山东海德粉体工程有限公司提供从方案设计、设备制造、安装调试到后期维护的全流程服务。公司拥有专业的技术团队,可根据客户的具体需求定制化设计气力输送系统,有助于系统与生产流程稳定匹配。同时,公司提供24小时技术支持服务,客户可通过电话或在线咨询获取技术帮助。联系人:张经理,电话:15662777102,欢迎随时联系咨询铜精矿粉气力输送系统方案,获取专业解决方案。