

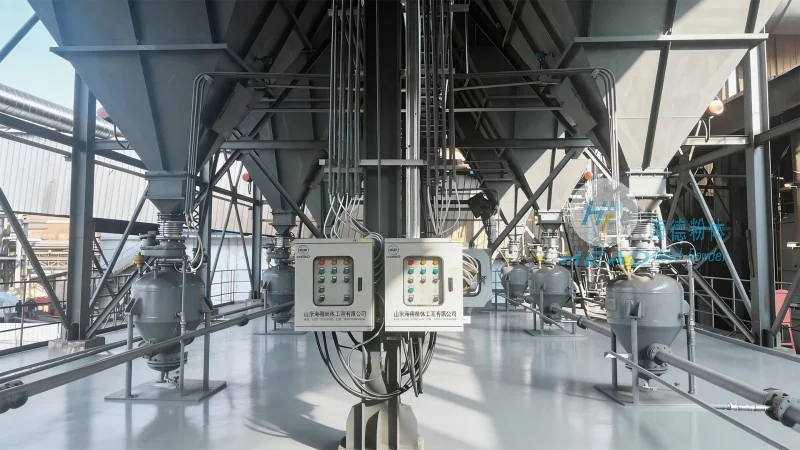
系统概述:自动进料物料输送系统的核心价值与应用场景
在现代化工业生产中,物料输送环节的效率与安全性直接关系到整个生产线的运行质量。自动进料物料输送系统作为粉体处理领域的核心设备,通过集成化的设计,实现了物料的自动化、密闭化输送,广泛应用于化工、食品、制药、建材等多个行业。该系统由山东海德粉体工程有限公司自主研发,针对不同物料的特性与生产需求,提供定制化解决方案,改善了传统人工或机械输送方式中存在的粉尘污染、输送效率低、操作风险高等问题,成为提升生产效率、支持生产安全的重要工具。
工作原理详解:气力输送技术的核心机制与设备组成
自动进料物料输送系统基于气力输送原理,通过压缩空气作为动力,将物料从进料点输送到卸料点。系统主要由进料装置、输送管道、分离器、卸料装置及控制系统等关键部件构成。进料装置通常采用螺旋输送机或星形阀,有助于物料均匀、连续地进入输送管道;输送管道为耐腐蚀、耐磨损的金属或塑料材质,内部设计有导流结构,引导气流与物料混合;分离器是系统的核心部件,通常采用旋风分离器或袋式除尘器,通过离心力或过滤作用将物料与气流分离;卸料装置则将分离后的物料输出至指定位置,如料仓或生产线。控制系统通过PLC实现自动化控制,实时监测压力、流量、温度等参数,根据预设程序调整输送速度与压力,有助于输送过程的稳定与高效。系统可根据输送距离、物料特性选择吸送式或压送式,吸送式适用于短距离、低浓度输送,压送式适用于长距离、高浓度输送,满足不同场景的需求。
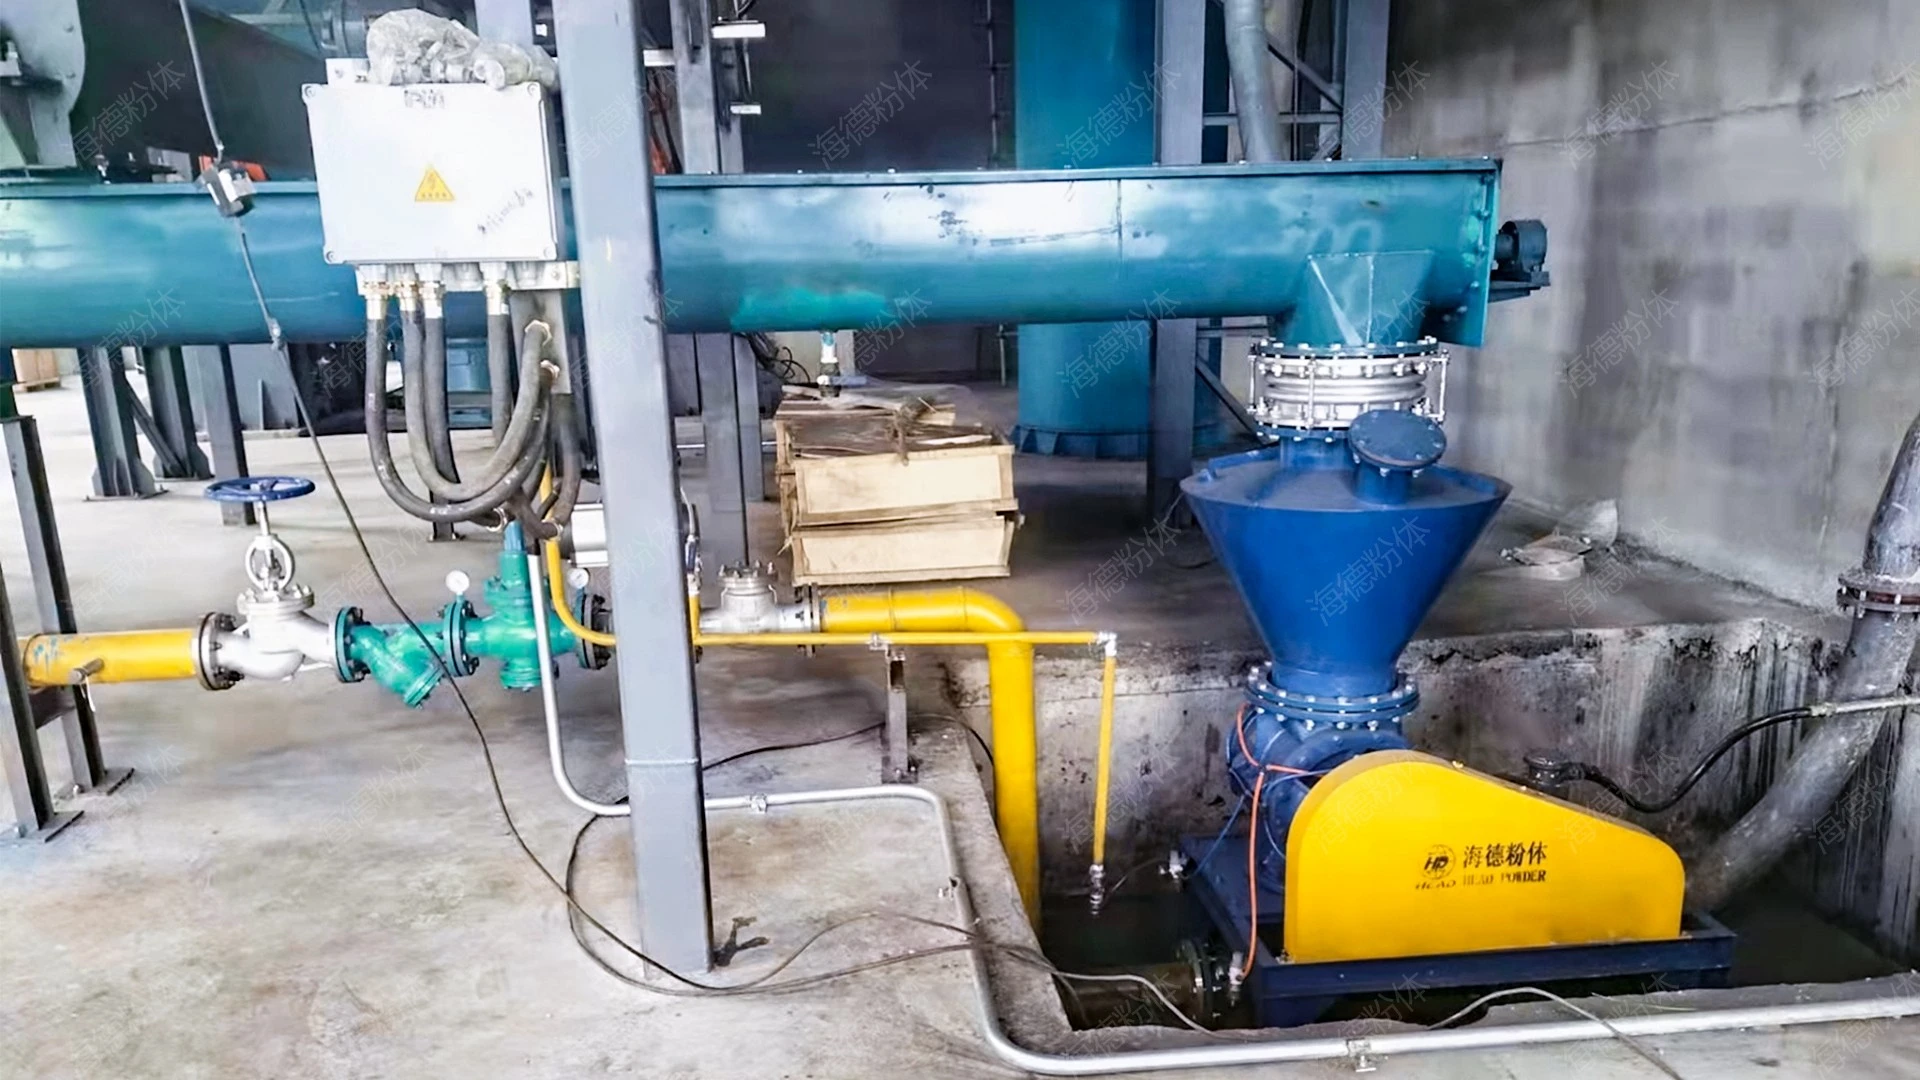
运行流程解析:从物料进料到卸料的完整控制过程
自动进料物料输送系统的运行流程可分为以下几个关键步骤,每个步骤均由控制系统较为准确控制,有助于整个过程的连续性与稳定性:首先,物料通过料仓或储罐进入进料斗,进料斗中的物料通过螺旋输送机或振动进料器均匀送入进料装置;其次,进料装置将物料送入输送管道,同时输送管道内通入压缩空气,形成高速气流,将物料与气流混合形成气固两相流;接着,气固两相流通过输送管道输送到分离器,在分离器中,物料因密度较大而沉降,通过卸料口落入卸料斗,气流则通过除尘装置处理后排放;最后,卸料斗中的物料通过卸料阀或输送机送至后续工序,如混合、包装或加工。对于易结块的物料,系统可在进料装置前增加破碎设备,如锤式破碎机或辊式破碎机,将大块物料破碎后进入输送系统;对于高湿度物料,可在输送管道中增加加热装置,防止物料结块或堵塞。整个流程中,控制系统通过压力传感器监测输送管道内的压力变化,通过流量计监测气流流量,根据反馈信号调整压缩空气的供应量,有助于输送效率与物料输送量的稳定。

技术优势与实际应用:高效、环保与自动化结合
相比传统输送方式,自动进料物料输送系统在多个方面展现出显著的技术优势。首先,气力输送方式实现了物料的密闭输送,有效减少了粉尘飞扬,降低了工作环境中的粉尘浓度,符合国家环保标准,改善了员工的工作条件;其次,系统自动化程度高,通过PLC控制系统实现远程监控与操作,减少了人工干预,降低了劳动强度,提高了生产效率;再者,输送过程稳定,输送量可调,能够适应不同物料的输送需求,如细粉(如面粉、水泥粉)、颗粒(如石英砂、塑料颗粒)、纤维(如木粉、棉纤维)等,输送效率可达传统方式的数倍;此外,系统结构紧凑,占地面积小,便于安装与维护,可根据客户的生产场地进行定制化布局。在实际应用中,该系统已成功应用于化工企业的原料输送(如碳酸钙、硫酸钠的输送)、食品加工厂的粉体输送(如奶粉、糖粉的输送)、制药行业的物料传输(如药品原料的密闭输送),有所改善了生产线的整体运行效率与安全性。例如,某化工企业采用该系统后,物料输送效率提升了30%,粉尘排放量减少了80%,人工成本降低了40%,充分体现了系统的经济性与实用性。
专业服务与客户支持:山东海德粉体工程有限公司的全方位支持
作为专业的粉体工程解决方案提供商,山东海德粉体工程有限公司为自动进料物料输送系统提供从设计、生产到售后的一站式服务。公司拥有专业的研发团队,可根据客户的具体生产需求,定制化设计系统方案,包括输送距离、物料特性、输送量等参数,有助于设备与客户生产流程的稳定匹配。在设备生产过程中,公司采用较好的制造工艺与质量检测体系,有助于设备的质量与性能。设备安装完成后,公司提供专业的安装调试服务,有助于系统正常运行。同时,公司提供完善的售后服务体系,包括操作培训、定期维护保养、故障排除等,有助于系统持续运行。客户在设备使用过程中遇到任何问题,可通过电话联系张经理(15662777102),或通过公司地址(山东济南)获取现场技术支持。公司将以专业的技术团队和高效的服务流程,为客户提供满意的解决方案,助力客户提升生产效率,降低运营成本。如果您对自动进料物料输送系统感兴趣,欢迎联系张经理,我们将为您提供详细的方案咨询与技术支持。


