

智能称重物料气力输送机特点和原理
在工业生产中,物料输送是关键环节,而气力输送技术凭借其高效、无污染、连续作业的优势,成为众多行业的选择。随着智能化技术的发展,智能称重物料气力输送机应运而生,它不仅继承了传统气力输送设备的优点,更通过集成智能称重系统,实现了物料输送与质量控制的深度融合。本文将深入探讨智能称重物料气力输送机的核心特点与工作原理,帮助用户全面了解这一优化设备。

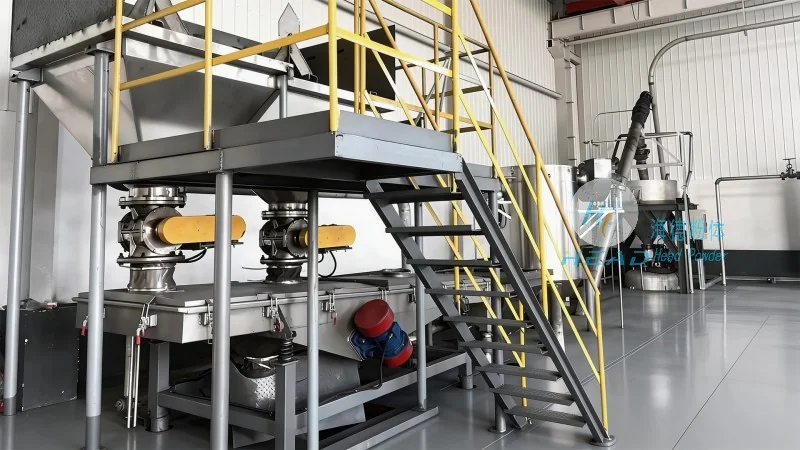
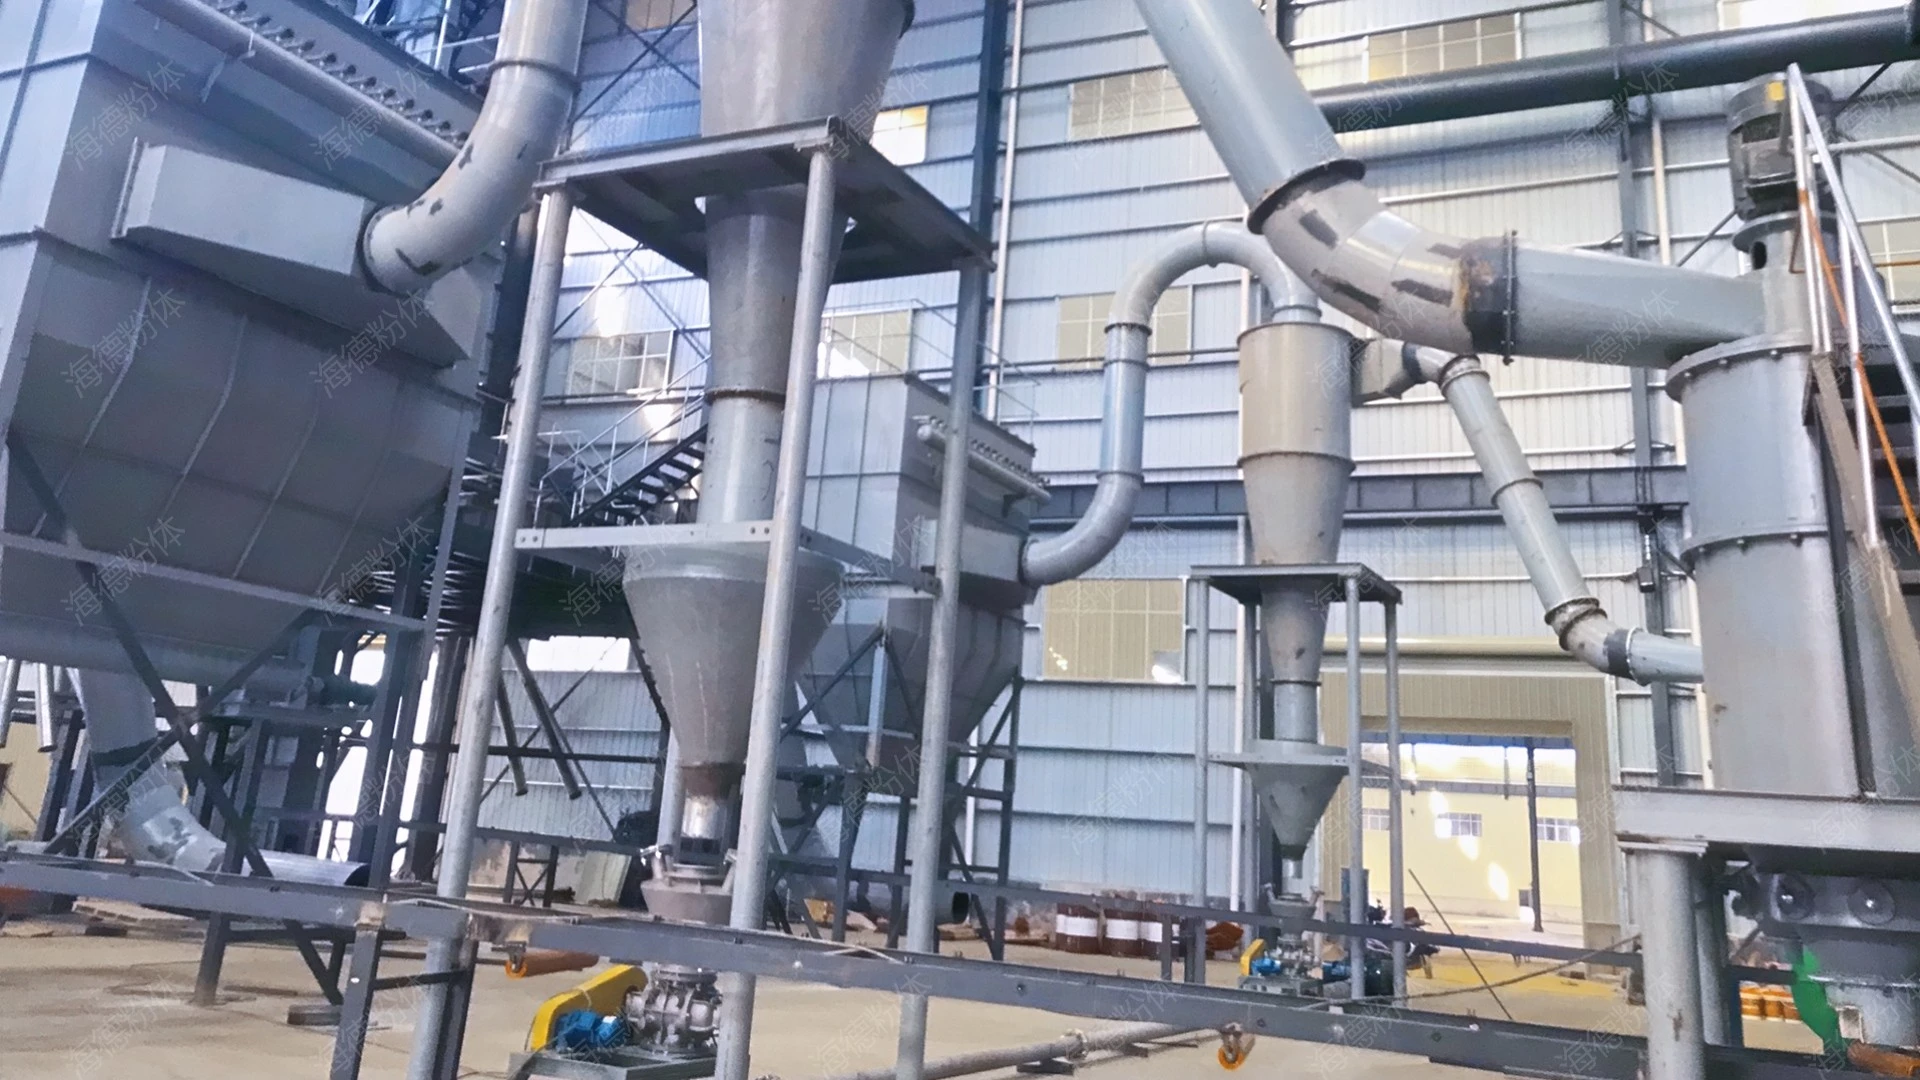

智能称重功能:较为准确控制物料输送质量
智能称重物料气力输送机的一大主要特点在于其内置的智能称重系统。该系统通过高精度传感器实时监测输送过程中的物料重量,能够较为准确控制输送量,有助于生产过程中的物料配比准确无误。例如,在化工、食品、制药等行业,物料的配比精度直接影响产品质量,智能称重功能可以有效避免因输送量偏差导致的次品或浪费。相比传统人工称重或简单计量设备,智能称重系统具有更高的稳定性和可靠性,能够适应不同物料的特性,实现自动化、较为准确化的质量控制。例如,在化工生产中,若输送的原料为催化剂或助剂,其配比精度直接关系到化学反应的效率与产品质量。智能称重物料气力输送机通过实时监测输送量,能够自动调整气流量,有助于每次输送的物料重量与预设值一致,从而避免因配比偏差导致的化学反应异常或产品性能下降。这种较为准确控制不仅提高了产品质量,还减少了因原料浪费或次品产生的成本损失。此外,系统还具备数据记录与追溯功能,能够存储每次输送的重量数据,便于后续质量检查与生产分析,进一步提升了生产管理的科学性。
气力输送原理:高效输送与智能控制的结合
智能称重物料气力输送机的工作原理基于气力输送技术,通过压缩空气或惰性气体作为动力,将物料从供料端输送到接收端。设备通常包括供料器、输送管道、分离器、收料器等核心部件。当物料进入供料器后,通过气力输送系统被气流带动,沿管道输送至分离器,分离器将物料与空气分离,物料落入收料器,空气则通过除尘装置排出。智能称重系统则集成在供料器或输送管道的关键节点,实时采集物料重量数据,并与预设值对比,自动调整气流量或供料速度,有助于输送量的稳定。这种原理上的创新,使得设备在保持高效输送的同时,实现了对物料质量的较为准确控制。具体来说,设备的工作流程如下:物料首优化入供料器,供料器根据输送需求,将物料均匀地送入输送管道。输送管道内,压缩空气(通常为0.5-0.8MPa)通过喷嘴或文丘里管产生高速气流,将物料颗粒悬浮并输送至目的地。在输送过程中,物料与空气混合形成气固两相流,通过管道内的弯头、三通等部件,实现物料的定向输送。到达接收端后,物料与空气在分离器内分离,分离器通常采用旋风分离或袋式除尘方式,将物料收集至收料器,空气则通过管道排出。智能称重系统通常集成在供料器或分离器前后的关键位置,通过传感器(如称重传感器、压力传感器)实时采集数据,并与预设的输送量参数对比,自动调节供料速度或气流量,有助于输送量的稳定。这种基于气力输送原理的智能控制,使得设备能够适应不同物料的输送需求,无论是轻质粉体还是颗粒状物料,都能实现高效、较为准确的输送。