

氮气保护物料输送系统的优势特点
在工业生产中,物料输送是连接生产环节的关键环节,而氮气保护物料输送系统作为现代工业输送技术的重要分支,正逐渐成为提升生产效率、支持生产安全的关键设备。该系统通过引入高纯度氮气,在输送过程中形成无氧环境,有效防止物料氧化,保持物料品质,同时借助气力输送技术实现高效、连续的物料传输,为各类工业场景提供了可靠的解决方案。
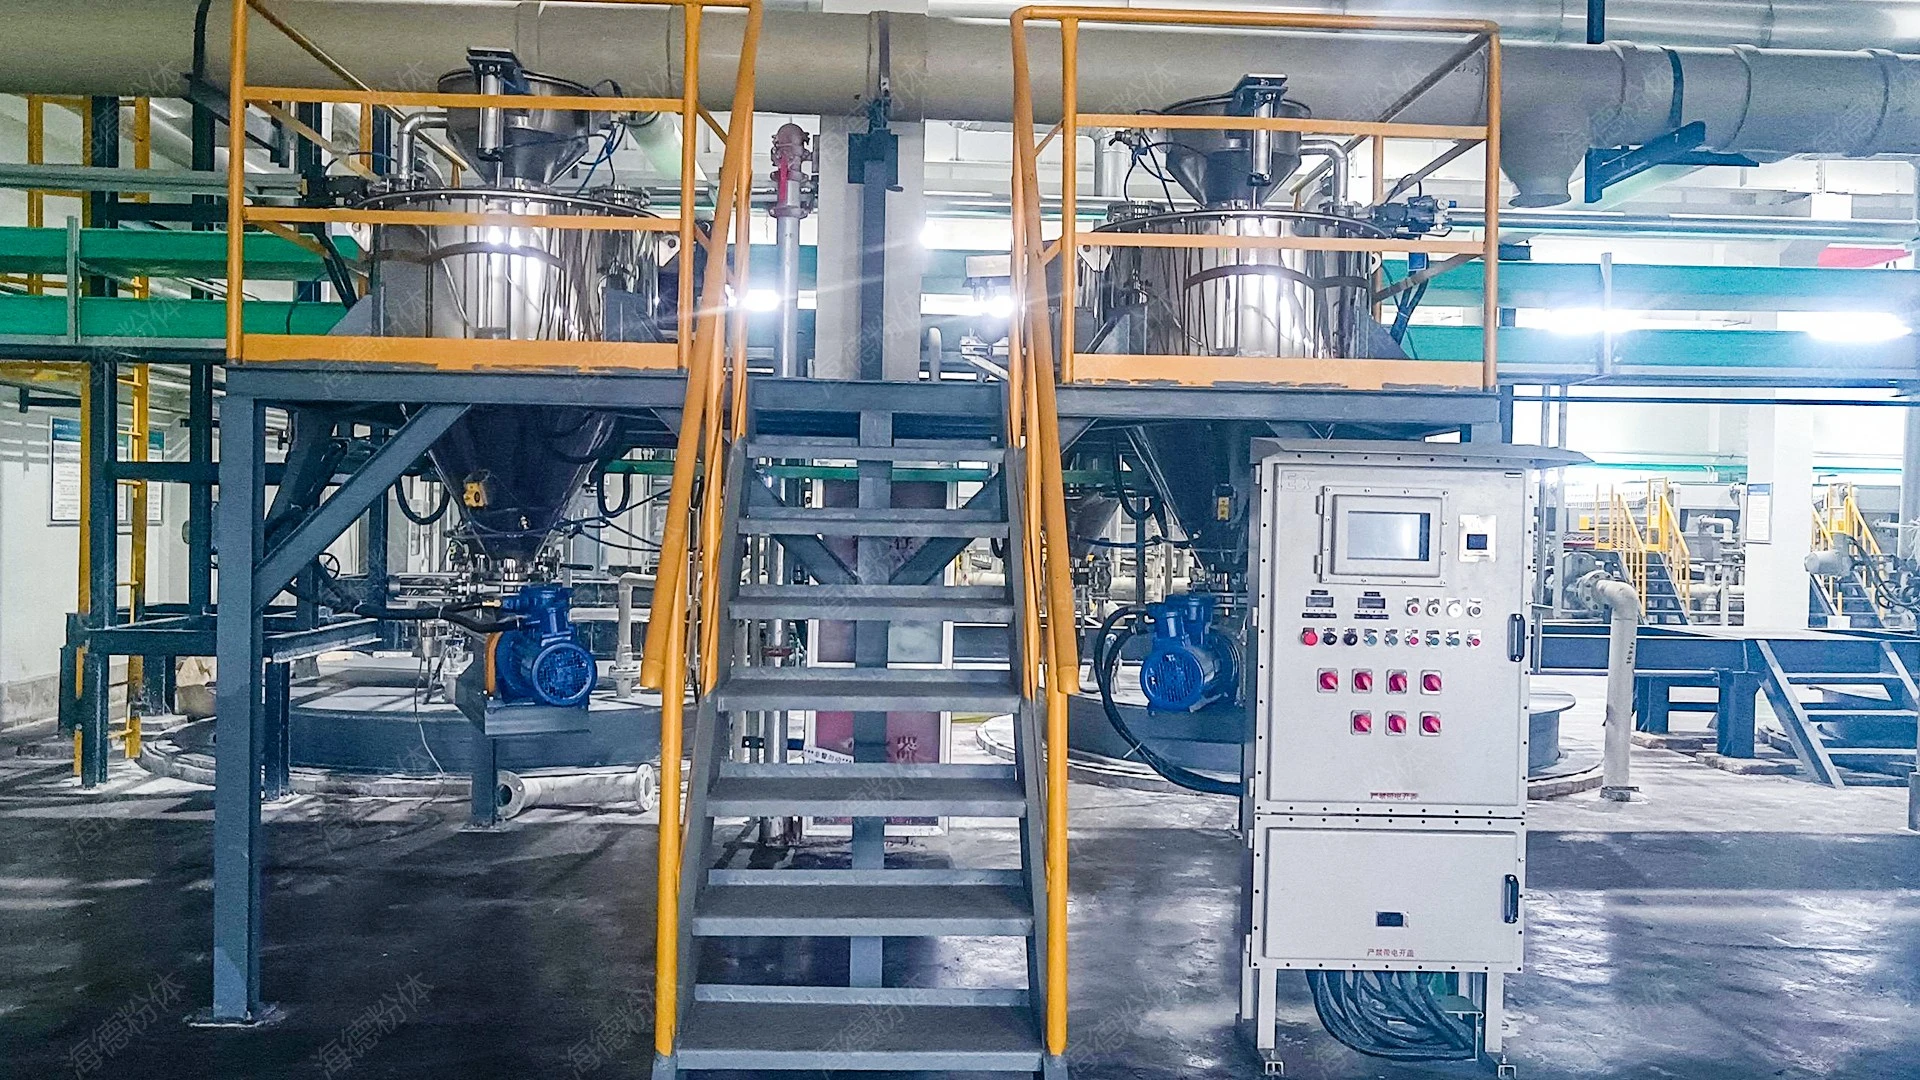
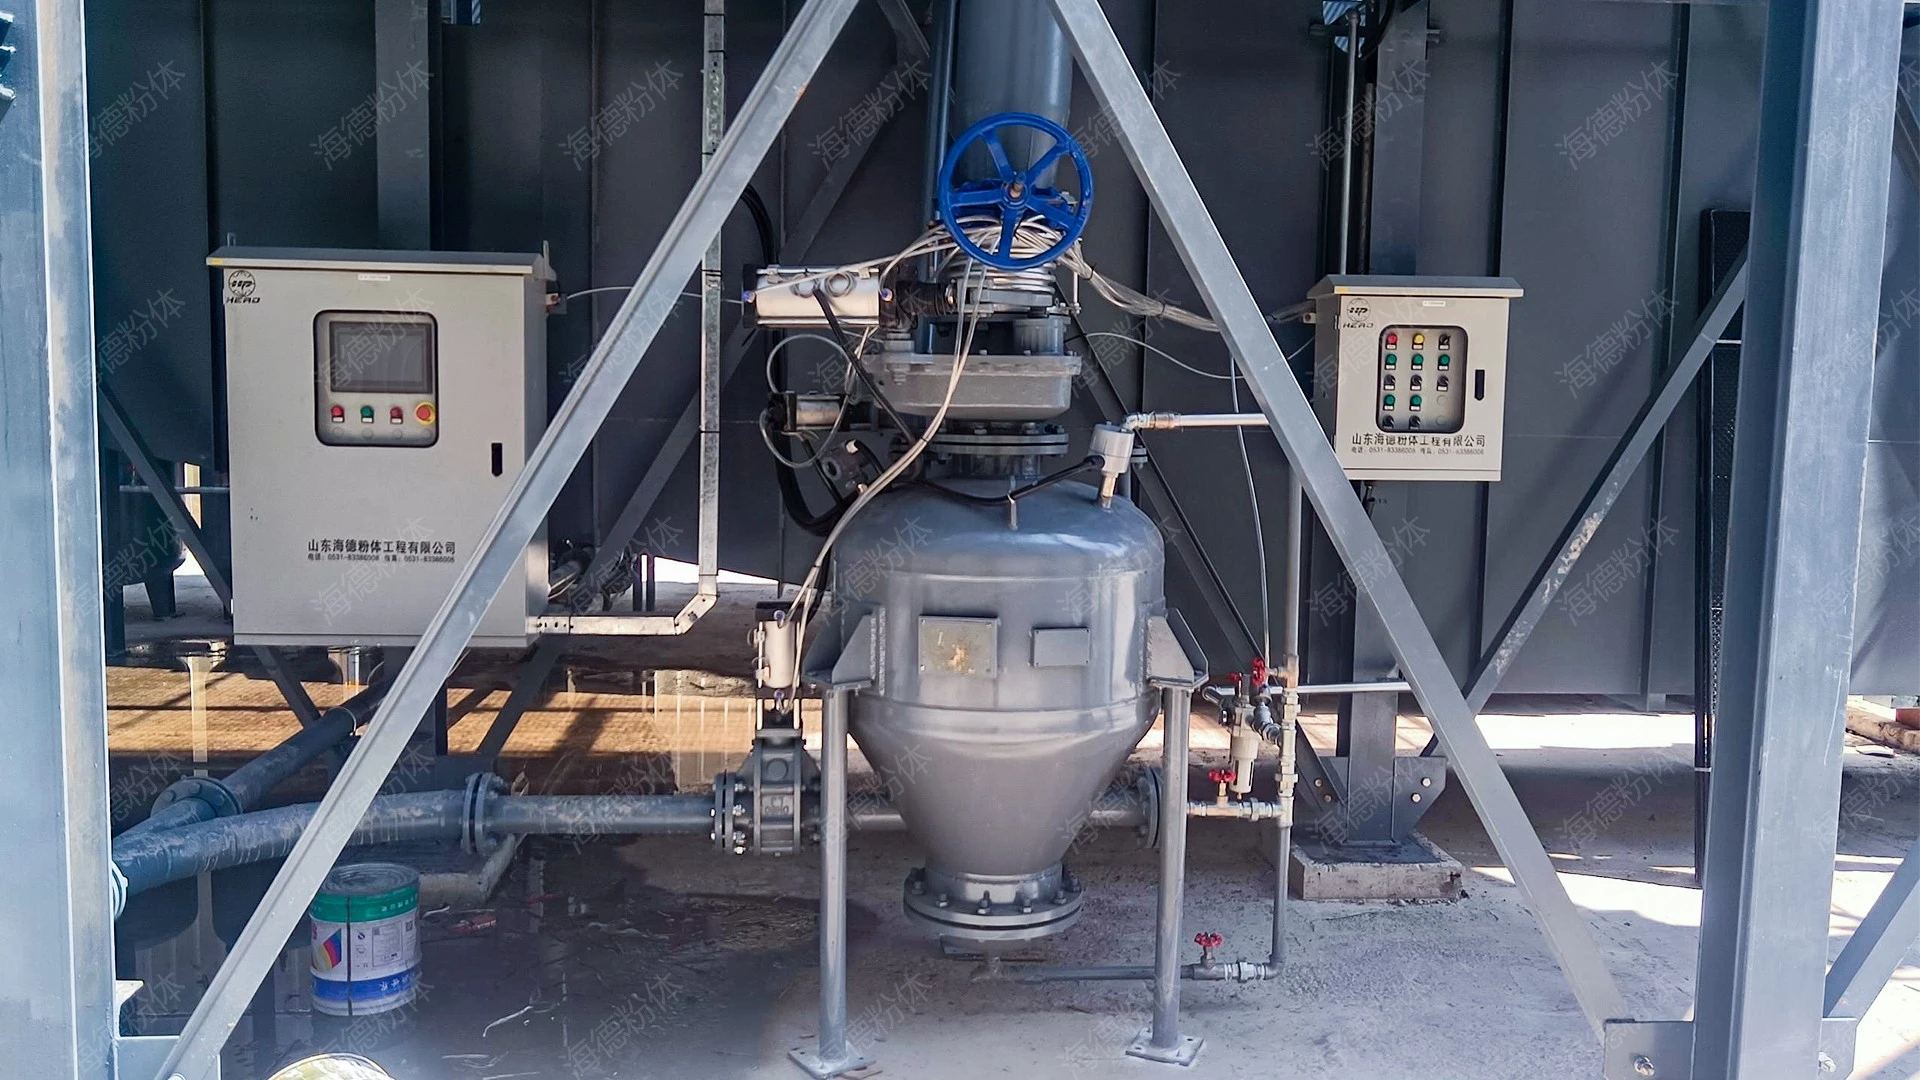
氮气保护物料输送系统:提升生产效率与安全性的关键设备
氮气保护物料输送系统,简言之,是在传统气力输送设备的基础上,通过集成氮气供应与控制系统,为输送的物料提供稳定的氮气保护环境。该系统广泛应用于化工、食品、制药、建材等多个行业,针对那些对氧化敏感、易燃易爆的粉体或颗粒物料,如金属粉末、食品添加剂、药品原料等,提供安全、高效的输送服务。其核心在于通过氮气置换,将输送管道内的空气置换为氮气,从而隔绝氧气,避免物料在输送过程中发生氧化、变质或自燃,同时有助于输送过程无粉尘爆炸风险,支持生产环境的安全与稳定。
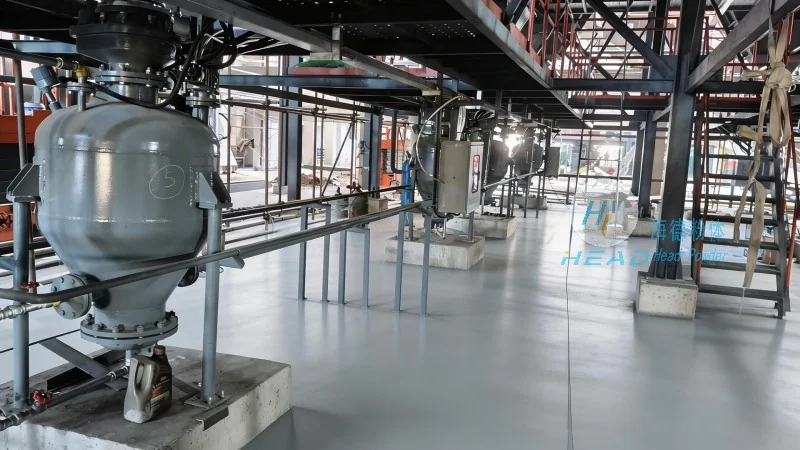
系统主要特点解析:为何成为行业优选
氮气保护物料输送系统相较于传统输送方式,具有多项应用优势,这些优势不仅提升了生产效率,更从源头上支持了生产安全与物料品质。首先,氮气保护下的无氧环境是系统最核心的优势之一。对于易氧化物料,如铁粉、铜粉等金属粉末,在空气中输送时容易发生氧化反应,导致物料活性降低、颜色变化,甚至影响后续加工效果。而氮气保护系统通过持续供应高纯度氮气,将输送管道内的氧气浓度降至极低水平,有效抑制氧化反应的发生,有助于物料在输送过程中保持原始品质。其次,气力输送的高效性与连续性有所提升了生产效率。相比传统的皮带输送、斗式提升等设备,气力输送系统可实现物料的连续、无间断输送,减少物料在输送过程中的停滞时间,降低物料堆积导致的结块或污染风险。此外,气力输送系统占地面积小,布局灵活,能够适应复杂的生产环境,满足不同生产线的布局需求。再者,系统稳定性与维护便捷性也是其重要优势。氮气保护系统通常采用模块化设计,各部件如氮气发生器、输送管道、阀门等均经过严格测试与优化,运行稳定,故障率低。同时,系统维护相对简单,关键部件如过滤器、阀门等可快速更换,降低了维护成本与停机时间。最后,环保性与安全性方面,氮气保护系统通过氮气置换,避免了物料在输送过程中的粉尘飞扬,减少了对环境的污染;同时,无氧环境有效防止了粉尘爆炸的风险,支持了操作人员的安全。这些优势使得氮气保护物料输送系统在众多工业场景中成为首选,成为提升生产效率与安全性的关键设备。

具体应用场景与优势体现:不同行业的实践案例
氮气保护物料输送系统在不同行业中的应用,充分体现了其优势的广泛适用性。在化工行业,对于输送易燃易爆的有机溶剂粉末或金属氧化物,氮气保护系统能够有效防止爆炸事故的发生,支持生产安全。例如,某化工企业在生产过程中需要输送高纯度的氧化铝粉末,由于该物料易与空气中的氧气发生反应,导致品质下降,企业引入氮气保护气力输送系统后,成功解决了物料氧化问题,同时实现了高效输送,生产效率提升了约30%。在食品行业,对于输送面粉、奶粉等易氧化食品原料,氮气保护系统能够保持原料的新鲜度与口感,避免因氧化导致的品质下降,满足食品加工对原料品质的高要求。某食品企业采用氮气保护系统输送面粉,原料的氧化率降低了50%以上,产品保质期延长,市场竞争力有所提升。在制药行业,对于输送药品原料或中间体,氮气保护系统不仅支持了物料的安全,还符合药品生产对洁净环境的要求,有助于了药品生产的合规性。某制药企业引入该系统后,物料输送过程中的交叉污染风险降低了,药品质量得到有效支持。此外,在建材行业,对于输送水泥、石英砂等粉体物料,氮气保护系统同样能够减少物料在输送过程中的结块,提高输送效率,降低设备磨损。这些具体应用案例表明,氮气保护物料输送系统不仅技术优化,更能够解决实际生产中的痛点问题,为不同行业提供定制化的解决方案。