

一文解析什么是石油化工物料输送?
石油化工行业作为国民经济的重要支柱,其生产过程中的物料输送环节直接关系到生产效率、安全性和经济效益。石油化工物料输送,是指将石油、化工生产过程中产生的固体、液体或气体物料,通过特定的输送设备或系统,从生产设备或储罐输送到下一工序或储存设备的过程。这一环节不仅是生产流程的关键节点,更是支持生产连续性、提升生产效率、有助于提升安全性生产的重要支持。高效的物料输送系统能有效减少物料损耗,降低人工操作风险,同时满足环保法规对排放和污染控制的要求,对于石油化工企业的可持续发展具有重要意义。
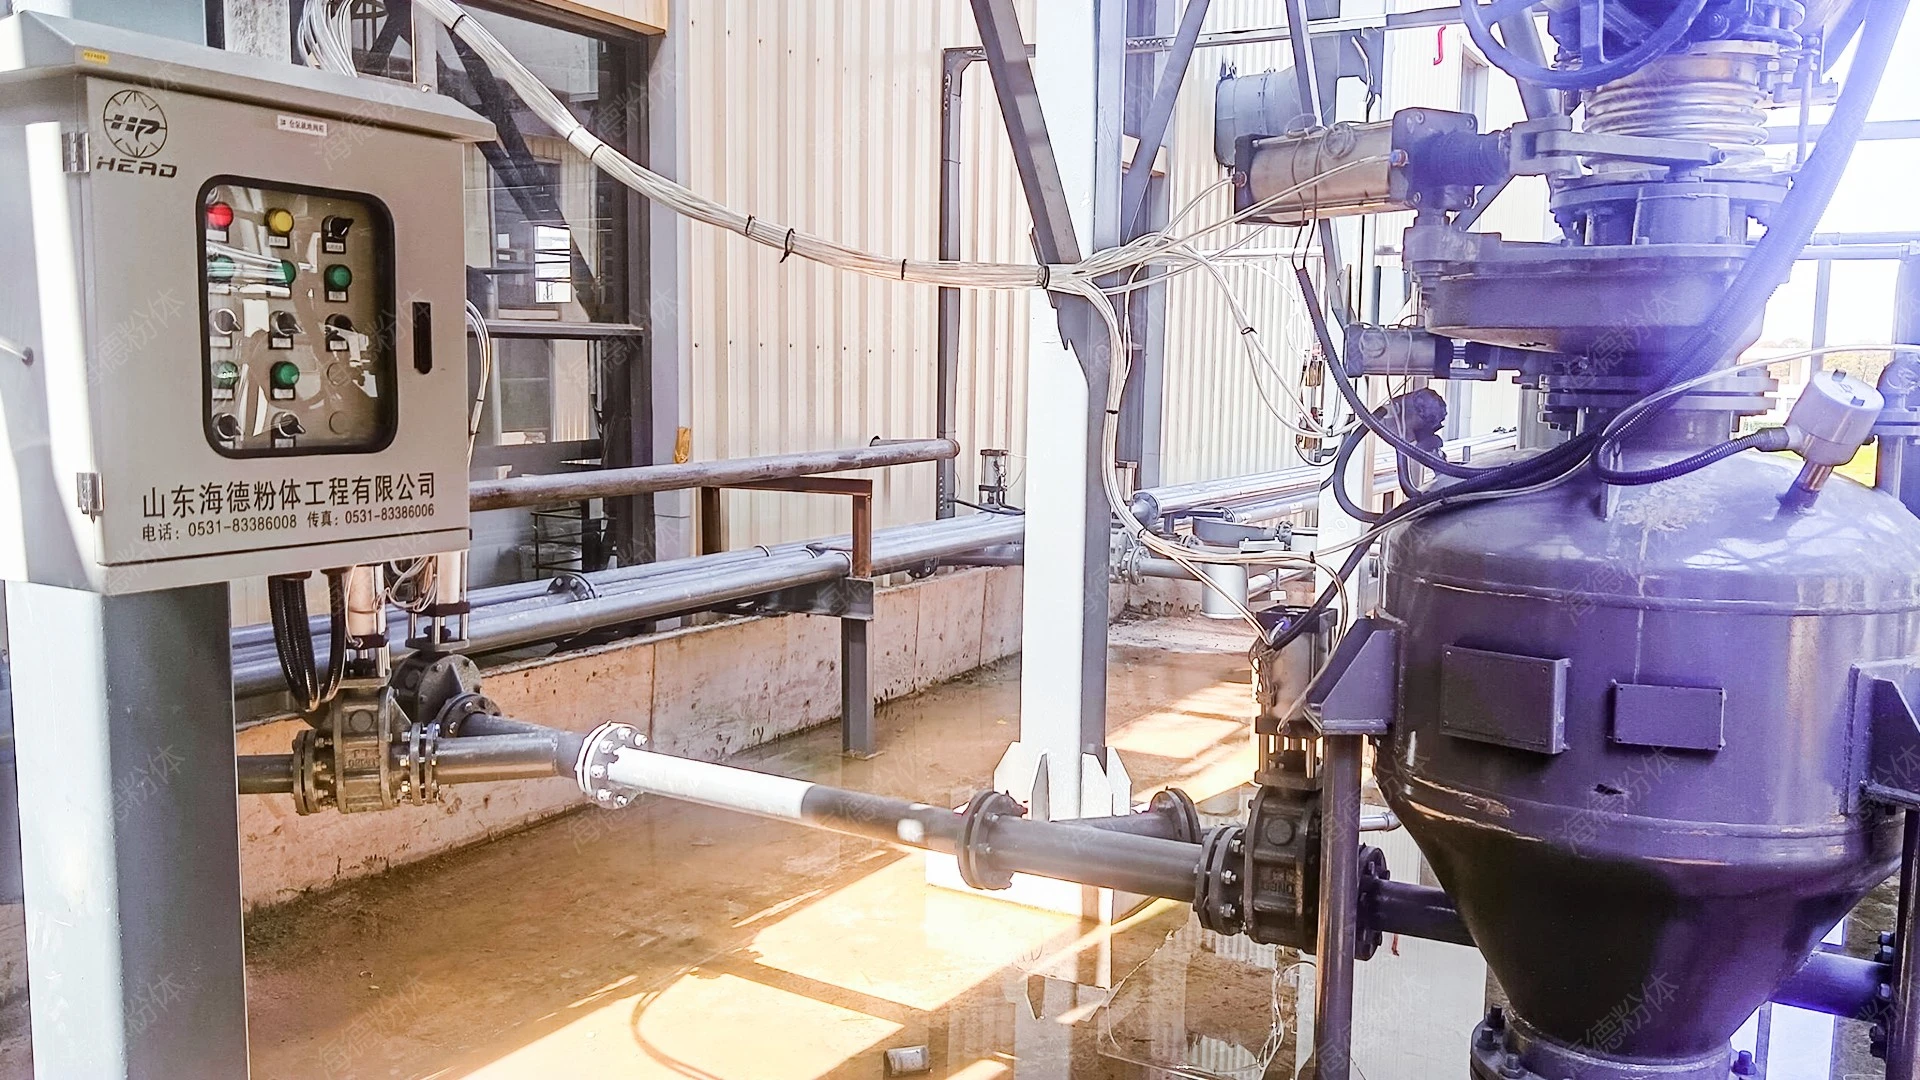
石油化工物料输送的核心定义与重要性
石油化工物料输送的定义涵盖了从原料输入到产品输出的整个物料流动过程。具体来说,它包括固体物料的输送(如粉体、颗粒、块状物)、液体物料的输送(如油品、溶剂)以及气体物料的输送(如化工气体、压缩空气)。在石油化工生产中,物料输送的效率直接影响生产线的整体运行速度。例如,在化工反应过程中,原料的及时输送可以避免反应中断,有助于生产连续;在产品包装环节,物料的稳定输送则直接影响包装质量和效率。此外,随着环保要求的提高,物料输送过程中的粉尘控制、泄漏预防等也成为企业关注的重点。因此,石油化工物料输送不仅是一项技术操作,更是一项综合性的系统工程,需要结合生产需求、物料特性、环保法规等多方面因素进行设计。
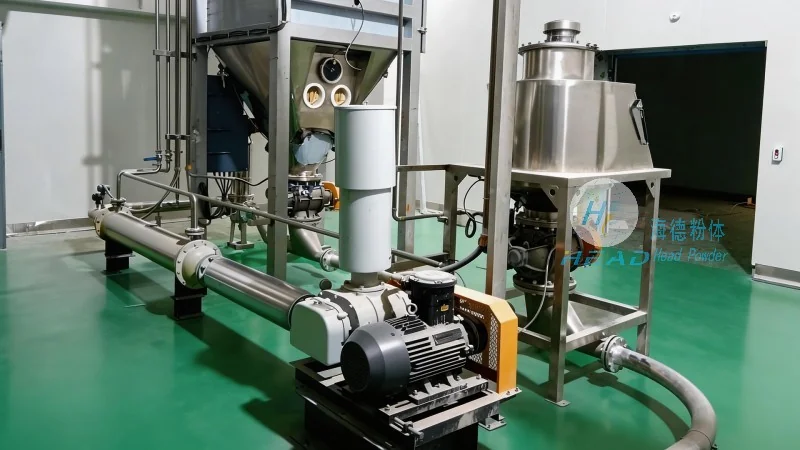
石油化工气力输送系统的技术优势与应用场景
在石油化工物料输送中,气力输送系统因其独特的优势被广泛应用。气力输送系统通过压缩空气或惰性气体作为动力,将物料颗粒或粉体从起点输送到终点,相比传统输送方式(如皮带输送、管道输送等),具有无机械接触、输送距离长、适应性强、操作灵活等优点。特别是在输送易燃易爆、有毒有害的化工物料时,气力输送能避免物料与设备直接接触,降低泄漏风险。例如,在石油化工企业的原料输送、产品包装、废料处理等环节,气力输送系统都能发挥重要作用。山东海德粉体工程有限公司的石油化工气力输送系统,针对不同物料的特性(如颗粒大小、湿度、密度等),设计定制化的输送方案,有助于输送过程稳定可靠。例如,对于细粉状物料,系统采用负压输送方式,减少粉尘飞扬;对于颗粒状物料,采用正压输送方式,提高输送效率。这种灵活的设计使得气力输送系统能够适应石油化工行业多样化的物料输送需求。

石油化工气力输送系统的核心设备与系统组成
石油化工气力输送系统通常由进料装置、输送管道、气源设备、控制阀门、除尘装置等组成。其中,关键设备包括:1. 进料装置:用于将物料从料斗或储罐中均匀送入输送管道,常见的有星形卸料器、螺旋进料机等,有助于物料连续、稳定地进入系统。例如,星形卸料器通过旋转叶片将物料从料斗送入输送管道,其转速可调节,以控制输送量;2. 输送管道:采用耐腐蚀、耐磨损的材质(如不锈钢、塑料、陶瓷等),根据物料的特性选择合适的管径和管道布局,有助于输送效率。对于腐蚀性强的物料,选择不锈钢管道;对于磨损性强的物料,选择陶瓷管道;3. 气源设备:如罗茨风机、离心风机等,提供稳定的压缩空气或惰性气体,控制输送压力和流量。罗茨风机通常用于正压输送,离心风机用于负压输送,根据系统需求选择合适的设备;4. 控制阀门:用于调节气流速度、压力,以及控制物料的输送方向和流量。例如,蝶阀、球阀等,可根据需要调节气流的开启程度,实现物料的较为准确输送;5. 除尘装置:在输送过程中,部分物料可能随气流产生粉尘,通过布袋除尘器、旋风分离器等设备,将粉尘分离并回收,有助于环境清洁。布袋除尘器通过滤袋过滤气流中的粉尘,收集的粉尘可回收利用,减少废弃物。山东海德粉体工程有限公司的气力输送设备,均采用优良品质材料制造,具备良好的耐腐蚀性和耐磨性,适应石油化工行业的恶劣环境。例如,设备中的管道采用316L不锈钢,进料装置的叶轮采用耐磨合金材料,有助于系统在长期运行中保持稳定性能。
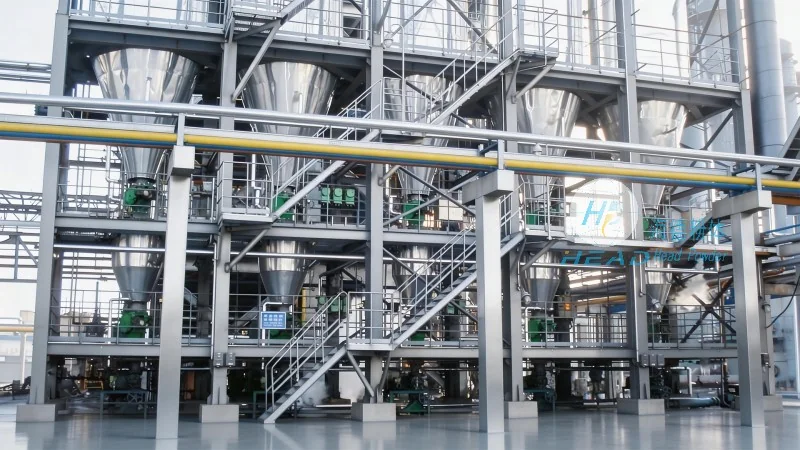
石油化工气力输送系统的优势与实际应用案例
与传统的机械输送方式相比,石油化工气力输送系统具有多项应用优势:1. 无机械磨损:物料不与设备直接接触,减少了设备磨损和维修成本。例如,皮带输送机需要定期更换皮带,而气力输送系统无皮带,减少了维护工作量;2. 输送距离长:可跨越较长的距离输送物料,不受地形限制。例如,某石化企业需要将原料从厂区一端输送到另一端,距离超过500米,采用气力输送系统实现,而传统皮带输送机受地形限制无法完成;3. 操作灵活:可通过控制阀门调整输送量,适应生产需求的变化。例如,在化工生产中,根据反应进度调整原料输送量,避免物料积压或短缺;4. 环保安全:避免物料泄漏,减少对环境的污染,同时降低火灾、爆炸等安全事故的风险。例如,输送易燃易爆的化工气体时,气力输送系统通过惰性气体保护,防止爆炸事故。山东海德粉体工程有限公司的气力输送系统在实际应用中取得了良好效果。例如,某化工企业采用海德粉体的气力输送系统,将生产过程中的粉状化工原料从反应釜输送到包装车间,系统运行稳定,输送效率提升30%,且无粉尘泄漏,符合环保要求。又如,在废料处理环节,气力输送系统将废料输送到焚烧炉或回收设备,实现了废料的集中处理,提高了资源利用率。具体来说,该系统将废料从生产车间输送到焚烧炉,输送距离约200米,系统运行中无废料泄漏,焚烧炉的燃烧效率提高,减少了二次污染。这些案例充分证明了气力输送系统在石油化工行业的应用价值。