

烧结石灰气力输送设备是什么?
在工业生产中,烧结石灰作为一种关键的工业原料,其高效、安全的输送方式直接关系到生产线的整体运行效率与生产成本。烧结石灰气力输送设备正是为解决传统输送方式(如皮带输送、斗式提升机等)存在的粉尘飞扬、设备磨损、输送距离受限等痛点而设计的现代化输送系统。它通过气力输送技术,将烧结石灰等粉体物料从料源输送到指定位置,实现了无尘、连续、稳定的输送目标。接下来,我们将从系统组成、工作原理以及应用优势等方面,全面解析烧结石灰气力输送设备的核心内容,帮助您深入理解这一优化输送技术的价值。

烧结石灰气力输送系统的核心构成与技术特点
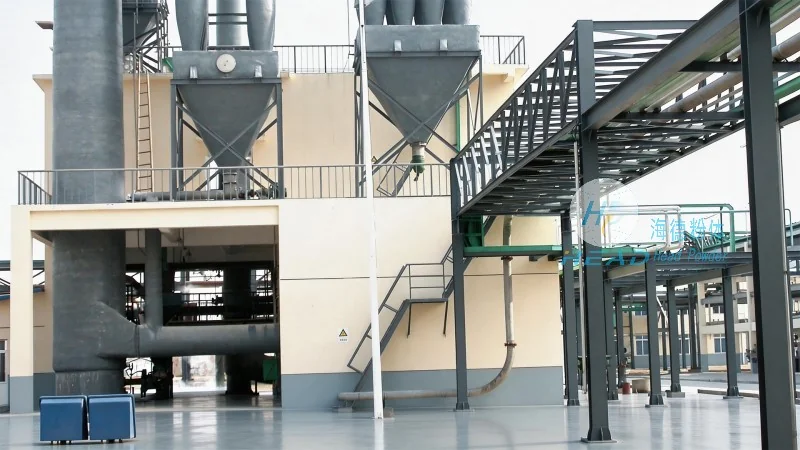
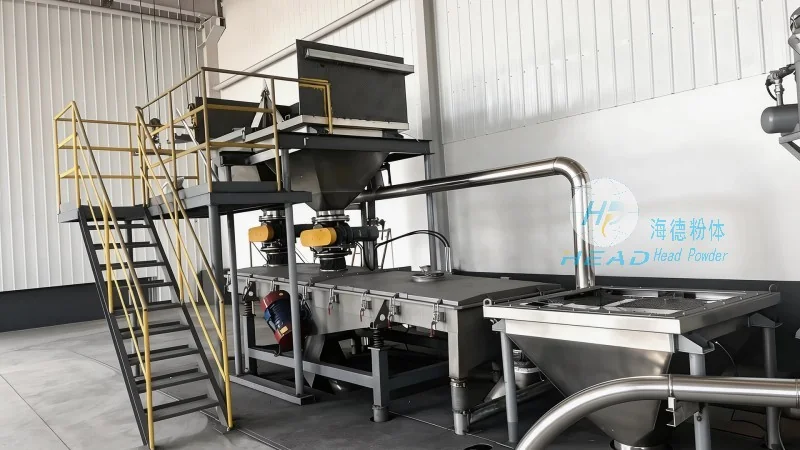
烧结石灰气力输送系统通常由多个关键部件组成,每个部件都发挥着不可或缺的作用。首先,供料装置是系统的起点,负责将烧结石灰从料仓或料斗中均匀、连续地送入输送管道。常见的供料方式包括星型给料机、螺旋输送机等,能够根据生产需求调整输送量,有助于物料输送的稳定性。其次,输送管道是气力输送的核心通道,通常采用金属(如不锈钢、碳钢)或塑料(如PE、PP)材质,根据输送距离、压力要求和物料特性选择不同直径和壁厚的管道。管道内设置有导流板或缓冲装置,以减少物料在输送过程中的碰撞和磨损,延长设备使用寿命。再者,气源系统为输送提供动力,包括罗茨鼓风机、离心风机或压缩机,根据输送距离和物料特性选择合适的压力(通常为0.5-1.0MPa)和风量(通常为每吨物料需要0.5-1.5m³/min的风量)。气源系统通过变频控制,可根据输送量调整风量,实现节能运行。最后,收料装置负责将物料从输送管道中卸出,通常采用旋风分离器、布袋除尘器或脉冲袋式除尘器等设备,实现物料的分离和收集。旋风分离器通过离心力将物料与空气分离,布袋除尘器则通过过滤介质捕捉细小粉尘,有助于收料过程无尘、高效。整个系统通过PLC或变频器控制,实现自动化运行,可根据生产需求调整输送速度和流量,提高生产线的灵活性。
烧结石灰气力输送设备的应用优势与行业价值
相比传统输送方式,烧结石灰气力输送设备具有显著的优势,在工业生产中展现出重要的应用价值。首先,无尘输送是其最突出的特点,通过密闭的管道系统,有效防止了烧结石灰粉尘的飞扬,改善了工作环境,降低了粉尘对设备、人员和环境的危害。例如,在水泥厂中,烧结石灰气力输送设备可将石灰石粉体从原料库输送到生料磨,避免了粉尘对车间空气的污染,符合环保要求。其次,输送效率高,可实现连续、稳定的输送,满足大规模生产的需求,减少了物料在输送过程中的损耗。相比皮带输送,气力输送的输送效率通常更高,尤其是在长距离输送时,优势更为明显。再者,输送距离远,气力输送设备能够实现长距离输送(可达数百米甚至更远),不受地形限制,适用于不同位置的料源和收料点。例如,在化工企业中,烧结石灰气力输送设备可将石灰石粉体从生产车间输送到仓库,实现远距离输送。此外,设备维护简单,由于系统密闭,减少了设备部件的磨损,降低了维护成本。相比斗式提升机,气力输送设备的维护周期更长,故障率更低。在工业生产中,烧结石灰气力输送设备广泛应用于水泥厂、石灰厂、化工企业、冶金企业等,为生产线的连续正常运行提供了有力支持,帮助企业提升生产效率、降低运营成本。