

石膏灰物料气力输送线详解
石膏灰作为建材行业常见的粉体物料,其细颗粒特性与易结块属性给传统输送方式带来诸多挑战。传统皮带输送机易导致物料堆积、粉尘飞扬,甚至堵塞管道,不仅影响生产效率,还增加了环保治理成本。而气力输送技术凭借其密闭输送、无污染、自动化程度高的优势,成为解决石膏灰输送难题的理想方案。山东海德粉体工程有限公司(简称“海德粉体”)深耕粉体工程领域多年,针对石膏灰物料的独特物理特性,研发了专业的气力输送系统,有效应对传统输送方式的不足,为行业提供高效、可靠的输送解决方案。
石膏灰气力输送系统核心设备解析
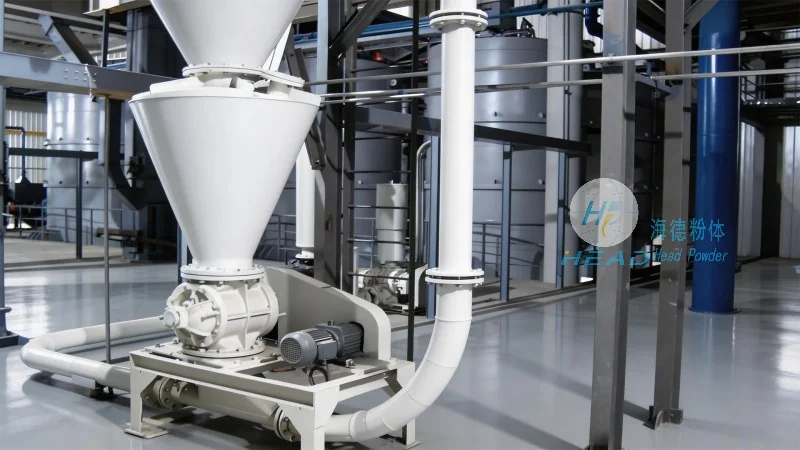
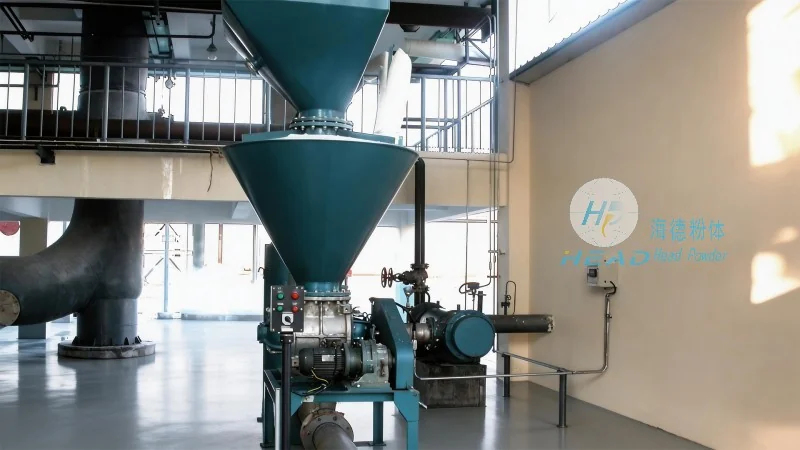
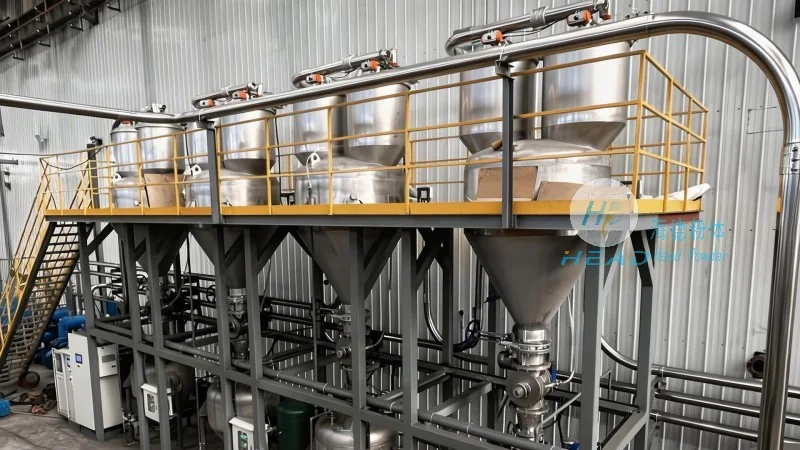
石膏灰气力输送系统主要由供料装置、输料管道、收料装置及控制系统四部分组成,各部分协同工作,实现物料的稳定输送。供料装置是系统的起点,通常采用星型给料机或螺旋给料机,星型给料机通过旋转的星形板控制物料流量,调节精度高(误差≤5%),适用于细颗粒物料的均匀供料;螺旋给料机则通过螺旋叶片的旋转推动物料,适用于中等颗粒或湿度较高的物料。输料管道是系统的核心,采用耐磨、耐腐蚀的塑料(如PP、PE)或金属(如不锈钢)材质,内壁光滑处理以减少摩擦阻力,同时根据输送距离与物料的颗粒特性选择合适的管径(通常为50-200mm),有助于气固比(10-20m³/kg)的稳定,实现长距离(可达数百米)输送。正压输送系统通过风机提供压力,将物料与空气混合后输送至终点,适用于长距离、多分支的输送;负压输送系统则通过吸尘器形成负压,从起点吸入物料,适用于短距离或密闭空间内的输送。收料装置则通过旋风分离器或布袋除尘器实现物料的分离与收集,旋风分离器利用离心力将物料与空气分离,分离效率可达90%以上;布袋除尘器则通过过滤袋捕捉细微粉尘(直径≤5μm),分离效率可达99%以上,配备的粉尘处理系统(如湿法除尘或活性炭吸附)有助于排放达标,符合国家《大气污染物综合排放标准》(GB 16297-1996)。控制系统采用PLC技术,集成压力、流量、温度等参数监测,实现自动调节与故障预警,如压力异常、流量波动等,系统会自动报警并调整参数,提升系统运行稳定性。海德粉体在设备选型上充分考虑石膏灰的颗粒直径(10-200μm)、湿度(5%-10%)及密度(约2.3g/cm³),通过优化气固比(如采用15m³/kg的气固比)与管道设计(如采用弯头角度≤90°,减少阻力损失),有助于输送效率与物料品质,输送速度可达15-25m/s,输送量可达5-20吨/小时,满足不同生产规模的需求。
系统优势:高效、环保与低维护成本
相比传统输送方式,石膏灰气力输送系统具有显著的技术与经济优势。首先,输送效率高,可实现连续、稳定的物料输送,输送速度可达10-30m/s,相比皮带输送机的1-5m/s,效率提升30%以上;其次,密闭输送避免粉尘飞扬,符合环保要求,降低对环境的污染,减少企业环保治理成本;再者,自动化程度高,通过PLC控制系统实现参数调节与故障预警,降低人工干预成本,提升生产安全性。海德粉体的系统还具备节能特性,优化气固比与管道布局,减少能源消耗,长期运行成本低于传统输送设备。例如,某水泥厂采用海德粉体的石膏灰气力输送系统,输送距离500米,输送量10吨/小时,运行能耗比传统皮带输送机降低约20%,粉尘排放量减少90%以上。此外,设备维护简便,关键部件(如给料机、分离器)采用耐磨材料,使用寿命长,减少停机时间与维修费用,综合维护成本仅为传统设备的50%左右。同时,系统可根据客户需求集成配料、混合等后续工艺,实现从原料输送至生产环节的全程自动化控制,提升整体生产效率。