

酒糟物料气力输送设备详解
酒糟作为酒类生产过程中的主要副产物,其处理与输送效率直接影响酒厂的生产成本与环保水平。传统的人工或机械输送方式存在效率低、劳动强度大、易污染等问题,而酒糟物料气力输送设备通过气力输送技术,实现了酒糟的快速、安全、环保输送,成为现代酒厂提升生产效率的关键设备。
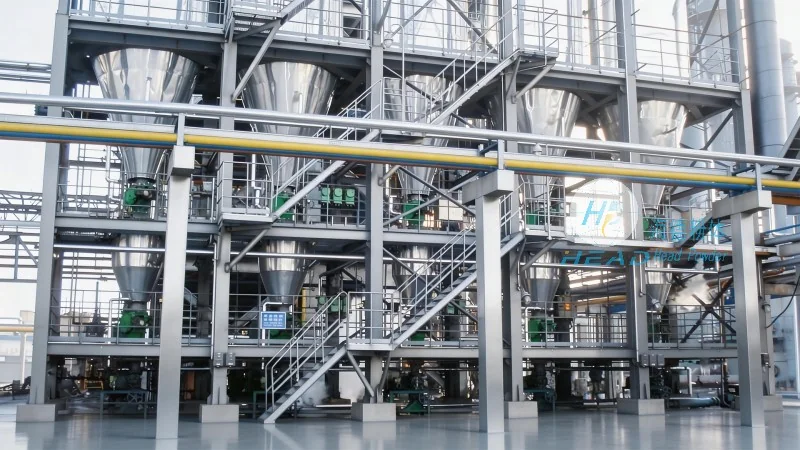
酒糟物料气力输送设备:高效环保的酒厂物料处理解决方案
酒糟物料气力输送设备是专门为酒厂酒糟处理场景设计的高效输送系统,通过利用压缩空气或真空作为动力,将酒糟颗粒从起点输送到终点,广泛应用于酒厂从发酵、干燥到储存的各个环节。该设备不仅解决了传统输送方式的弊端,更通过技术创新为酒厂带来了显著的经济效益与环境效益。
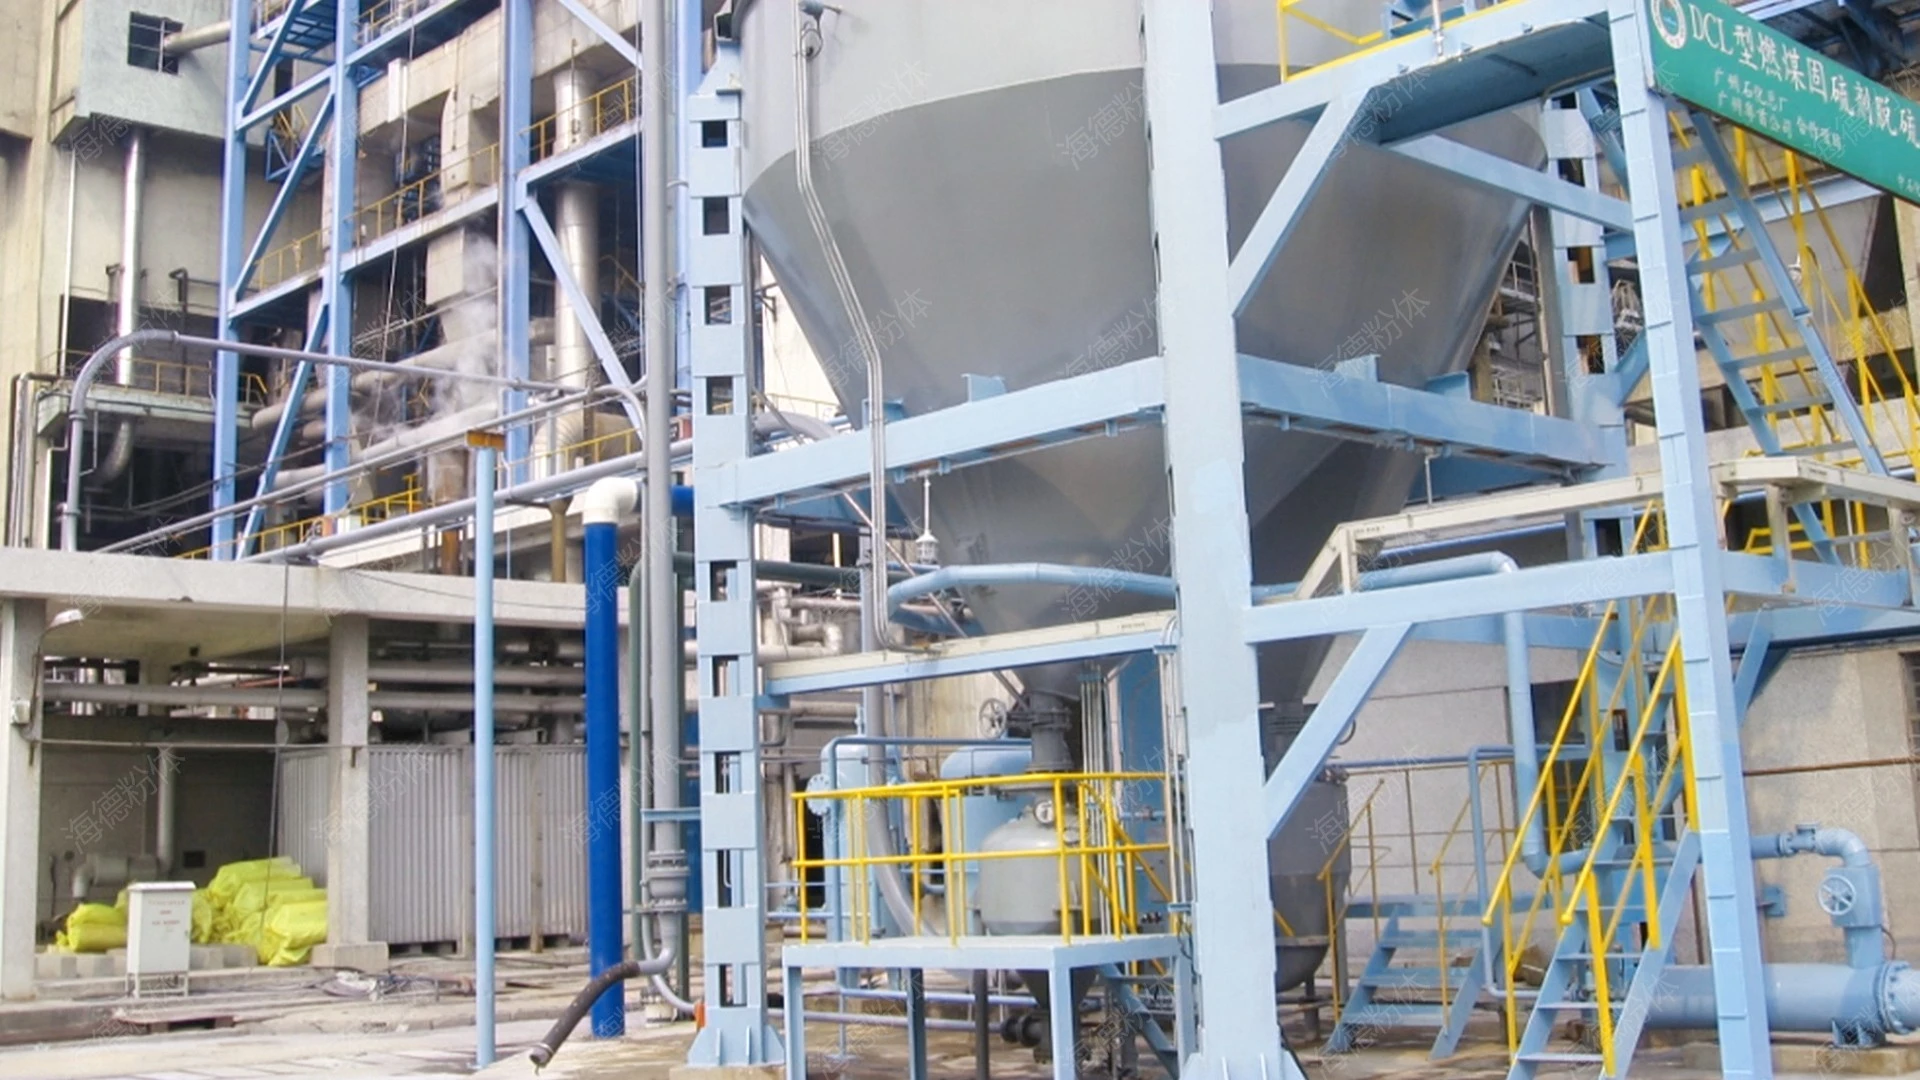
设备工作原理与技术特点
酒糟物料气力输送设备的核心工作原理是气力输送,即通过管道内的气流将酒糟颗粒携带并输送至目标位置。具体来说,设备通常由供料系统、输送管道、分离与除尘系统、控制系统等关键部件组成。供料器(如星型供料器或螺旋供料器)负责将酒糟均匀送入输送管道,压缩空气通过风机产生,从管道一端注入,推动酒糟颗粒随气流移动。当酒糟到达终点后,通过分离器将酒糟与空气分离,酒糟被收集,空气则经除尘设备处理后排入大气。这种封闭式输送方式有效避免了酒糟扬尘,减少了环境污染。技术特点方面,设备具有适应性强,可处理不同粒径、含水率的酒糟;输送距离远,单段输送可达数百米,满足大型酒厂的生产需求;自动化程度高,配备智能控制系统,可根据生产节奏自动调节输送量,实现较为准确控制;结构简单,主要部件为管道、风机、分离器等,易于安装与维护。
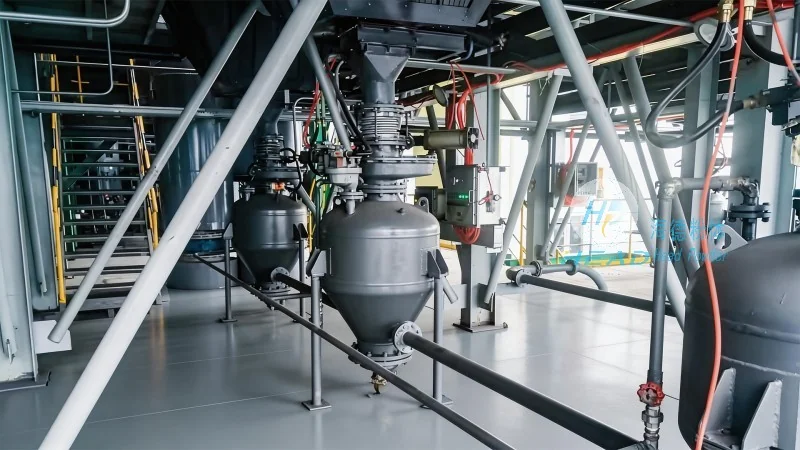
主要特点:提升酒厂生产效率与环保水平
酒糟物料气力输送设备相比传统输送方式,具有多项应用优势,为酒厂带来实实在在的好处。首先,高效输送,气力输送速度远快于机械输送,能显著缩短物料输送时间,提高生产线的整体效率。例如,传统机械输送可能需要数小时完成酒糟输送,而气力输送可在短时间内完成,为酒厂节省大量时间。其次,环保无污染,封闭式输送系统有效防止酒糟扬尘,减少对厂区及周边环境的污染,符合国家环保法规要求。酒厂在处理酒糟时,无需担心扬尘问题,避免了环保处罚风险。第三,减少损耗,气力输送过程中,酒糟颗粒不易破碎或流失,保持物料完整性,降低生产成本。酒糟作为酒厂的副产品,其价值不容忽视,减少损耗意味着增加收益。第四,自动化控制,设备配备智能控制系统,可根据生产需求自动调节输送量,避免人工干预导致的误差,提高生产稳定性。第五,低维护成本,设备结构简单,主要部件耐用,维护周期长,长期运营成本低。酒厂无需投入大量资金用于设备维护,降低了生产总成本。
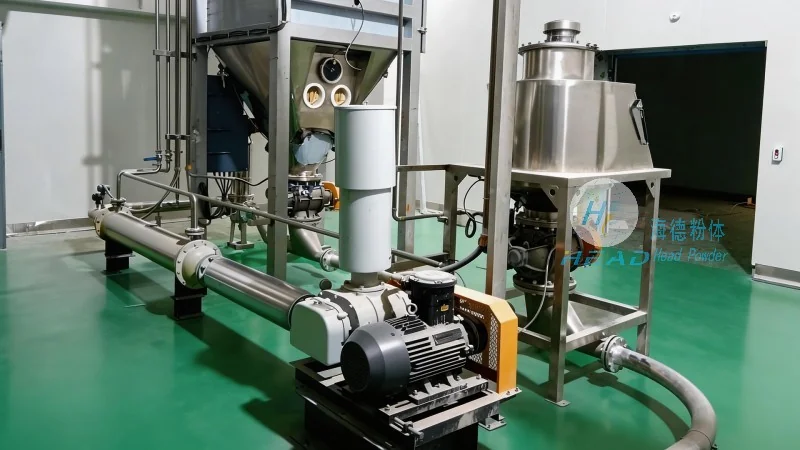
典型应用场景:酒厂不同工艺环节的物料输送
酒糟物料气力输送设备在酒厂的应用场景广泛,覆盖了从原料处理到产品储存的多个环节。具体来说,常见应用包括:1. 发酵车间到干燥设备:发酵后的湿酒糟通常含有较高水分,需要及时输送至干燥机进行干燥处理。传统方式可能需要人工搬运,效率低下且易导致酒糟变质。气力输送设备可将湿酒糟快速输送至干燥机,保持酒糟品质,提高干燥效率。2. 干燥设备到储存仓:干燥后的干酒糟需要输送至储存仓库,便于后续处理或销售。气力输送设备可将干酒糟从干燥机输送到储存仓,实现物料的集中管理,减少储存空间占用。3. 原料输送:从酒糟堆场将原料输送至生产车间,实现原料的集中管理。通过气力输送,可将堆场中的酒糟直接输送到生产设备,避免人工搬运的繁琐。4. 废弃物处理:生产过程中产生的酒糟废弃物需要输送至处理设施,实现资源化利用。气力输送设备可将废弃物输送至处理设备,如厌氧发酵池或沼气池,转化为能源,实现资源循环利用。