

吨袋定量投料物料气力输送设备详解
在工业生产中,粉体物料的输送与投料效率直接影响生产线的整体运行状态。吨袋定量投料气力输送设备作为连接散装物料与生产线的关键环节,凭借其自动化、高效、环保的特性,成为众多行业提升生产力的优选方案。本文将详细解析该设备的原理、优势及应用,帮助用户全面了解这一核心工业设备。
设备核心工作原理与技术优势
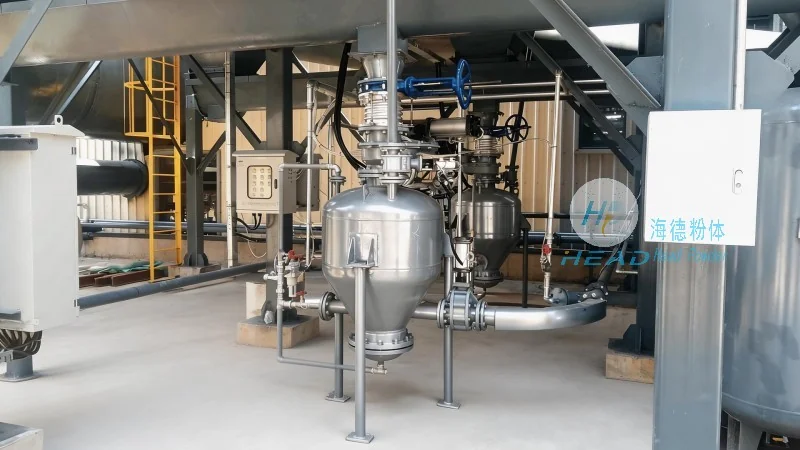
吨袋定量投料气力输送设备的核心在于“定量拆包+气力输送”的双重技术融合。首先,设备通过专业的吨袋拆包机构,将大型散装袋(通常容量为1吨或更多)内的粉体物料较为准确拆解,并借助内置的计量系统(如高精度称重传感器、流量计或容积计量装置)实现物料的较为准确定量。例如,称重传感器通过实时监测物料重量变化,较为准确控制投料量,误差可控制在±0.5%以内,有助于化工生产中原料配比的准确性。随后,经过定量的粉体物料被送入气力输送系统,通过罗茨风机或离心风机产生的气流将物料沿输送管道输送至目标位置。输送管道通常采用不锈钢或食品级塑料材质,根据输送距离和高度设计为水平、垂直或倾斜布局,配备必要的弯头、三通等管件,有助于气流顺畅。系统还配备除尘装置(如旋风分离器、布袋除尘器),收集输送过程中的粉尘,并通过风管回送至物料仓,实现物料的循环利用,减少浪费。
应用场景与行业适配性
吨袋定量投料气力输送设备广泛应用于多个工业领域,其灵活性和适应性使其成为不同行业的可作为选择。在化工行业,该设备常用于输送各种化工原料,如碳酸钙、硫酸钠、染料等,能够满足化工生产中对物料纯度、输送稳定性的高要求。例如,某大型化工企业采用海德粉体的设备后,将原料输送效率提升了40%,同时减少了粉尘污染,符合环保法规。在食品行业,设备可用于面粉、奶粉、糖粉等粉体原料的输送,有助于食品生产过程中的卫生与安全,避免交叉污染。制药行业同样依赖该设备输送药品原料,如抗生素、维生素等,其封闭式输送系统有效防止了物料与外界环境的接触,支持了药品的纯度和质量。此外,在建材领域,设备用于水泥、石灰等粉体的输送,在农业领域用于饲料、化肥的输送,均取得了良好的应用效果。

海德粉体工程的技术实力与定制化服务
作为专业的粉体工程解决方案提供商,山东海德粉体工程有限公司(简称海德粉体)自2010年成立以来,始终聚焦粉体输送技术,致力于为客户提供从设备设计、制造到安装调试的一体化服务。公司拥有多项专利技术,如“吨袋自动拆包定量系统”“气力输送管道优化设计”等,在粉体输送领域积累了丰富的经验。海德粉体根据不同客户的生产需求,可定制化设计输送量、输送距离、物料类型等参数,有助于设备与客户生产线稳定匹配。例如,针对大型化工企业的长距离输送需求(如输送距离超过500米),公司可提供高压气力输送系统,通过增加风机功率和管道直径,有助于物料输送的稳定性和效率。针对食品企业的卫生要求,设备采用食品级316L不锈钢材质,并配备在线清洗(CIP)功能,满足GMP标准。此外,公司还提供设备维护与售后支持,配备专业的技术团队,定期对设备进行保养,有助于设备持续运行,降低客户的运营成本。
设备优势对比与用户价值
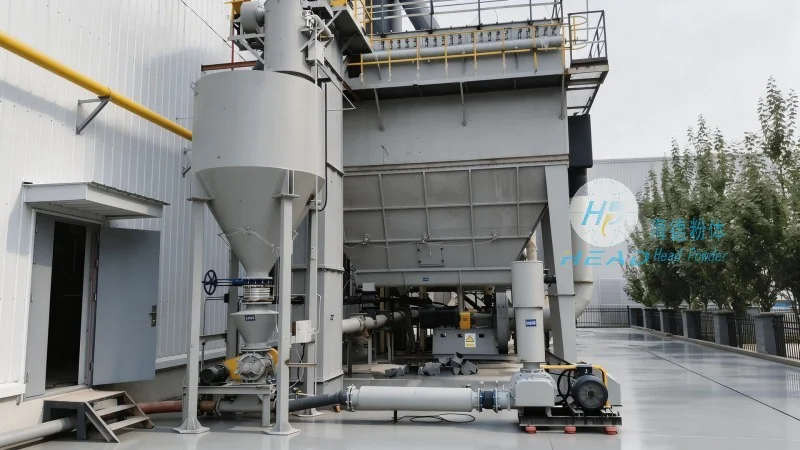
与传统输送设备(如皮带输送机、斗式提升机)相比,吨袋定量投料气力输送设备具有显著的优势。首先,气力输送实现了物料的无接触输送,避免了物料与设备部件的摩擦,减少了物料破碎和设备磨损,设备使用寿命可延长30%以上。其次,封闭式输送系统有效控制了粉尘飞扬,改善了工作环境,减少了粉尘对设备的腐蚀,符合现代工业的绿色生产要求。再者,自动化定量投料系统减少了人工干预,提高了生产效率,例如,传统人工投料可能需要2-3名工人,而设备仅需1名操作员即可完成,人工成本降低了50%以上。此外,气力输送系统通过优化气流速度和管道布局,降低了能耗,比传统输送设备节省能耗20%左右。对于用户而言,该设备不仅提升了生产线的自动化水平,还通过较为准确计量和高效输送,优化了生产流程,降低了物料损耗,最终实现了生产成本的降低与经济效益的提升。例如,某化工企业使用海德粉体的设备后,生产成本降低了15%,产量提升了25%。
联系方式与咨询建议
如果您对吨袋定量投料气力输送设备感兴趣,或需要根据自身生产需求定制设备方案,欢迎联系山东海德粉体工程有限公司的联系人张经理。张经理将为您提供专业的技术咨询与解决方案,解答您在设备选型、安装调试、维护保养等方面的疑问。公司地址位于山东省济南市高新区某科技园区,电话为15662777102,欢迎随时拨打咨询,或前往公司实地考察设备。海德粉体致力于为客户提供优良品质的粉体输送设备,助力企业提升生产效率,实现可持续发展。我们期待与您合作,共同推动工业生产向智能化、高效化方向发展。