

巧克力物料气力输送详解
巧克力作为一种深受喜爱的食品,其生产过程中涉及多种物料,如可可粉、糖、可可脂等,这些物料具有易结块、易吸湿的特性,传统的人工搬运或机械输送方式往往难以满足卫生、高效的要求。针对巧克力物料的特殊属性,气力输送系统成为理想的输送解决方案,通过密闭、连续的输送方式,改善了传统输送中的交叉污染、物料损耗及效率低下等问题。

巧克力物料气力输送系统的主要特点与工作原理
巧克力物料气力输送系统基于空气动力输送原理,通过将物料与空气混合形成流态化或悬浮状态,借助气流在管道内的流动实现物料的输送。该系统具有密闭输送、卫生洁净、输送效率高、适用范围广等主要特点。密闭输送可避免物料与外界环境接触,减少交叉污染风险,符合食品行业GMP(良好生产规范)要求;同时,系统通过自动化控制,减少了人工操作,降低了劳动强度和人为误差。工作原理上,系统通常包括供料装置、输送管道、分离器及收料装置,物料从供料机进入后与压缩空气混合,在管道内以高速流动,经过分离器后,空气被排出,物料被收集,完成输送过程。

系统组成与关键设备详解
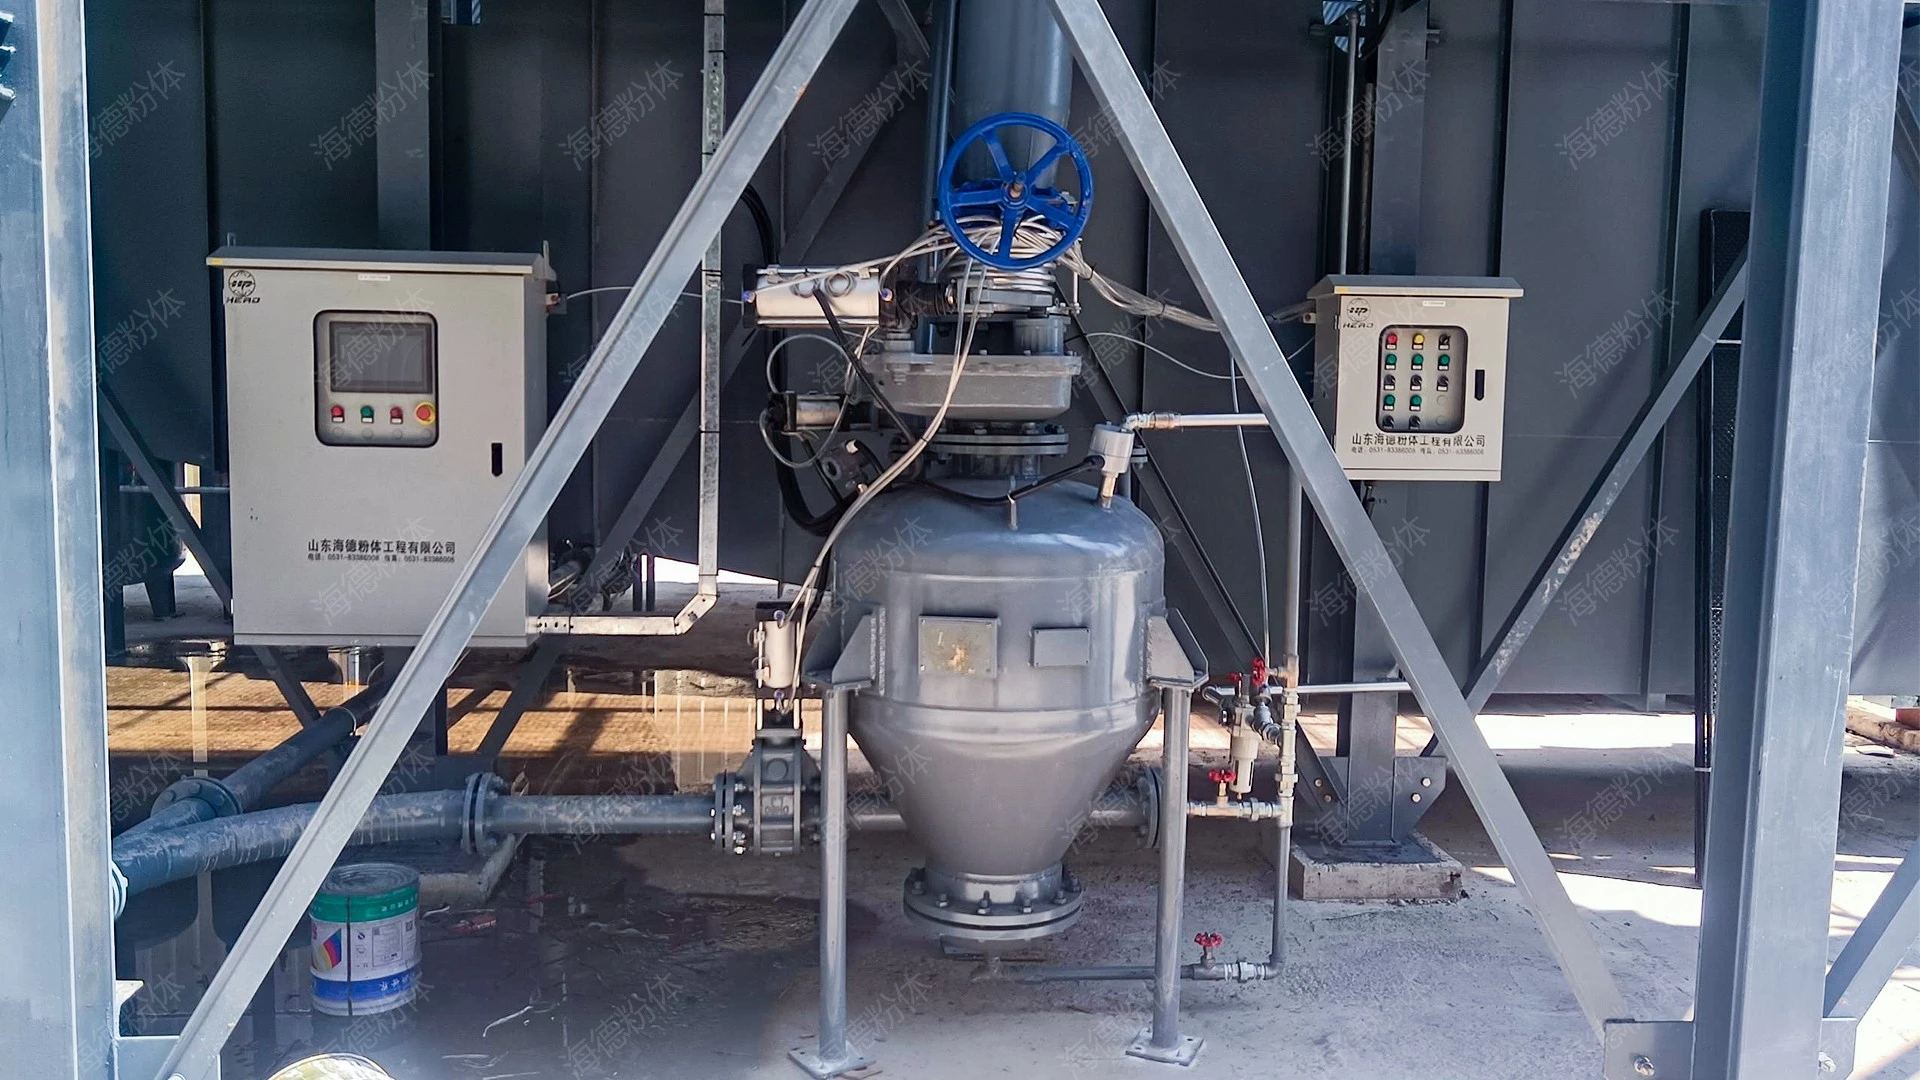
巧克力物料气力输送系统的核心设备包括供料机、输送管道、分离器、收料装置及控制系统。供料机是系统的起点,负责将巧克力物料从储存容器或包装袋中均匀送入输送管道,通常采用振动供料或螺旋供料结构,可有效防止物料结块,有助于物料连续、稳定地进入系统。输送管道是系统的主体,采用食品级不锈钢材质,内壁光滑,减少物料与管道的摩擦,避免物料残留,同时具备良好的耐腐蚀性,适应巧克力物料中的糖分、脂肪等成分。分离器是系统的关键环节,负责将输送后的物料与空气分离,通常采用旋风分离或袋式过滤方式,旋风分离器通过离心力将物料从气流中分离,袋式过滤器则通过过滤介质拦截细小颗粒,有助于收集的物料纯净。收料装置位于输送系统的末端,用于收集输送后的物料,通常设计为密闭容器,防止物料二次污染,并配备密封装置,有助于物料在储存或后续加工过程中的卫生安全。控制系统则负责整个系统的运行监控,包括气流压力、物料流量、设备启停等参数的实时监测,有助于系统正常运行。
针对巧克力物料的定制化解决方案
针对巧克力物料的特性,气力输送系统需进行定制化设计。首先,考虑物料的湿度与温度控制,巧克力物料易吸湿,输送过程中需避免空气中的水分进入,同时,部分物料(如可可脂)在高温下易融化,因此系统需配备温度调节装置,如加热或冷却元件,有助于物料在输送过程中保持合适状态。其次,针对物料的结块问题,供料机通常配备振动或搅拌装置,定期对物料进行松动,防止结块堵塞管道。此外,输送管道的直径和气流速度需根据物料的粒度、密度等参数进行优化,有助于物料在管道内保持悬浮状态,避免沉积。例如,对于可可粉等细颗粒物料,通常采用低压气力输送,气流速度较低,防止物料被吹出管道;而对于巧克力块等块状物料,则采用高压气力输送,提高气流速度,有助于物料顺利输送。通过这些定制化设计,气力输送系统能够有效应对巧克力物料的特殊挑战,实现高效、稳定的输送。