

硫酸镍气力输送线详解
在硫酸镍生产过程中,物料的输送环节是支持生产连续性和效率的关键环节。传统的人工或机械输送方式往往存在效率低、劳动强度大、环境污染等问题。而硫酸镍气力输送线作为一种优化的物料输送技术,通过利用压缩空气或惰性气体作为动力,实现了物料的连续、高效、环保输送,成为现代硫酸镍生产线的可作为选择。本文将详细介绍硫酸镍气力输送线的核心构成、技术优势以及实际应用场景,帮助您全面了解这一关键设备。
系统核心构成:精细设计支持输送稳定
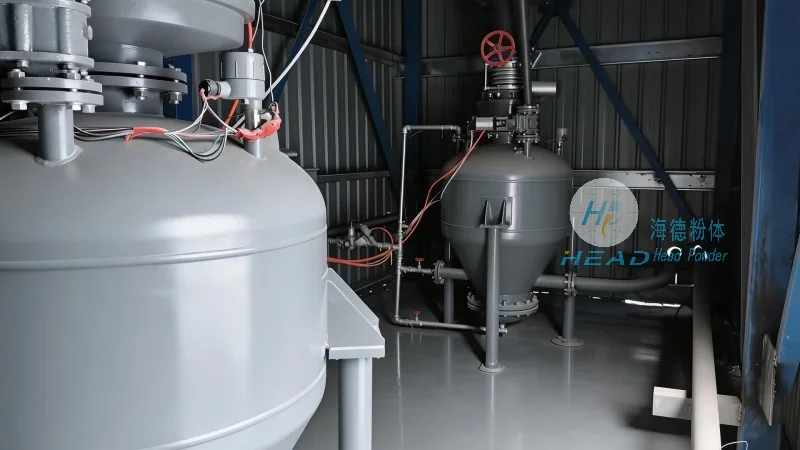
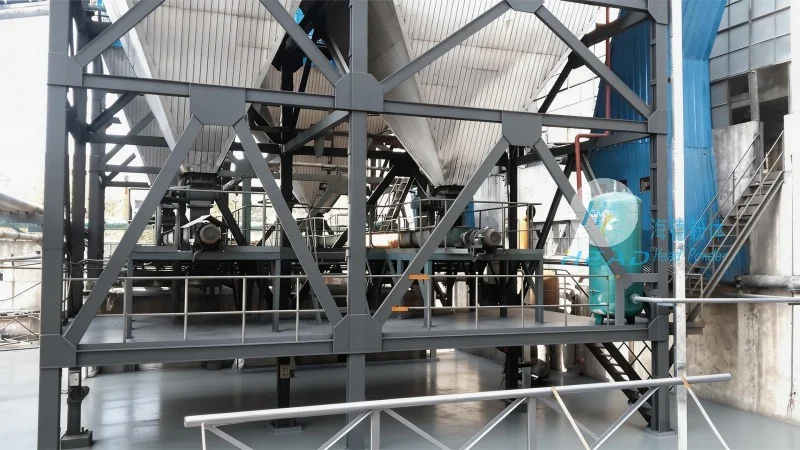
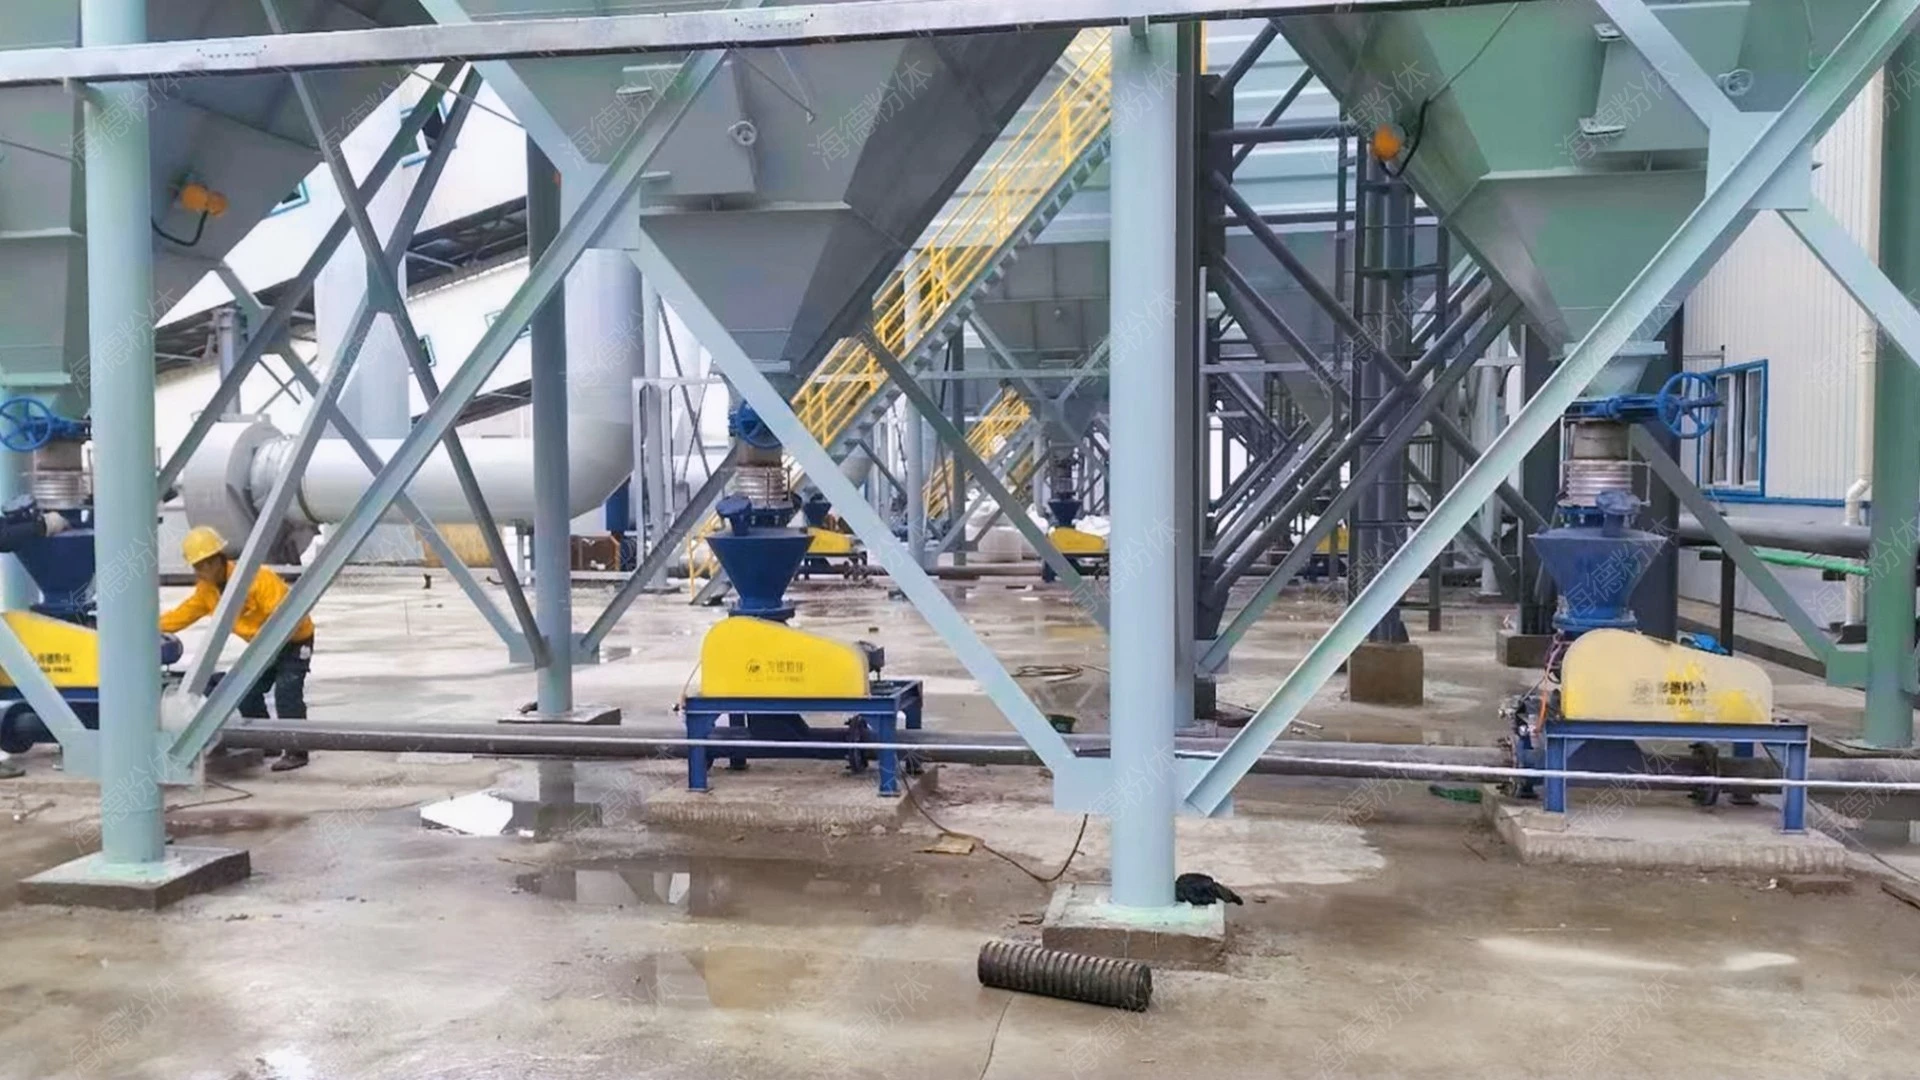
硫酸镍气力输送系统通常由多个关键部件组成,每个部件都经过精心设计,以有助于输送过程的稳定性和可靠性。首先,供料系统是输送的起点,通常包括料斗、给料机(如螺旋给料机、振动给料机)等设备,用于将硫酸镍物料均匀、连续地送入输送管道。料斗的设计考虑了物料的流动性,通过倾斜角度和内部衬板减少物料结块,有助于给料稳定。其次,输送管道是物料传输的通道,通常采用耐腐蚀的材质(如不锈钢、塑料或复合管道),以适应硫酸镍等化学物料的腐蚀性。管道的布局根据生产线的布局设计,采用垂直或水平输送,甚至多级输送,满足不同输送距离和高度的要求。第三,气源系统为输送提供动力,通常包括空压机、储气罐、过滤器等设备。空压机将空气压缩至通常压力,储气罐储存压缩空气,过滤器去除空气中的杂质,有助于输送气体的纯净。第四,控制系统是输送系统的“大脑”,通过传感器、控制器和执行机构,实现输送过程的自动化控制。例如,通过压力传感器监测管道内的压力变化,通过流量传感器控制气体的流量,通过PLC或DCS系统实现各设备的联动控制,有助于输送过程的稳定和高效。此外,收料系统是输送的终点,通常包括料仓、卸料器等设备,用于将输送的硫酸镍物料收集并存储,以便后续处理。收料系统的设计同样考虑了物料的流动性,避免物料堆积或堵塞。这些核心部件的协同工作,构成了完整的硫酸镍气力输送系统,实现了物料的连续、高效输送。
技术优势:高效、环保、自动化
硫酸镍气力输送线相比传统输送方式,具有多项显著的技术优势,使其成为硫酸镍生产的首选。首先,输送效率高。气力输送通过压缩空气的推动,能够实现物料的快速输送,输送速度可达传统输送方式的数倍,大大缩短了输送时间,提高了生产线的整体效率。例如,在硫酸镍生产中,物料从料仓到反应釜的输送时间可从数分钟缩短至几十秒,有所提升了生产效率。其次,环保性能好。气力输送采用封闭式管道输送,避免了物料在输送过程中的扬尘和泄漏,减少了环境污染。同时,系统通常配备除尘设备,将输送过程中产生的粉尘收集并处理,有助于排放符合环保标准。这有助于企业降低环保成本,提升企业形象。第三,自动化程度高。通过控制系统,气力输送系统可以实现自动启停、自动调节流量、自动监测压力等,减少了人工干预,降低了劳动强度。例如,当料斗中的物料减少时,给料机会自动启动,补充物料;当管道压力异常时,系统会自动报警并停止输送,有助于设备安全。第四,适用范围广。气力输送系统不仅适用于硫酸镍等粉体物料的输送,还可用于其他粉体、颗粒物料的输送,如化工原料、食品添加剂等。其灵活的布局和可调节的参数,使其能够适应不同生产线的需求。此外,维护成本低。由于系统采用封闭式输送,减少了物料的磨损和设备部件的腐蚀,延长了设备的使用寿命。同时,系统的部件相对简单,维护方便,降低了维护成本。这些技术优势使得硫酸镍气力输送线在硫酸镍生产中具有不可替代的地位。
应用场景:硫酸镍生产线的核心环节
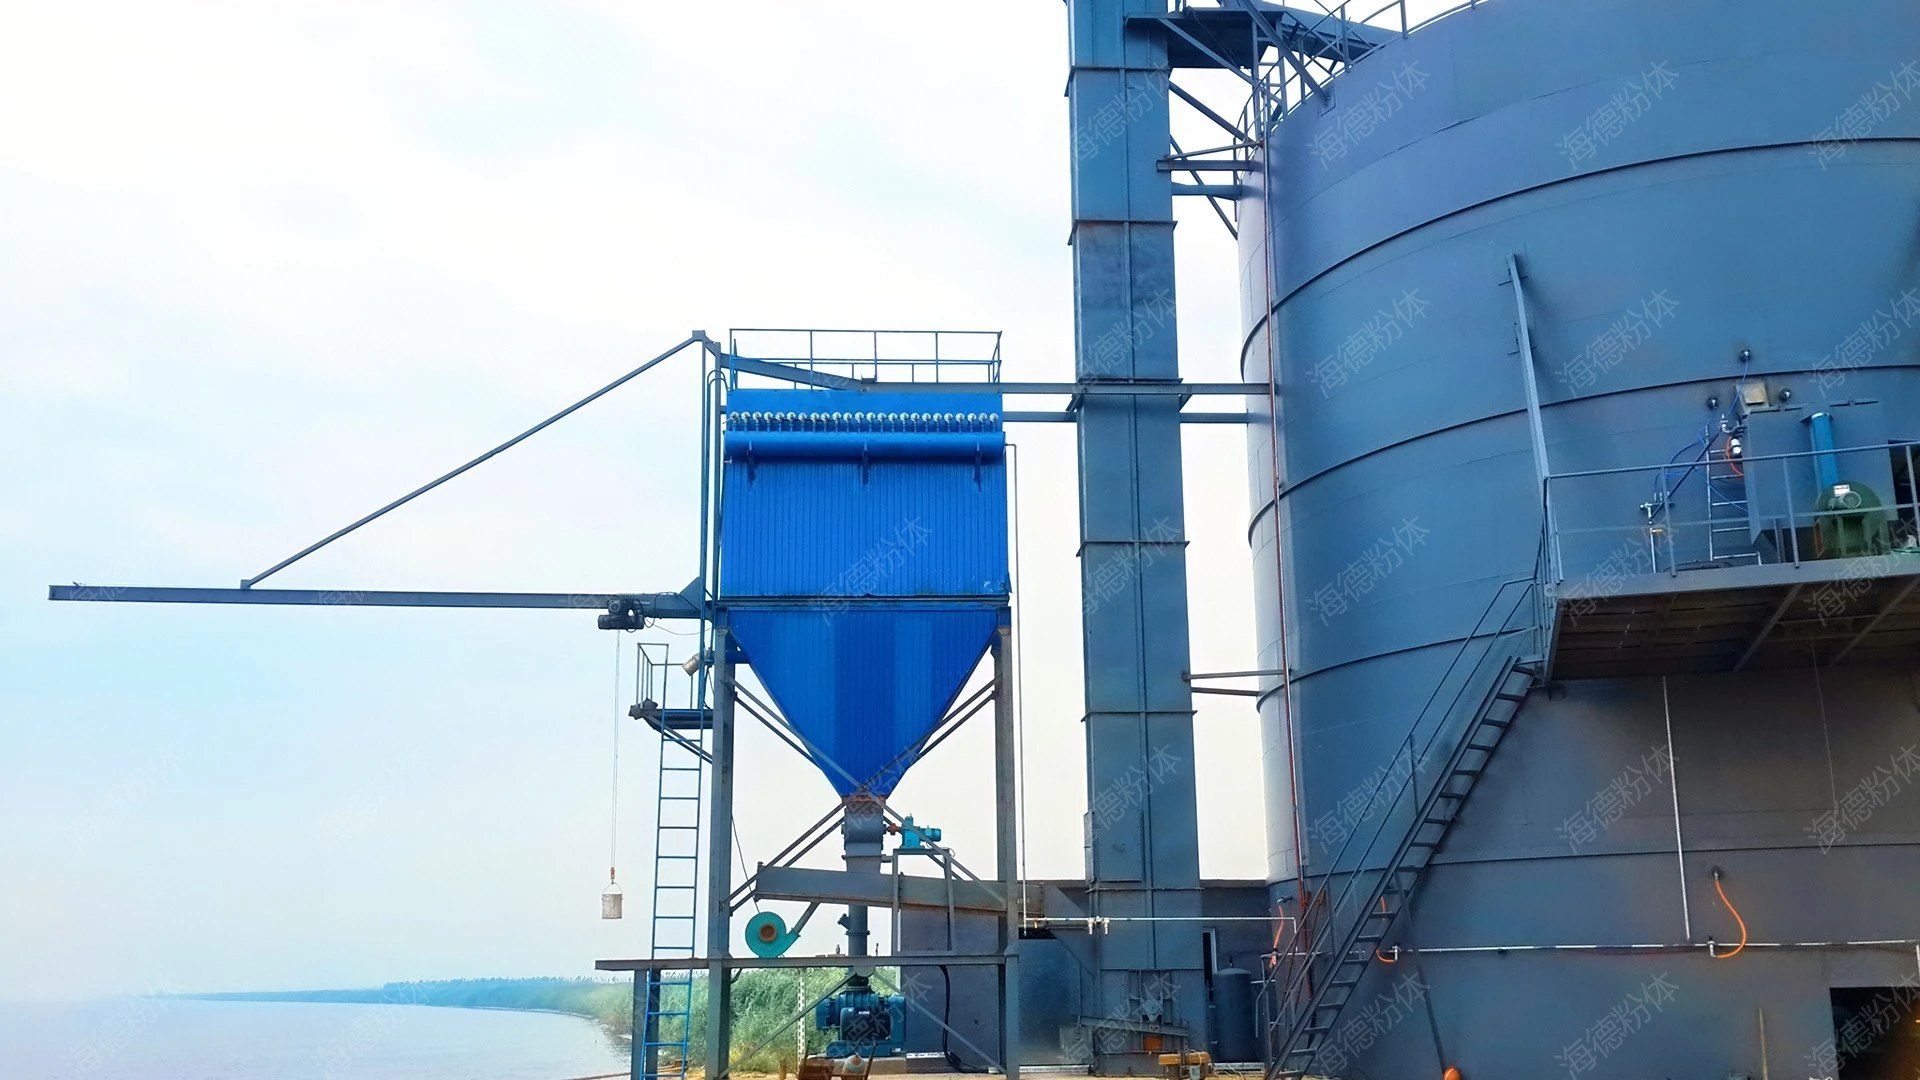
硫酸镍气力输送线广泛应用于硫酸镍生产线的各个环节,如原料输送、中间产物输送、成品输送等。在原料输送环节,系统将硫酸镍的原料(如氧化镍、硫酸等)从仓库或原料仓输送至反应釜,有助于原料的连续供应。在中间产物输送环节,系统将反应过程中产生的中间产物(如硫酸镍溶液、沉淀物等)输送至后续处理设备,如过滤机、干燥机等。在成品输送环节,系统将处理后的硫酸镍成品输送至包装设备,进行包装和储存。例如,在硫酸镍生产中,从反应釜出来的硫酸镍溶液通过气力输送系统输送至过滤机,进行固液分离,然后通过干燥机干燥,最后通过气力输送系统输送至包装仓,进行包装。整个生产过程中,气力输送系统作为核心环节,连接了各个工序,有助于了生产线的连续运行。实际应用中,硫酸镍气力输送线能够有所提高生产线的产能,降低生产成本,提升产品质量。例如,某硫酸镍生产企业采用海德粉体的气力输送系统后,生产效率提高了30%,输送过程中的粉尘污染减少了80%,劳动强度降低了50%,取得了显著的经济效益和社会效益。