

多仓泵粉体气力输送设备解析
在工业生产中,粉体物料输送是众多行业的关键环节,而多仓泵粉体气力输送设备凭借其高效、稳定的特点,成为现代企业的可作为选择。这类设备通过气力输送技术,实现了粉体物料的连续、无接触输送,广泛应用于化工、建材、食品等多个领域。本文将系统解析多仓泵粉体气力输送设备的技术内涵与应用价值,帮助用户全面了解这一优化输送解决方案,助力生产流程优化。
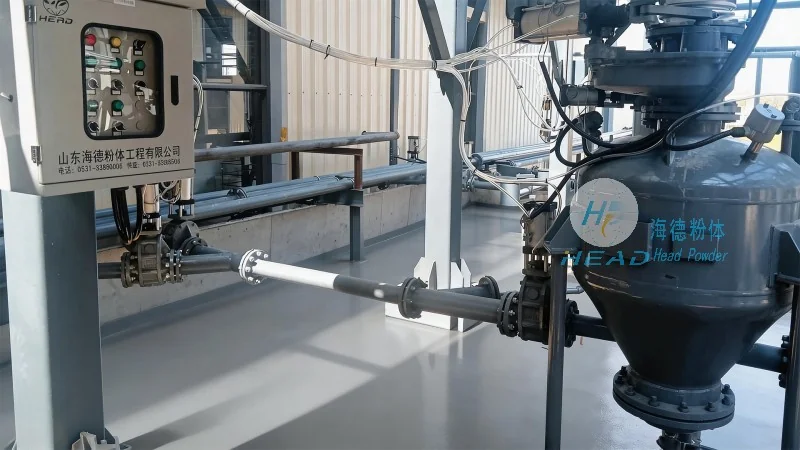
多仓泵气力输送设备系统构成与主要特点
多仓泵气力输送系统通常由多个仓体单元、输送管道、气源系统、阀门控制装置及自动化控制系统等组成。其中,多仓泵作为核心部件,通过交替充气和排料实现粉体输送。相比传统输送方式,多仓泵系统具备结构紧凑、输送距离长、适应性强等应用优势。设备设计注重密封性,有效防止粉体泄漏,同时降低人工操作强度,提升生产效率。多仓泵气力输送设备能够处理干燥或含少量湿度的粉体物料,满足不同工业场景的输送需求,是传统输送方式的重要升级替代方案。

多仓泵气力输送设备的工作原理详解
多仓泵气力输送设备的工作原理基于气力输送基本理论。启动后,气源系统向输送管道注入压缩空气,形成气流。多仓泵各仓体通过阀门与管道连接,通过交替开启/关闭阀门,实现粉体吸入、压缩与排出。具体过程为:当某一仓体充气时,仓内压力升高,粉体被吸入并压缩;随后阀门切换,仓内压力骤降,粉体在压力差作用下排出至输送管道。整个过程由自动化控制系统较为准确控制,有助于输送稳定连续。多仓泵系统通过多仓交替工作,避免了单仓过载风险,有效降低设备故障率,延长使用寿命。同时,该系统可处理颗粒状、粉状及含杂质的物料,适用范围广泛。

多仓泵气力输送设备的技术优势分析
多仓泵粉体气力输送设备在工业应用中展现出多项技术优势。首先,输送效率高,可实现大流量、长距离输送,相比传统方式效率提升可达50%以上。其次,设备运行稳定可靠,多仓交替工作模式降低了单点故障概率,支持生产连续性。再者,系统密封性能优良,有效防止粉体泄漏,支持生产环境安全。此外,自动化控制系统简化了操作流程,减少人工干预,提升管理智能化水平。这些优势使得多仓泵气力输送设备成为化工、建材、食品等行业的核心输送设备,助力企业提升生产效率与安全性。
多仓泵气力输送设备的应用场景与定制化服务
多仓泵粉体气力输送设备广泛应用于多个工业领域。在化工行业,可用于碳酸钙、氧化铁等原料的输送,有助于生产安全;在建材行业,常用于水泥、石灰等粉体物料的长距离输送,满足大型生产线需求;食品行业则用于面粉、奶粉等原料的卫生输送,支持食品安全。此外,在制药、冶金、环保等领域同样发挥着重要作用。海德粉体可根据客户具体需求,定制化设计输送系统,无论是短距离还是长距离输送,都能提供匹配方案,满足不同企业的个性化需求。
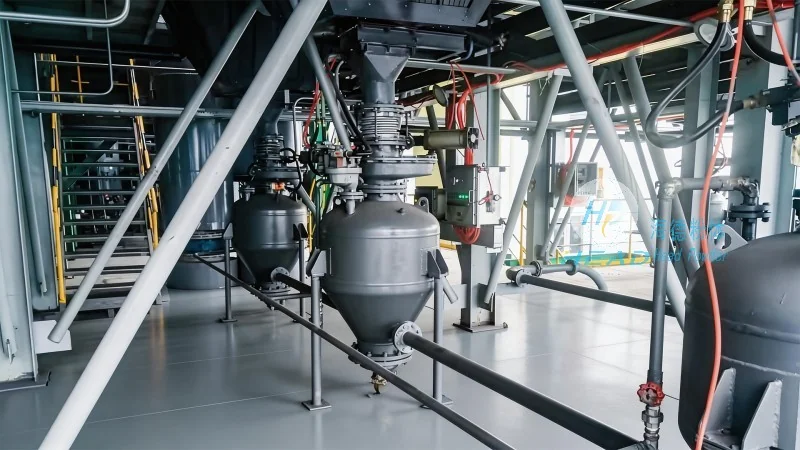
山东海德粉体工程有限公司:专业多仓泵气力输送解决方案提供商
山东海德粉体工程有限公司作为专业粉体输送设备制造商,致力于为客户提供优良品质的多仓泵气力输送设备。公司自成立以来,始终以技术创新为核心,不断优化设备性能,提升用户体验。海德粉体拥有专业的研发团队和优化生产设备,能够根据客户生产流程定制化设计多仓泵气力输送系统,有助于设备与客户需求稳定匹配。公司产品经过严格质量检测,符合国家相关标准,广泛应用于国内外工业生产。若您在粉体物料输送方面遇到难题,需要高效稳定的输送设备,欢迎联系我们的专业团队。公司联系人张经理,联系电话为15662777102,我们将为您提供专业的技术咨询与设备解决方案。海德粉体,助力您的生产更高效、更安全!