

麦芽粉体输送系统设备解析
在食品酿造行业,尤其是啤酒生产中,麦芽作为核心原料,其高效、安全的输送系统至关重要。传统的人工或机械输送方式不仅效率低下,还可能造成粉尘飞扬、污染环境,甚至影响麦芽品质。为解决这一难题,麦芽气力输送系统应运而生,成为现代化工厂提升生产效率、支持产品质量的关键设备。本文将深入解析这一系统的技术原理、主要特点及实际应用,帮助用户全面了解其价值。

系统核心构成与技术原理
麦芽气力输送系统主要由供料装置、输送管道、气源系统、分离设备以及控制系统等部分组成。其工作原理基于空气动力学,通过压缩空气或真空负压将麦芽颗粒吸入管道,实现长距离、无接触输送。具体来说,供料机负责将麦芽均匀喂入输送管道,气源系统提供稳定压力的空气,输送管道采用耐磨损、耐腐蚀的材料(如不锈钢或塑料),分离设备则用于处理输送过程中的粉尘和颗粒,有助于最终产品纯净。例如,星型给料机通过旋转叶片将麦芽连续、定量地送入管道,而旋转供料器则适用于大颗粒或易结块的物料,有助于输送稳定性。气源系统通常采用罗茨风机或离心风机,根据输送距离和流量需求选择合适的型号,提供足够的压力和风量。输送管道的直径和长度需根据实际输送量计算,通常采用变径设计,以适应不同输送阶段的压力变化。分离设备包括旋风分离器和布袋除尘器,前者通过离心力分离大颗粒,后者过滤细小粉尘,有助于排放达标。整个系统通过PLC或变频器实现自动化控制,可根据生产需求调整输送速度和流量,实现较为准确控制。
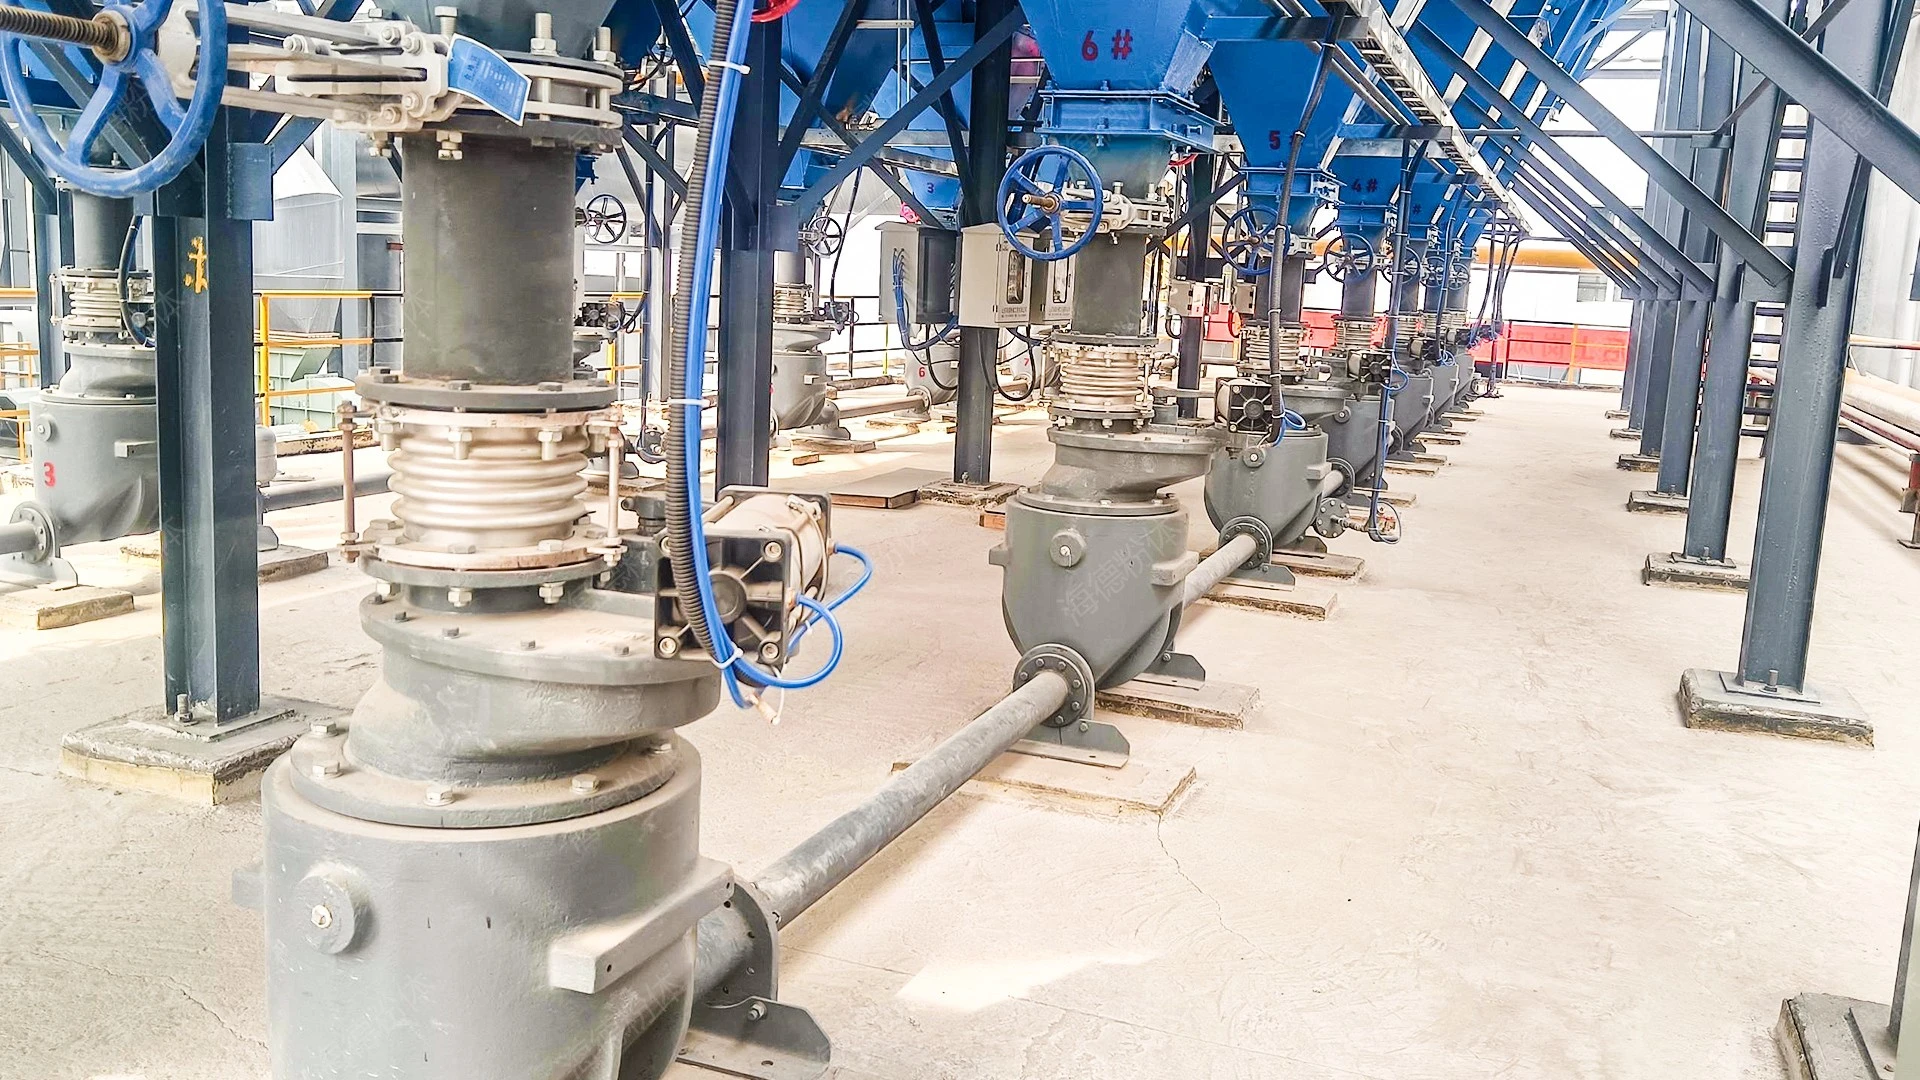
设备优势分析:为何选择气力输送
相较于传统输送方式,麦芽气力输送设备具有应用优势。首先,无机械接触的设计避免了麦芽颗粒与设备部件的摩擦,有效减少破损和污染,保持原料新鲜度。例如,传统皮带输送可能因摩擦导致麦芽表面破损,影响后续酿造工艺,而气力输送则有效规避了这一问题。其次,系统可实现长距离输送(可达数百米甚至更远),不受地形限制,适用于大型工厂的原料存储与加工区域之间的连接。例如,某啤酒厂仓库位于生产车间200米外,通过气力输送系统实现了麦芽的自动化输送,取代了原有的皮带输送设备,节省了人工成本。此外,气力输送具有高效节能的特点,通过优化管道设计和气源压力,可降低能耗,减少运营成本。例如,与传统皮带输送相比,气力输送的能耗可降低约30%,对于大型工厂而言,长期运营成本可有所降低。同时,系统密闭性好,能有效控制粉尘污染,符合环保要求,提升工作环境安全性。对于需要大规模处理麦芽的啤酒厂而言,这些优势直接转化为生产效率的提升和产品质量的支持,是现代化工厂的必备设备。

典型应用场景:麦芽输送的实战案例
在实际生产中,麦芽气力输送系统广泛应用于啤酒厂、食品加工企业等场景。例如,某大型啤酒集团在新建生产线时,采用海德粉体提供的麦芽气力输送系统,将仓库中的麦芽直接输送至粉碎机,取代了原有的皮带输送设备。实施后,输送效率提升了约40%,同时减少了约80%的粉尘排放,显著改善了车间环境。又如,在麦芽干燥或筛选环节,气力输送设备可快速将干燥后的麦芽输送到包装线,实现全流程自动化。具体来说,该啤酒厂原采用人工装卸麦芽,效率低且易造成污染,引入气力输送系统后,实现了24小时不间断输送,大大提高了生产线的连续性。这些案例充分证明了系统在解决实际生产痛点方面的有效性,成为现代酿造企业的标准配置。对于追求高效、环保的生产企业而言,麦芽气力输送系统是提升竞争力的关键因素。
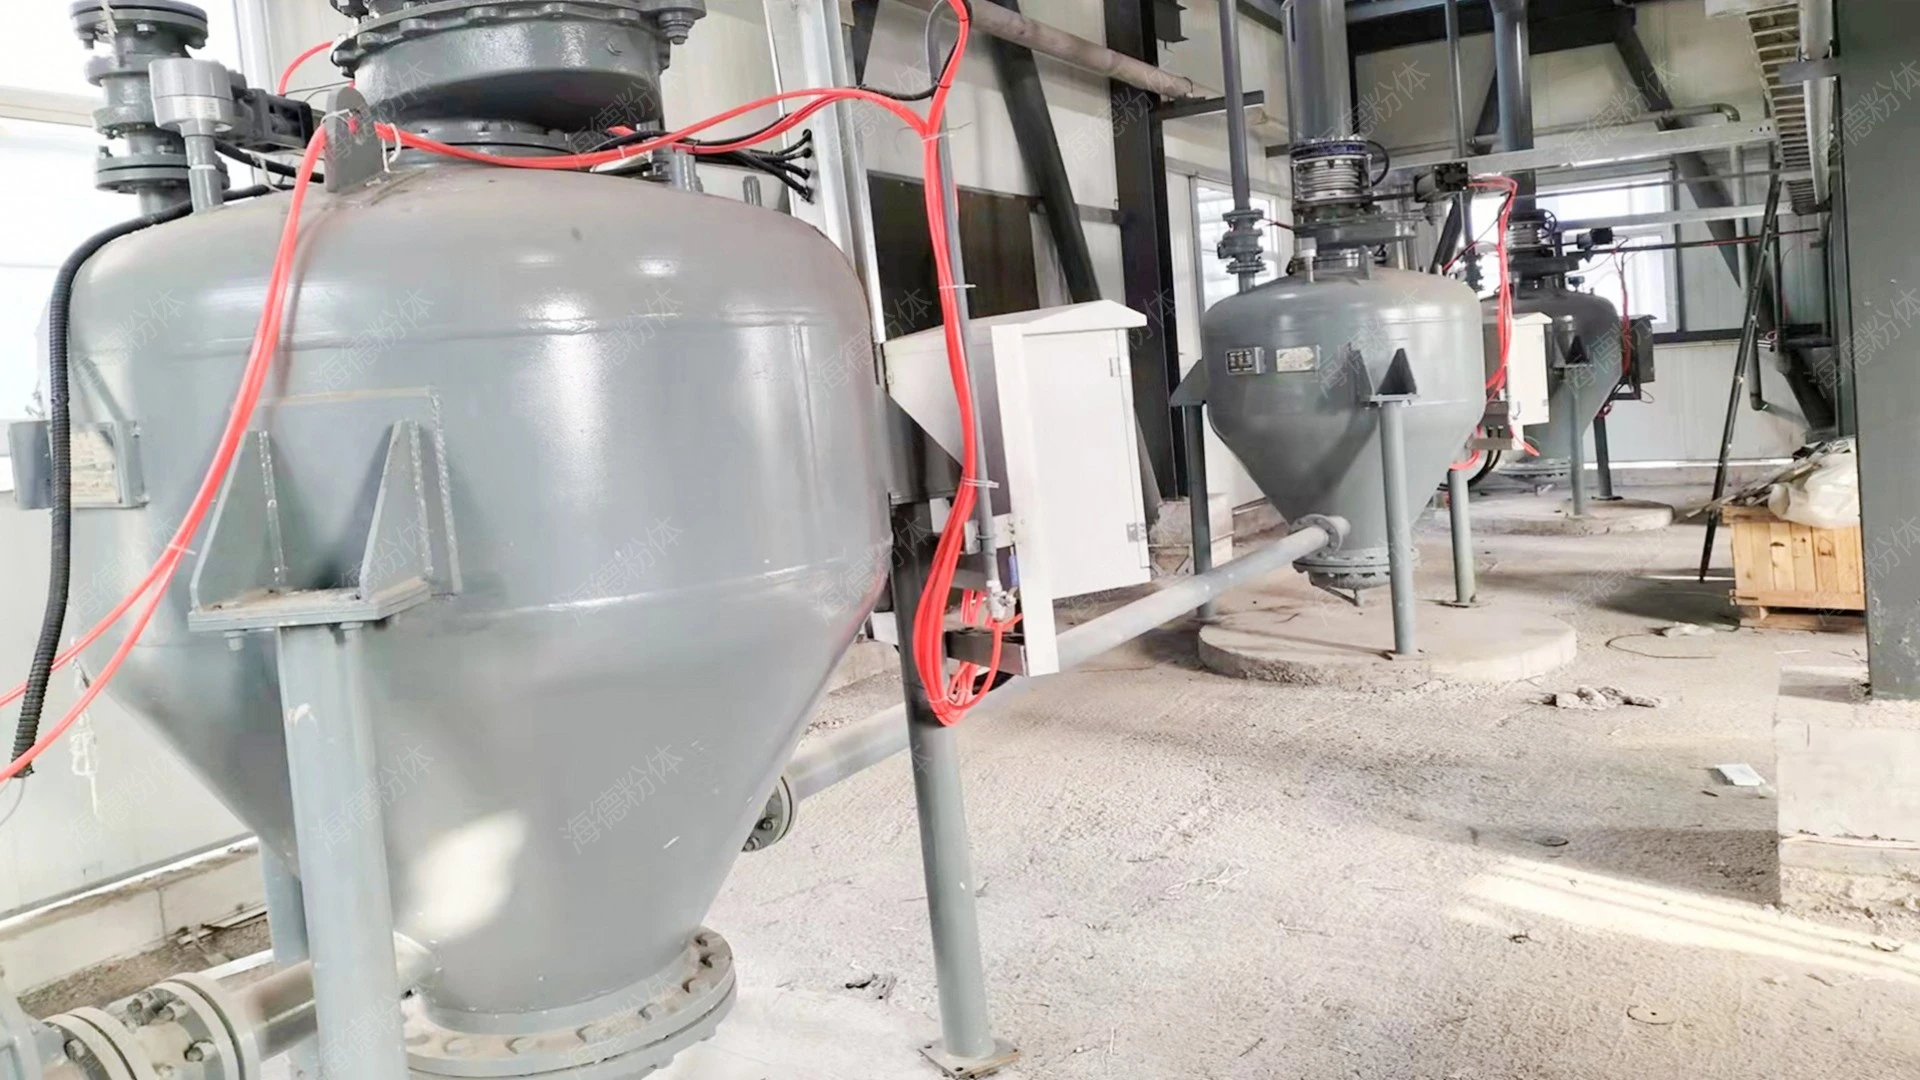
定制化解决方案:海德粉体的专业服务
不同工厂的工艺流程、产量规模及场地条件各不相同,因此需要灵活的定制化解决方案。山东海德粉体工程有限公司作为专业粉体输送设备制造商,针对麦芽输送需求,提供从设计、制造到安装的全方位服务。公司根据客户的具体需求,调整系统的关键参数,如管道直径、气源压力、分离设备类型等,有助于系统与客户现有生产线稳定匹配。例如,对于产量较大的啤酒厂,可设计多管并联的输送系统,提高整体输送能力;对于空间有限的场地,可采用垂直提升或紧凑型布局。此外,海德粉体还提供技术支持和培训服务,帮助客户操作和维护设备,延长设备使用寿命。例如,公司为某客户提供的系统,根据其生产线的产量(每日处理500吨麦芽),设计了直径200mm的输送管道和两台罗茨风机,有助于输送能力满足需求。这种定制化服务模式,有助于了客户获得最合适的解决方案,实现投资回报最大化。客户可随时联系公司,提供详细的生产数据,由专业工程师设计优选方案。