

全自动上料气力输送设备解析
在现代化工业生产中,物料输送环节的效率与稳定性直接关系到整个生产线的流畅性。随着工业自动化水平的不断提升,传统的人工或半自动化输送方式已难以满足大规模、高效率的生产需求。在此背景下,全自动上料气力输送设备应运而生,成为众多行业提升生产力的关键选择。它通过气力输送技术,实现了物料的自动化、连续化输送,改善了传统输送方式中存在的效率低、劳动强度大、环境污染等问题。
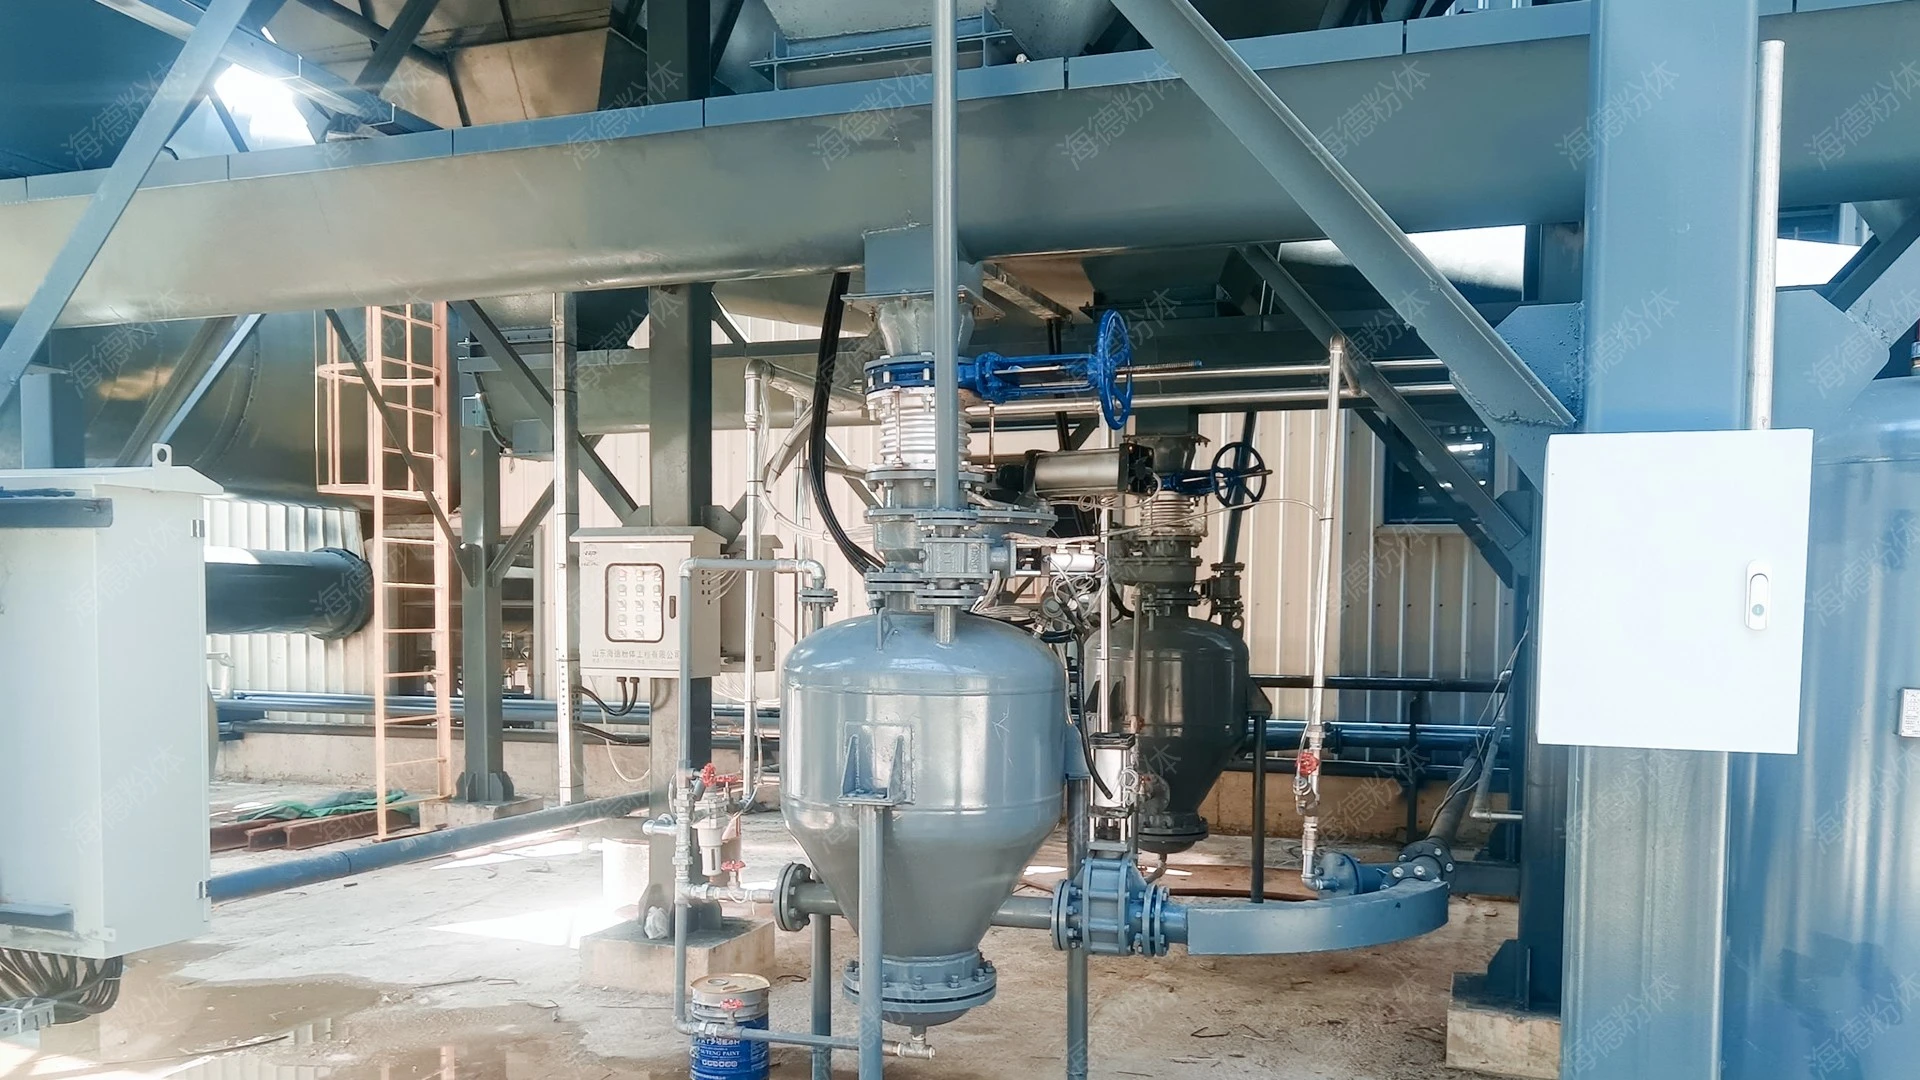


设备核心功能与技术优势
全自动上料气力输送设备的核心在于其高度自动化的上料与输送过程。设备通常配备智能传感器与控制系统,能够实时监测物料的进料状态、输送压力、流量等关键参数,并自动调整输送参数,有助于输送过程的稳定与高效。例如,设备中的上料装置可自动完成物料的称量、输送至输送管道,整个过程无需人工干预,大大减少了人工操作的时间和劳动强度。同时,气力输送技术通过压缩空气或惰性气体作为动力,将物料以颗粒或粉体形式输送到指定位置,具有输送距离远(可达数百米甚至更远)、输送速度可调(根据生产需求调整)、无机械磨损(物料与输送管道之间为气力摩擦,磨损小)、输送过程封闭(避免粉尘飞扬,减少环境污染)等特点。这些技术优势使得全自动上料气力输送设备在提升生产效率的同时,也符合现代工业的环保与安全要求。
广泛的应用场景与应用优势
全自动上料气力输送设备因其灵活性和高效性,被广泛应用于化工、食品、制药、建材等多个行业。在化工行业,可用于输送各种粉体原料,如碳酸钙、硫酸钠、氯化钾等,有助于生产过程中的物料供应稳定,避免因物料输送中断导致的生产延误;在食品行业,可用于输送面粉、糖粉、奶粉等物料,保持物料的卫生与新鲜度,满足食品生产的高标准要求;在制药行业,则用于输送药品原料,如抗生素、维生素等,满足GMP(药品生产质量管理规范)生产环境的要求,有助于物料的纯净与安全。相比传统的皮带输送机或斗式提升机,全自动上料气力输送设备具有输送距离更远、输送速度更快(可达数十米每秒)、设备占用空间更小(输送管道可灵活布置,节省厂房空间)、维护成本更低(气力输送系统部件少,故障率低)等优势。此外,设备可根据客户的具体需求进行定制化设计,如调整输送管道的布局、改变输送能力(根据生产产量调整)、增加物料分级或混合功能(如与混合机配合,实现物料的均匀混合)、设置安全防护装置(如压力释放阀、过载保护等),满足不同生产场景的特殊需求,有助于生产过程的可靠性与安全性。