

水泥矿粉物料输送系统设备介绍
在水泥生产与粉体加工领域,物料输送是整个生产流程中不可或缺的关键环节。水泥矿粉作为一种重要的原料,其高效、稳定的输送不仅直接影响生产效率,更关系到产品质量与生产成本。传统的输送方式往往存在输送效率低、粉尘污染严重、设备维护复杂等问题。为此,山东海德粉体工程有限公司(简称“海德粉体”)针对水泥矿粉的输送需求,研发并推出了专业的水泥矿粉气力输送系统,通过优化的气力输送技术,为行业用户提供安全、高效、环保的物料输送解决方案。

水泥矿粉气力输送系统的核心构成与工作原理
水泥矿粉气力输送系统是一个集机械、流体、控制于一体的复杂系统,其核心构成包括供料装置、输料管道、分离设备、收料装置以及自动化控制系统。首先,供料装置是系统的起点,通常采用星形卸料器或螺旋加料器,通过调节转速控制矿粉的供给量,有助于矿粉均匀、连续地进入输送管道。星形卸料器通过旋转的叶片将矿粉从料仓底部排出,配合气阀控制,实现定量输送;螺旋加料器则通过螺旋的旋转将矿粉推入管道,适用于小颗粒矿粉的输送。其次,输料管道是矿粉与气流的传输通道,通常采用耐磨损、耐腐蚀的材质,如不锈钢、聚乙烯或复合管道,管道内壁光滑,减少矿粉与管道的摩擦,降低磨损。管道布局根据实际场地与输送距离设计,包括直管、弯头、三通等,弯头采用大曲率半径设计,减少气流阻力与矿粉的沉降。再次,分离设备是系统的关键环节,用于将矿粉与空气分离,实现物料的回收。常用的分离设备有旋风分离器与袋式过滤器。旋风分离器通过离心力将矿粉从气流中分离,分离效率高,适用于大流量输送;袋式过滤器则通过滤袋的过滤作用,进一步去除细小粉尘,提高回收率。最后,收料装置将分离后的矿粉收集并存储,通常采用料仓或储罐,通过气阀或卸料器控制矿粉的卸出。自动化控制系统则通过PLC、触摸屏等设备,实时监测系统的运行参数(如压力、流量、温度等),根据预设参数自动调节气阀开度、风机转速等,有助于系统正常运行。海德粉体在系统设计上,针对水泥矿粉的颗粒特性(如粒径多为0.1-0.5mm,密度约2.9g/cm³),优化了气流速度(通常为15-25m/s),有助于矿粉颗粒能够被有效悬浮并输送,同时避免了过高的气流速度导致的能量浪费与设备磨损。
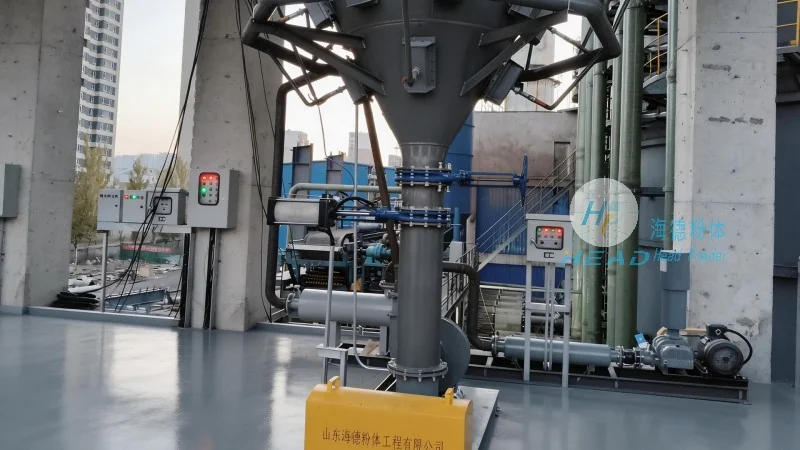
设备优势:高效、环保与智能化的稳定结合
与传统的螺旋输送机、皮带输送机等设备相比,海德粉体的水泥矿粉气力输送系统具有显著的优势。首先,在输送效率方面,气力输送能够实现连续、大流量的物料输送,输送距离可达数百米甚至更远,且输送速度可调,满足不同生产场景的需求。例如,某水泥厂通过该系统将矿粉输送距离从200米延长至500米,输送效率提升了40%以上。其次,在环保性能上,系统通过密闭输送管道,有效抑制了粉尘的飞扬与扩散,减少了环境污染。系统配备的旋风分离器与袋式过滤器可将粉尘浓度控制在国家排放标准以下,避免了传统输送方式中常见的粉尘污染问题。此外,系统采用低能耗设计,通过变频风机调节,根据实际输送量调整风量,降低了运行能耗,降低了生产成本。例如,相比传统输送设备,该系统能耗可降低约30%。同时,海德粉体在设备制造上注重智能化与自动化,配备优化的传感器与控制系统,可实现运行状态的实时监测、故障预警与远程控制。例如,系统中的压力传感器可实时监测管道压力,当压力异常时自动报警;PLC系统可记录设备运行数据,便于后期维护分析。此外,系统支持远程监控,用户可通过手机或电脑实时查看设备运行状态,大大降低了人工干预的频率与维护成本。例如,某粉体加工企业通过远程监控,及时发现并处理了设备故障,避免了生产中断。
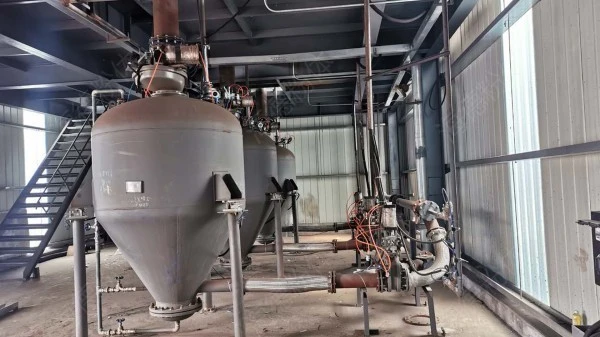
实际应用:提升生产效率与降低运营成本
海德粉体的水泥矿粉气力输送系统已在多家水泥厂、粉体加工企业得到广泛应用,并取得了显著的经济效益与社会效益。例如,某大型水泥厂引入该系统后,矿粉输送的稳定性有所提高,产品合格率从85%提升至98%,有所改善了市场竞争力。同时,该系统每年可节省约50万元的运营费用,包括设备维护成本与粉尘治理费用。又如,某粉体加工企业将传统皮带输送机更换为气力输送系统后,物料输送的效率提升了50%,且减少了因粉尘污染导致的设备维护成本。这些案例充分证明了海德粉体系统的可靠性与优越性,为用户带来了实实在在的经济效益与生产效益。此外,海德粉体还根据不同用户的需求,提供了定制化解决方案。例如,针对输送距离较远、流量较大的场景,设计了多级气力输送系统;针对易燃易爆矿粉的输送,采用了惰性气体输送技术,有助于了系统的安全性。这些定制化设计充分体现了海德粉体对用户需求的深刻理解与专业能力。