

稀土矿粉物料输送设备介绍
在稀土资源开发与加工领域,高效、稳定的物料输送设备是支持生产流程顺畅的关键环节。稀土矿粉作为一种高附加值、易飞扬的物料,其输送过程对设备的技术性能提出了严格要求。传统的输送方式往往存在粉尘飞扬、输送效率低、损耗大等问题,而专业的气力输送设备为解决这些问题提供了有效方案。本文将详细介绍海德粉体工程有限公司推出的稀土矿粉物料输送设备,帮助用户了解其技术特点与应用价值。

稀土矿粉气力输送设备系统概述
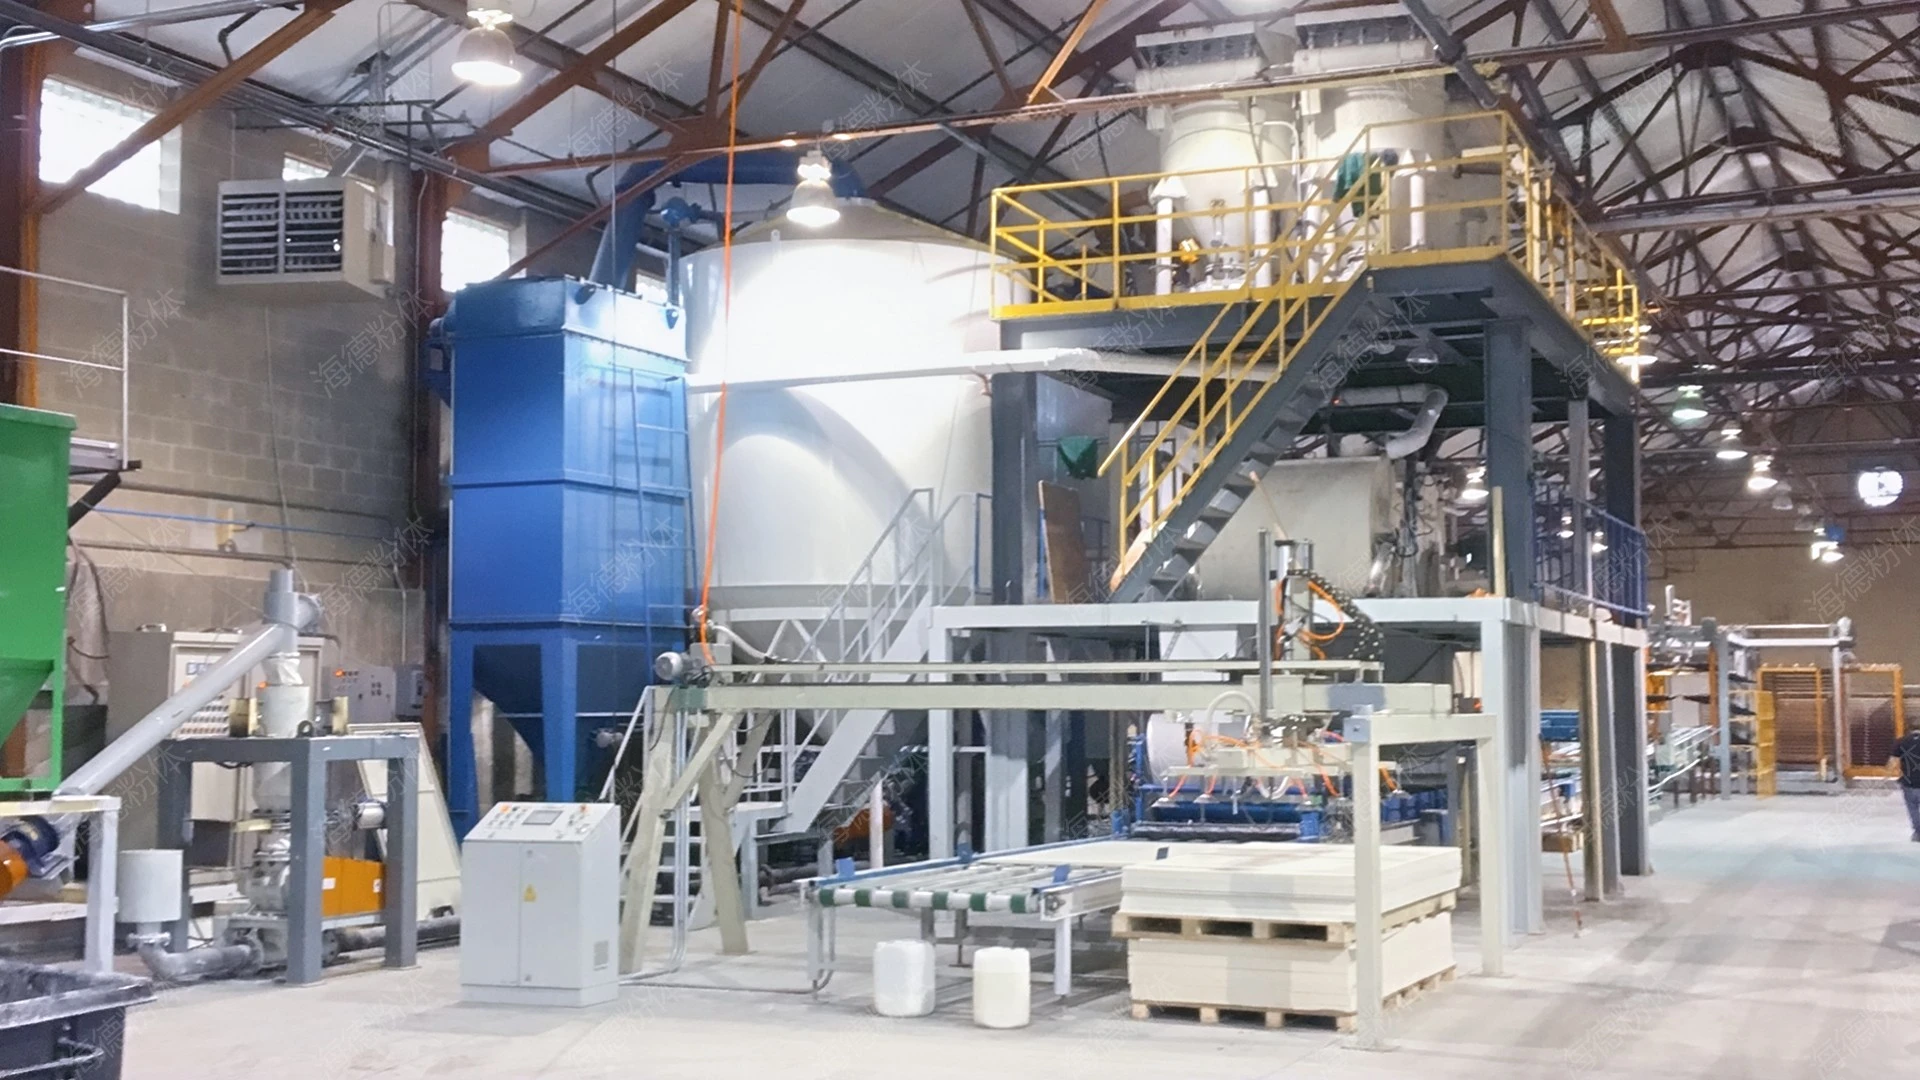
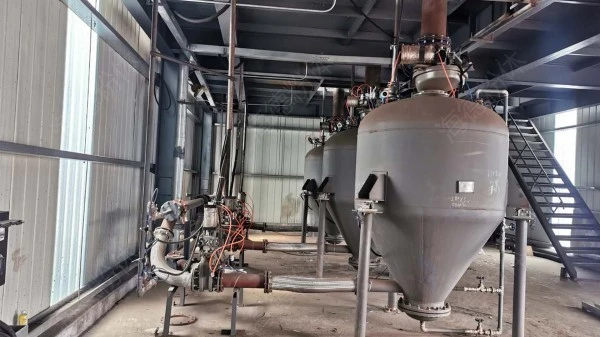
稀土矿粉气力输送系统是一种利用压缩空气或高压气体作为动力,实现粉体物料在密闭管道内输送的设备。该系统通常由供料装置、输料管、分离器、收料装置及控制系统等部分组成。供料装置负责将稀土矿粉均匀送入输料管,压缩空气通过输料管将粉体物料与空气混合,形成气固两相流,从而实现物料的输送。分离器则用于将输送后的粉体物料与空气分离,收料装置则将分离后的物料收集储存。整个系统通过自动化控制系统实现运行参数的调节与监控,有助于输送过程的稳定与高效。
稀土矿粉气力输送系统的技术特点
海德粉体工程有限公司的稀土矿粉气力输送设备在技术设计上充分考虑了稀土矿粉的特性,具备多项优势。首先,系统采用密闭输送方式,有效避免了粉尘飞扬,改善了工作环境,同时减少了物料在输送过程中的损耗,提高了物料利用率。其次,设备可根据实际生产需求调整输送量与输送距离,具备较高的灵活性与适应性。此外,系统采用低能耗设计,运行成本相对较低,符合绿色生产的要求。在技术细节上,输料管采用耐磨材料(如不锈钢、高密度聚乙烯等)制造,延长了设备使用寿命;分离器采用高效旋风分离技术,通常配备多级旋风分离器,有助于粉体物料与空气的充分分离,提高了收料效率。例如,系统中的分离器可达到99%以上的分离效率,有效回收细粉。此外,设备还配备了压力传感器、流量计等监测设备,实时监控输送过程中的压力、流量等参数,有助于系统运行稳定。这些技术特点共同构成了设备的主要优势,使其在稀土矿粉输送领域具有广泛的应用前景。
稀土矿粉气力输送设备的应用场景
稀土矿粉气力输送系统广泛应用于稀土矿粉的预处理、加工及后续处理环节。例如,在稀土矿粉的破碎、筛分后,需要将合格粒度的矿粉输送到储存仓或加工设备中;在稀土冶炼过程中,需要将矿粉输送至反应炉或精炼设备;在稀土产品的包装环节,也需要将矿粉从储存仓输送到包装机。此外,该设备还可用于稀土矿粉的回收与再利用,如从生产过程中产生的粉尘中回收细粉,减少资源浪费。例如,某稀土冶炼企业通过采用海德粉体的气力输送设备,将矿粉输送效率提高了30%,同时降低了粉尘污染,取得了显著的经济效益与社会效益。通过气力输送设备,企业能够实现生产流程的连续化与自动化,提高生产效率,降低人工成本,同时有助于物料输送的稳定与可靠。
山东海德粉体工程有限公司的优势
作为专业的粉体工程设备制造商,山东海德粉体工程有限公司在稀土矿粉物料输送设备领域拥有丰富的研发与生产经验。公司自成立以来,始终专注于粉体输送技术的创新与应用,拥有一支由行业专家组成的研发团队,具备独立研发、设计、制造设备的能力。公司引进优化的制造工艺与检测设备,有助于产品质量的稳定与可靠。例如,公司的设备通过了ISO9001质量管理体系认证,各项性能指标均达到具有应用优势水平。此外,海德粉体工程有限公司还提供完善的售后服务体系,包括设备安装、调试、培训及故障维修等,为用户提供全方位的技术支持。公司始终以客户需求为导向,根据不同企业的生产规模与工艺要求,定制化设计输送设备,满足客户的个性化需求。例如,为某大型稀土企业设计的气力输送系统,输送能力达到每小时50吨,输送距离超过1000米,运行稳定,故障率低。凭借良好的产品、专业的服务与良好的信誉,海德粉体工程有限公司在行业内赢得了广泛的认可与信赖。