

尾矿渣气力输送线介绍
尾矿渣作为矿业生产过程中的固体废弃物,其处理与运输是当前环保与资源利用的关键环节。传统的尾矿渣输送方式,如皮带输送机或斗式提升机,往往存在粉尘飞扬、设备磨损严重、输送距离受限等弊端。为解决这些问题,尾矿渣气力输送技术应运而生,通过密闭管道利用压缩空气输送尾矿渣,实现了高效、环保、安全的运输目标。山东海德粉体工程有限公司(简称“海德粉体”)作为具有应用优势的粉体设备制造商,专注于尾矿渣气力输送系统的研发与生产,为矿山企业提供专业的解决方案。
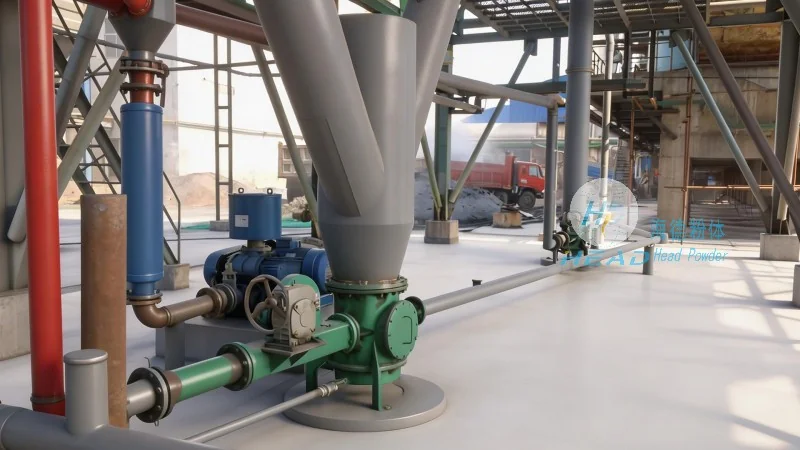
尾矿渣气力输送系统,是一种集供料、输送、分离、收料于一体的自动化设备。其核心在于通过气力输送原理,将尾矿渣从料源点输送到指定位置,整个过程封闭运行,有效避免了物料与空气的直接接触,从而有所降低粉尘污染。该系统特别适用于颗粒直径在5-50毫米、密度较大的尾矿渣,能够实现长距离(可达数百米至数公里)的稳定输送,满足不同矿山的实际需求。

尾矿渣气力输送系统的技术原理
气力输送技术根据工作压力的不同,主要分为吸送式和压送式两种。对于尾矿渣这类密度大、颗粒粗的物料,压送式系统更为常用。系统通过空气压缩机产生的高压空气,将尾矿渣与空气混合形成气固两相流,在管道内高速流动,最终在末端通过分离设备将尾矿渣与空气分离。压送式系统的压力通常控制在0.5-1.0兆帕之间,能够有助于物料在管道内的稳定输送,同时减少对管道的磨损。此外,系统还配备了变频控制装置,可根据输送量调整风量,实现节能运行。
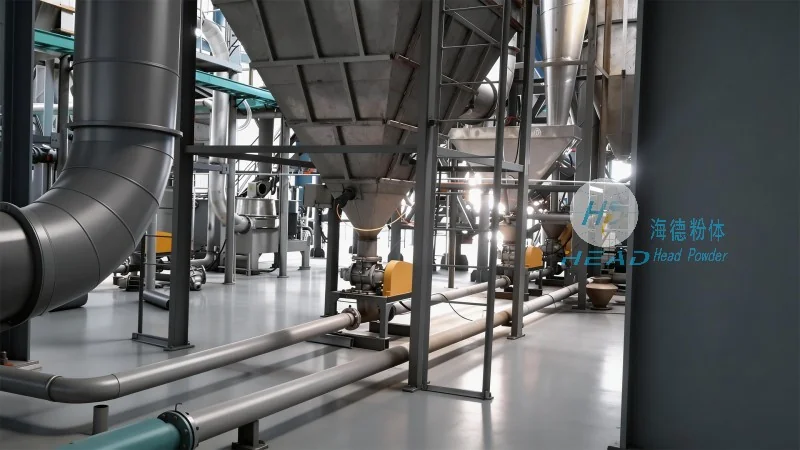
系统核心组件详解
尾矿渣气力输送系统的核心组件包括供料装置、输送管道、分离设备、收料装置及控制系统。各组件协同工作,有助于系统较高效率运行。具体来说:
- 供料装置:通常采用螺旋给料机或星形给料机,安装在尾矿渣料斗下方。螺旋给料机通过螺旋叶片的旋转,将尾矿渣均匀送入输送管道,避免物料堵塞或堆积。给料速度可通过变频器调节,与输送量匹配。
- 输送管道:采用耐磨合金或陶瓷内衬的钢管,内壁光滑,减少物料与管道的摩擦。管道直径根据输送量选择,通常为100-300毫米,长度可达数百米。管道布局可根据现场地形灵活设计,如弯曲、倾斜或垂直,适应复杂环境。
- 分离设备:位于输送管道末端,主要采用旋风分离器。当气固混合物进入分离器后,由于离心力的作用,尾矿渣被甩向器壁并下落,空气则从顶部排出。旋风分离器的分离效率可达95%以上,能够有效回收尾矿渣,减少空气污染。分离后的尾矿渣通过卸料阀进入收料装置。
- 收料装置:通常为料仓或储罐,用于储存输送后的尾矿渣。料仓采用钢板焊接,内壁光滑,便于清理。根据需要,可配备振动器或螺旋输送机,将尾矿渣转运至后续处理设备或利用场所。
此外,系统还配备了压力传感器、流量计等监测设备,实时反馈管道压力、风量及物料流量,有助于系统运行稳定。控制系统采用PLC可编程逻辑控制器,实现自动化运行,减少人工干预。

尾矿渣气力输送系统的应用优势
与传统的输送方式相比,尾矿渣气力输送系统具有显著的优势,具体体现在以下几个方面: