

巧克力粉体输送简介
在食品加工行业中,巧克力生产作为关键环节,对粉体输送设备的要求极为严格。巧克力粉体(如可可粉、代可可脂、糖粉等)的输送不仅需要高效、卫生,还需有助于产品品质不受影响。气力输送技术凭借其无机械接触、密闭输送、节能环保等优势,已成为巧克力粉体输送的常见方案。本文将详细介绍巧克力粉体气力输送系统,以及山东海德粉体工程有限公司提供的专业解决方案。
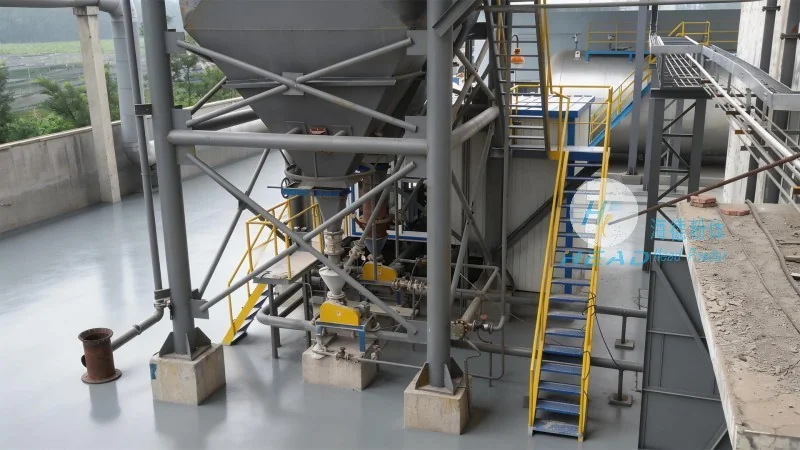
气力输送系统在巧克力生产中的核心作用
巧克力粉体输送的核心需求是保持物料的纯净度和卫生性,同时实现高效、连续的输送。气力输送系统通过压缩空气或真空负压将粉体物料从起点输送到终点,整个过程在密闭管道中进行,有效避免了外界污染和物料飞扬。对于巧克力生产而言,这意味着可以减少车间粉尘,降低对操作人员的健康风险,同时有助于巧克力粉体的色泽、口感和营养成分不受影响。此外,气力输送系统可根据生产需求灵活调整输送量,适应不同生产阶段(如原料输送、中间体转移、成品包装)的流量变化,实现生产线的平稳运行。

巧克力粉体气力输送系统的技术特点
海德粉体针对巧克力粉体的特性,设计了专用的气力输送系统,其技术特点体现在多个方面。首先,系统采用食品级不锈钢(如304或316L)制造,所有接触物料的部件均符合FDA(美国食品药品监督管理局)标准,有助于巧克力粉体在输送过程中不会受到金属离子污染,保持产品的卫生安全。其次,输送管道采用螺旋管或直管结构,内壁光滑,减少物料与管道的摩擦,避免物料结块或磨损,同时便于清洗和消毒,符合GMP(良好生产规范)要求。再者,系统配备精细的供料设备,如螺旋供料器或星形阀,能够较为准确控制物料的流量和输送速度,避免输送过程中的波动。对于长距离输送,系统采用多级旋风分离器或布袋除尘器,有效分离空气与物料,提高物料回收率,减少损耗。此外,控制系统采用PLC(可编程逻辑控制器)集成,实现自动化运行,可根据生产指令自动调整输送参数,提高生产效率。

海德粉体巧克力气力输送设备的优势
与传统皮带输送、斗式提升机等机械输送方式相比,海德粉体提供的巧克力气力输送设备具有应用优势。首先,气力输送系统无机械部件(如链条、皮带、轴承),避免了因机械磨损导致的故障和维修,降低了维护成本和维护频率。例如,斗式提升机的链条和轴承需要定期更换,而气力输送系统几乎无需更换部件,减少了停机时间。其次,气力输送的能耗较低,通常比机械输送节省30%以上的能源。对于巧克力工厂而言,这意味着长期运营成本降低,符合绿色生产的要求。再者,系统密闭输送,减少了物料在输送过程中的飞扬和损耗,可可粉等物料在输送过程中损耗率可从传统方式的0.5%降至0.1%以下,提高了生产效率。此外,海德粉体可根据客户的生产规模、输送距离、物料特性定制系统,无论是小型巧克力作坊还是大型工厂,都能提供匹配的解决方案,有助于设备的较高效率运行。
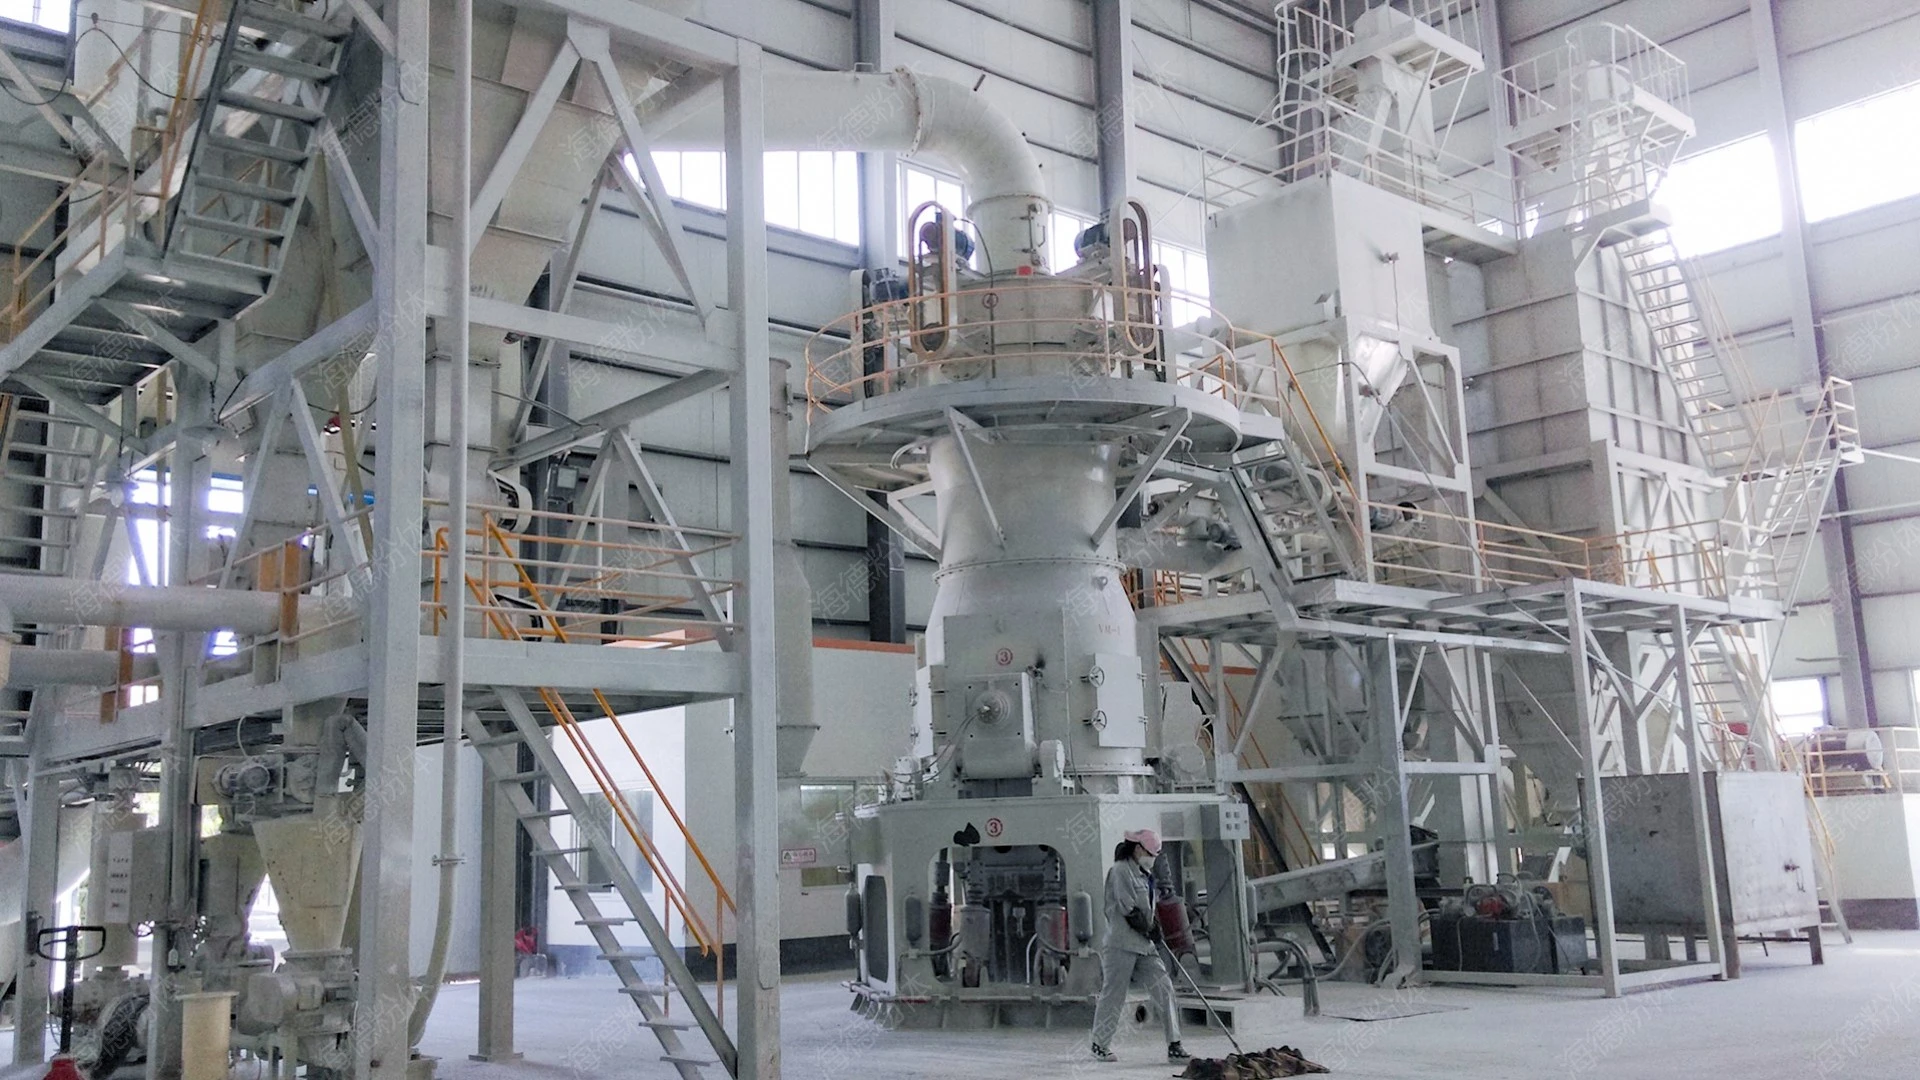
实际应用场景与效果
在实际应用中,海德粉体的巧克力气力输送系统已成功应用于多家巧克力生产企业的生产线。例如,某大型巧克力工厂采用海德设备输送可可粉,从原料仓库到生产线的输送距离约80米,输送量每小时12吨,系统运行稳定,输送效率达到设计值的98%以上。通过使用气力输送,该工厂将物料输送时间从传统的10分钟缩短至3分钟,生产效率提升3倍。同时,车间粉尘浓度从原来的每立方米100毫克降至10毫克以下,显著改善了工作环境,降低了操作人员的健康风险。又如,某巧克力包装工厂使用海德设备输送成品巧克力粉,从包装线到仓库的输送距离约50米,输送量每小时8吨,系统采用负压输送,有效避免了成品在输送过程中的污染,有助于了产品的卫生安全。客户反馈显示,使用海德设备后,物料损耗率降低,包装质量稳定,客户满意度有所提升。