

谷氨酸钠气力输送系统简介
谷氨酸钠作为重要的食品添加剂和化工原料,在生产、储存、运输过程中,传统的人工或机械输送方式存在诸多弊端,如粉尘飞扬、效率低下、安全隐患等。为解决这些问题,山东海德粉体工程有限公司(简称海德粉体)研发了专业的谷氨酸钠气力输送系统,该系统通过压缩空气或惰性气体作为动力,实现物料的连续、密闭输送,有所改善了生产效率与作业安全性。
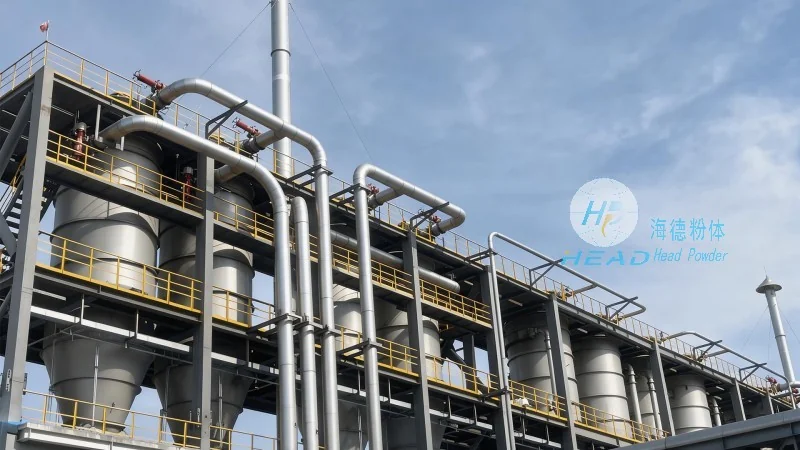
系统概述:谷氨酸钠气力输送系统介绍
谷氨酸钠气力输送系统主要由供料装置、输送管道、分离设备、气源系统及控制系统等部分组成。工作时,物料从料仓或储罐进入供料装置,通过旋转阀或星形卸料器等设备均匀给料,然后与压缩空气混合形成气固两相流,在输送管道内高速流动,最终通过分离器将物料与空气分离,物料落入接收设备,空气则通过滤尘器排出。整个系统采用PLC或DCS控制系统,实现自动化运行,可根据生产需求调整输送量与压力。
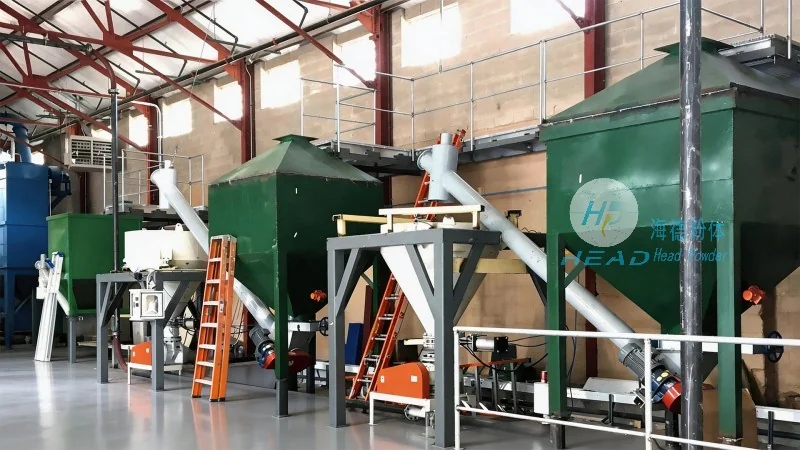
系统核心构成与工作原理
海德粉体的谷氨酸钠气力输送系统设计科学,各部件协同工作,有助于物料输送的稳定与高效。供料装置负责将物料从储存设备中均匀送入输送管道,通常采用旋转给料机或螺旋输送机,根据物料特性选择合适的给料方式;输送管道采用耐腐蚀不锈钢或玻璃钢材质,内壁光滑,减少物料摩擦与堵塞风险;分离设备是系统的关键环节,采用旋风分离器或袋式除尘器,通过离心力或过滤作用将物料与空气分离,分离效率可达99%以上;气源系统提供稳定的压缩空气,通常配备空气压缩机、储气罐及干燥过滤器,有助于气流干燥、洁净;控制系统通过传感器采集压力、流量等参数,实时调整气源压力与给料速度,实现闭环控制,有助于输送过程的稳定性。
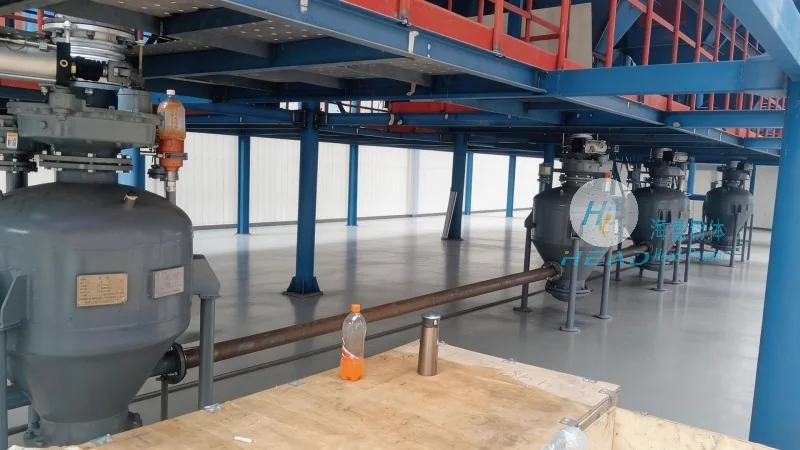
系统优势:为何选择海德粉体的谷氨酸钠气力输送系统
海德粉体的谷氨酸钠气力输送系统相比传统输送方式,具有应用优势。首先,**高效输送**:系统可根据实际生产需求调整输送速度与流量,有助于物料连续稳定输送,满足大规模生产要求。例如,某谷氨酸钠生产企业采用该系统后,每小时可输送20吨物料,比传统皮带输送机效率提升40%。其次,**环保节能**:密闭输送有效避免了粉尘飞扬,减少对环境的污染,同时通过优化气流设计降低能耗,提升能源利用效率。系统采用变频控制技术,根据输送量自动调节电机转速,节能效果可达15%-20%。再者,**自动化控制**:PLC控制系统可实现远程监控与操作,减少人工干预,降低劳动强度,提高生产安全性。系统配备触摸屏操作界面,用户可直观设置输送参数,实时监控系统运行状态,当出现异常情况时,系统会自动报警并停止运行,避免安全事故。此外,系统采用耐腐蚀材料(如不锈钢、防腐涂层)制造,适应谷氨酸钠等物料的化学特性,延长设备使用寿命,减少更换部件的频率与成本。最后,**安全可靠**:系统采用防爆电机、防泄漏设计,有助于在输送过程中不会因设备故障引发安全事故,符合食品行业的安全标准。例如,在输送过程中,若输送管道出现堵塞,系统会自动检测并停止气源供应,避免物料泄漏或设备损坏。
应用场景:在谷氨酸钠生产企业的实际应用
该系统广泛应用于谷氨酸钠生产企业的各个环节,例如:从原料仓库到生产车间的物料输送,减少人工搬运的繁琐与风险;从反应釜到包装线的物料转移,有助于生产流程的连续性;在包装环节,通过气力输送将成品谷氨酸钠送入包装机,提高包装效率。某大型谷氨酸钠生产企业采用海德粉体的气力输送系统后,物料输送效率提升40%,粉尘排放量减少80%,人工成本降低约15%,充分体现了系统的实际应用价值。此外,系统还适用于谷氨酸钠的储存与分装环节,将物料从储罐输送至分装设备,实现自动化分装,提高分装精度与效率。
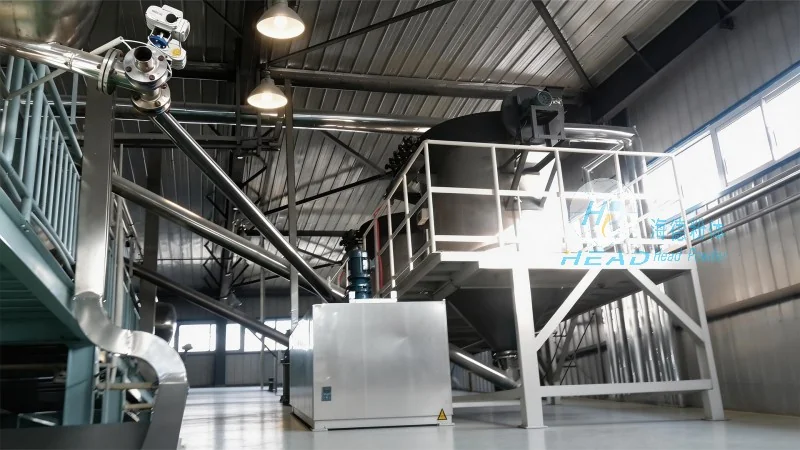
技术细节:设备选型与参数说明
海德粉体根据谷氨酸钠的物理特性(如颗粒大小、密度、流动性)及生产规模,为用户定制化设计输送系统。例如,输送压力通常在0.5-1.0MPa之间,输送量可根据需求调整(如每小时输送10-50吨),输送管道直径根据输送量选择(如输送10吨/小时时,管道直径为100mm;输送50吨/小时时,管道直径为200mm)。分离设备根据物料颗粒大小选择,对于细颗粒谷氨酸钠(如粒径小于0.5mm),采用旋风分离器;对于粗颗粒(如粒径大于1mm),采用袋式除尘器。控制系统采用西门子或三菱PLC,配备触摸屏操作界面,用户可直观设置输送参数,实时监控系统运行状态。系统还配备智能传感器,可实时监测输送压力、温度、流量等参数,当参数异常时自动报警,便于及时维护。例如,当输送压力低于设定值时,系统会自动启动备用气源,有助于输送连续性;当分离器滤芯堵塞时,系统会自动报警并提示更换滤芯,避免物料泄漏。