

多功能物料气力输送线简介与结构原理介绍
在工业生产中,物料输送效率与稳定性是影响生产流程的关键因素。针对不同形态的粉体、颗粒物料,传统输送方式往往面临效率低、损耗大、污染环境等问题。为此,多功能物料气力输送线应运而生,作为一种集高效、环保、灵活于一体的现代化输送设备,它为各类工业场景提供了可靠的物料输送解决方案。今天,我们将深入介绍该系统的结构原理,以及其在实际生产中的应用价值。
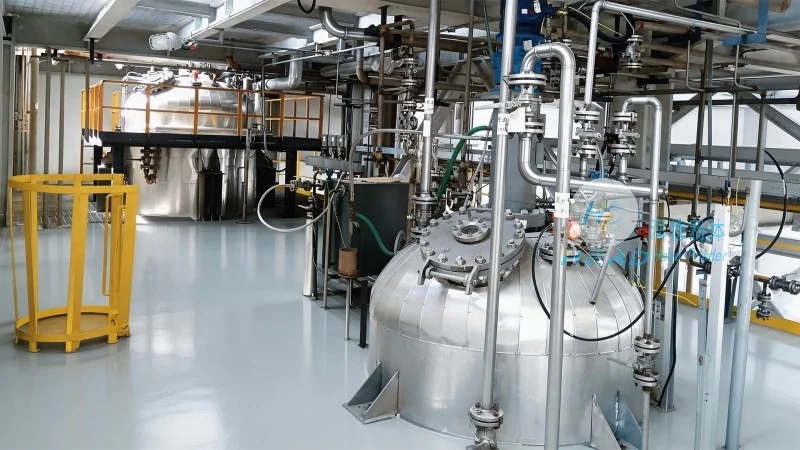
系统结构组成:科学合理的多模块设计
多功能物料气力输送系统的整体结构设计科学合理,通常由多个核心子系统协同工作,有助于输送过程的稳定与高效。首先,供料系统是输送的起点,负责将物料从料仓或存储设备中均匀、连续地送入输送管道。该系统通常包括料斗、星形阀、螺旋输送机等设备,能够根据物料的特性(如流动性、颗粒大小)选择合适的供料方式,有助于物料输送的连续性。其次,气源系统为整个输送过程提供动力,通常采用鼓风机或压缩机,根据输送压力需求选择正压或负压输送模式。正压输送通过向管道内注入高压空气,将物料吹送至目的地;负压输送则通过抽气形成负压,将物料吸入管道。此外,输送管道是物料传输的通道,通常采用耐腐蚀、耐磨损的材质(如不锈钢、塑料),根据输送距离和物料特性选择合适的管径与弯头,有助于物料在输送过程中不会堵塞或泄漏。最后,控制系统负责监控与调节整个系统的运行状态,包括压力、流量、温度等参数,通过传感器与控制器实现自动化管理,有助于输送过程的稳定与安全。
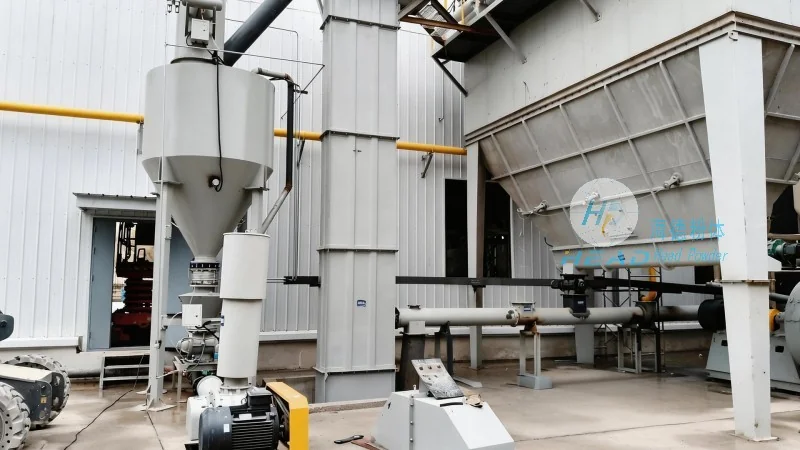
工作原理解析:基于流体力学的高效输送机制
多功能物料气力输送线的工作原理基于流体力学与气固两相流理论,通过气源系统产生的气流与物料在管道内形成混合流,实现物料的输送。具体来说,当正压输送模式启动时,鼓风机将高压空气送入输送管道,空气与物料在混合室充分混合后,以高速气流的形式将物料吹送至卸料点。物料在气流中呈悬浮状态,随气流一起运动,通过管道的弯头、阀门等部件,最终到达指定的卸料设备(如料仓、包装机等)。负压输送模式则相反,通过抽气机在管道内形成负压,将物料从料斗吸入管道,再输送至卸料点。无论正压还是负压,系统均通过调节气源压力、风量等参数,控制物料的输送速度与流量,有助于输送过程的稳定与可控。此外,系统还配备了除尘装置,在输送过程中对管道内的粉尘进行收集与处理,实现环保输送,避免环境污染。
主要特点与应用场景:覆盖多行业的高效解决方案
相比传统输送方式,多功能物料气力输送线具有诸多应用优势。首先,输送效率高,能够实现连续、大流量的物料输送,满足大规模生产的需求;其次,输送距离远,可根据实际需求设计输送管道长度,适用于长距离物料输送;再者,环保性好,通过除尘装置有效控制粉尘排放,符合环保要求;此外,结构灵活,可根据生产需求调整输送管道的布局,适应不同的生产环境。该系统广泛应用于化工、食品、制药、建材等多个行业,例如化工行业中的粉体原料输送,食品行业中的面粉、奶粉输送,制药行业中的药品原料输送,以及建材行业中的水泥、粉煤灰输送等。无论是颗粒状、粉状还是纤维状物料,该系统均能实现高效、稳定的输送,为企业的生产流程提供有力支持。
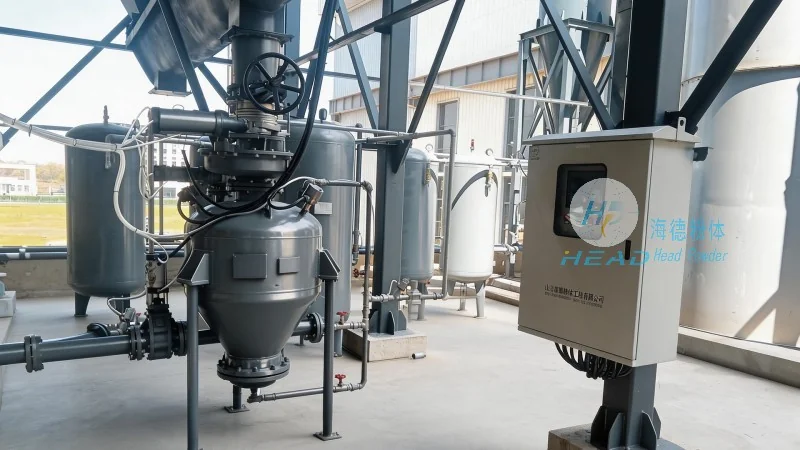
技术特点与性能参数:模块化与智能化的现代设计
多功能物料气力输送系统的技术特点主要体现在其模块化设计与智能化控制。模块化设计使得系统可以根据用户需求进行定制,包括输送距离、物料类型、输送量等参数,满足不同企业的具体需求。智能化控制则通过传感器与控制器,实时监测系统的运行状态,自动调节气源压力、风量等参数,有助于输送过程的稳定与高效。此外,系统还具备故障诊断与报警功能,当出现管道堵塞、压力异常等情况时,能够及时发出警报并采取相应措施,减少生产中断时间。在性能参数方面,该系统通常能够实现输送量从几十公斤每小时到数百吨每小时,输送距离可达数百米甚至更远,压力范围根据输送需求可调,通常在0.1-0.5MPa之间,具体参数可根据实际应用场景调整。