

自动吨袋投料物料输送设备简介与结构原理介绍
在工业生产中,粉体物料的输送与投料环节是支持生产连续性和产品质量的关键环节。传统的物料输送方式往往存在效率低、劳动强度大、粉尘污染等问题。为应对这些挑战,山东海德粉体工程有限公司研发了优化的自动吨袋投料气力输送系统,该设备通过集成化的设计,实现了从吨袋到生产线的自动化、密闭式输送,有所改善了生产效率,降低了操作成本,并显著改善了工作环境。本文将详细介绍该设备的结构原理、技术优势以及实际应用价值。
设备核心结构与关键部件解析
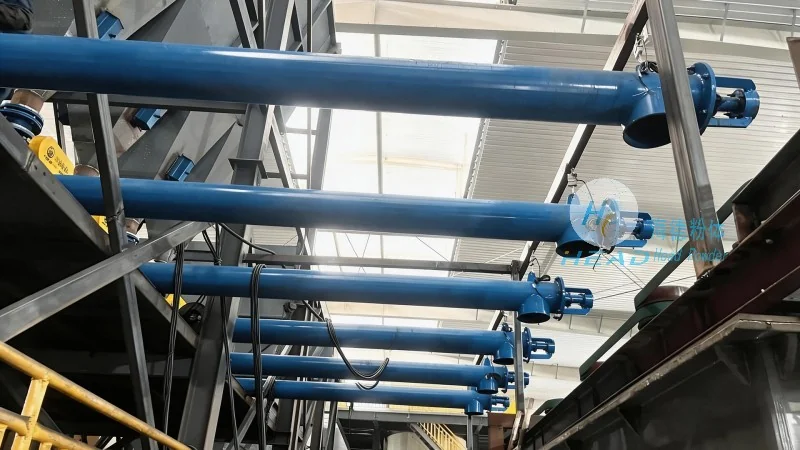
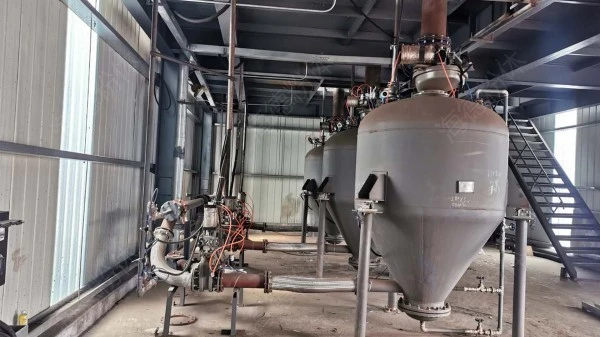
自动吨袋投料气力输送设备主要由吨袋拆包装置、气力输送管道系统、物料分离与输送单元、控制系统以及辅助设备等部分组成。其中,吨袋拆包装置是设备的核心组件之一,它通过机械或气动方式将吨袋内的物料逐层或整体卸出,有助于物料能够顺畅进入输送系统。该装置通常配备有防堵料结构,如螺旋输送器或气缸驱动的刮板,能够有效避免物料在输送过程中因结块或堵塞导致的停机问题。气力输送管道系统采用耐腐蚀、耐磨损的材料制成,如316L不锈钢或特种工程塑料,以适应不同物料的输送需求。管道系统中还集成有物料分离器,通常为旋风分离器或袋式过滤器,用于将输送过程中的粉尘与物料分离,有助于输送的清洁度。此外,设备还配备有压力传感器、流量计、温度传感器等监测设备,实时反馈输送状态,有助于系统正常运行。山东海德粉体工程有限公司在设备设计上注重模块化与可维护性,各部件之间通过标准化接口连接,便于安装、调试和维修,降低了用户的维护成本。例如,拆包装置的易损件(如螺旋叶片、气缸密封件)均采用耐磨、耐腐蚀材料,延长了设备的使用寿命。
工作原理详解:密闭式气力输送的智能实现
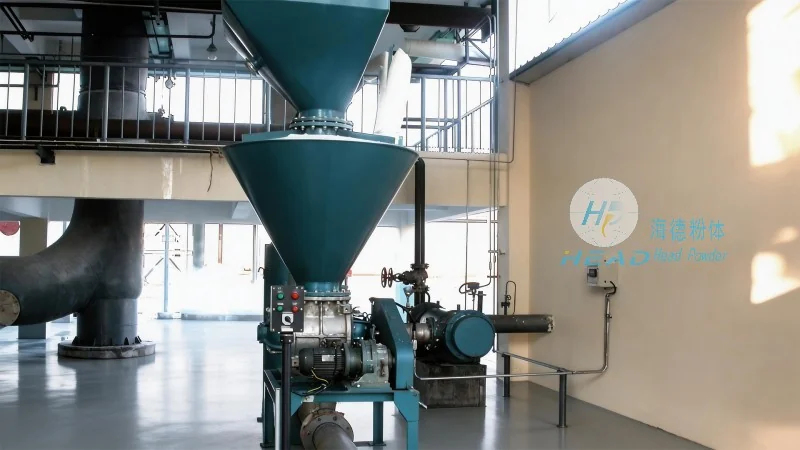
自动吨袋投料气力输送设备的工作原理基于气力输送技术,通过压缩空气作为动力,将物料从吨袋中吸入并输送到指定位置。具体流程如下:首先,吨袋被放置在拆包装置上,设备启动后,通过气动或机械方式打开吨袋,物料在重力作用下或辅助气流的推动下进入输送管道。随后,输送管道内的压缩空气将物料与空气混合形成气固两相流,通过管道输送至物料分离器。在分离器中,物料与空气分离,物料被收集到目标容器或设备中,而空气则通过滤网过滤后排出。整个过程中,设备通过PLC控制系统实现自动化控制,用户只需设置输送参数(如输送量、压力、速度、输送距离等),系统即可自动完成从拆包到输送的全过程。山东海德粉体工程有限公司的设备还具备故障自诊断功能,当系统出现压力异常(如压力过高或过低)、流量不足或堵塞等状况时,会自动报警并提示故障位置(如管道堵塞、分离器积料等),便于快速处理。这种智能化的控制方式不仅提高了设备的运行可靠性,也降低了操作人员的技能要求,适合各类工业场景的应用。例如,在化工行业,设备可输送硫酸、氯化钠等腐蚀性物料,通过不锈钢管道和密封设计,有助于物料不泄漏;在食品行业,设备可输送面粉、奶粉等易受污染的物料,通过无菌设计(如管道消毒、密封系统)有助于物料卫生。
技术优势与应用场景拓展
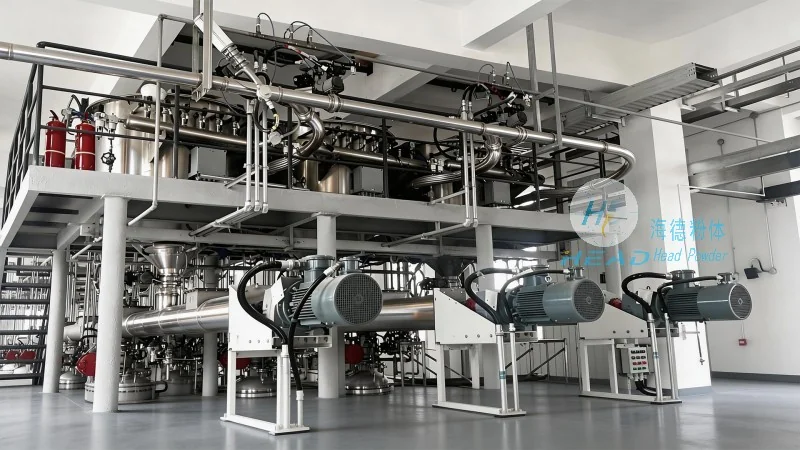
相比传统的人工投料或机械输送方式,自动吨袋投料气力输送设备具有多项应用优势。首先,设备实现了密闭式输送,有效防止了物料粉尘的飞扬,改善了工作环境,符合环保要求。例如,在制药行业,粉尘污染可能导致药品污染,该设备通过密闭输送,有助于了生产环境的洁净度。其次,自动化程度高,减少了人工操作,降低了劳动强度。传统的人工投料需要多名工人配合,而该设备可独立完成从拆包到输送的全过程,减少了人力需求。例如,在大型化工企业,一个设备可替代数十名工人的投料工作,提高了生产效率。此外,设备输送能力可调,能够适应不同生产规模的需求,从每小时几十公斤到数吨的输送量均可实现。山东海德粉体工程有限公司根据不同客户的需求,提供定制化的设备方案,包括不同输送距离(如10米至数百米)、输送量以及特殊物料的处理方案。例如,对于易燃易爆的物料,设备可配备防爆设计(如防爆电机、防爆阀门),有助于提升安全性运行;对于高粘度或易结块的物料,可增加预破碎或搅拌装置,提高输送效率。这些定制化服务有助于了设备能够适应各种复杂的工业环境,为客户带来切实的效益。在实际应用中,该设备已广泛应用于化工原料输送、食品添加剂投料、制药行业粉体处理、建材行业物料输送等领域。客户反馈良好,设备运行稳定,故障率低,维护成本低。例如,某化工企业采用该设备输送硫酸钠,输送效率比传统方式提高30%,粉尘排放量减少80%以上,有所降低了环保成本。