

中央供料系统设备简介与结构原理介绍
在现代工业生产中,粉体物料输送与供料环节的效率与稳定性直接关系到整个生产线的运行质量。针对传统人工或分散式供料方式存在的物料浪费、输送效率低、环境污染等问题,中央供料系统应运而生。该系统通过集中管理、自动化控制,实现了粉体物料的统一存储、较为准确计量与高效输送,成为众多行业提升生产效率的关键设备。今天,我们将从设备简介、结构原理等方面,全面了解中央供料系统设备,并介绍其应用价值。
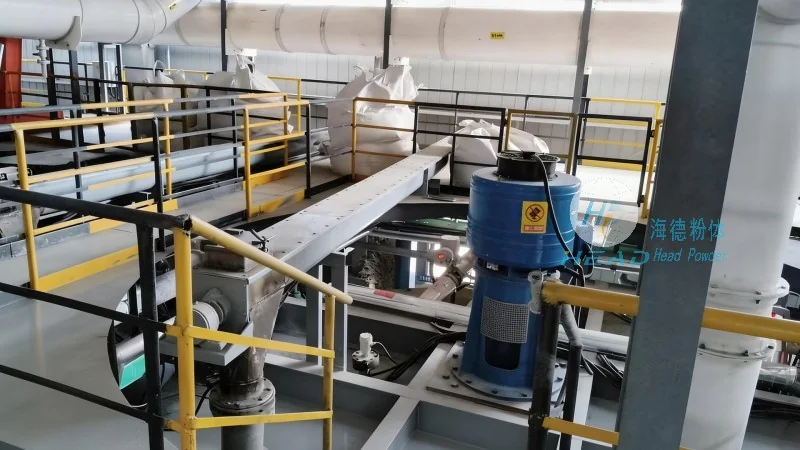
海德粉体:专业研发与制造中央供料系统设备
作为专注于粉体工程领域的技术企业,山东海德粉体工程有限公司(简称“海德粉体”)凭借多年的行业经验与技术创新,致力于为用户提供优良品质的中央供料系统解决方案。公司坐落于山东济南,拥有专业的研发团队、优化的生产设备以及完善的售后服务体系,有助于每一台中央供料设备都能满足客户的个性化需求。海德粉体始终以客户为中心,通过持续优化产品性能,助力客户实现生产过程的智能化、高效化转型。
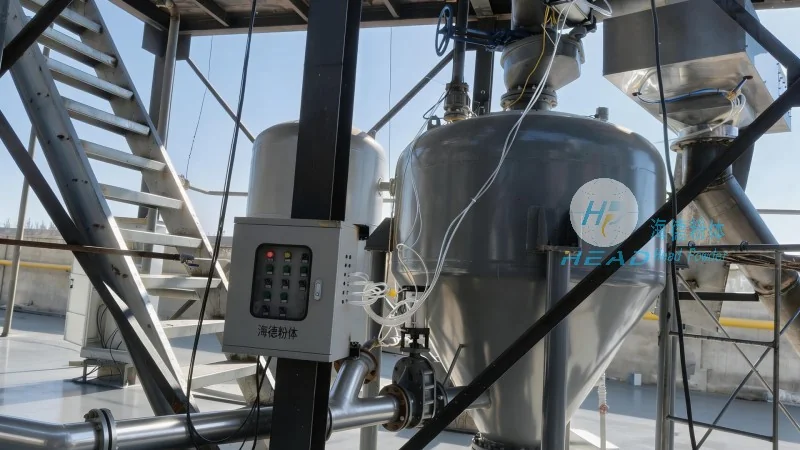
中央供料系统设备的核心结构与工作原理
中央供料系统设备通常由多个关键部件组成,共同协作完成粉体物料的处理与输送。其核心结构包括:物料存储单元、计量与输送单元、控制系统以及辅助设备。具体来说,物料存储单元通常采用大型料仓或料罐,用于集中存储各种粉体物料,如化工原料、食品添加剂、医药粉体等。这些存储设备通常配备密封盖、卸料阀等部件,有助于物料在存储过程中保持干燥、稳定。计量单元则负责较为准确控制物料的流量,常见类型有螺旋给料机、振动给料机或称重式给料机。螺旋给料机通过螺旋叶片的旋转推动物料前进,流量可通过调节转速或螺距进行控制;振动给料机则利用振动电机使料槽振动,物料在重力作用下流动,适用于流动性较好的粉体;称重式给料机则通过传感器实时监测物料重量,实现闭环控制,有助于计量精度达到±0.5%以内。输送单元通过管道、气力输送或机械输送方式,将物料从存储点输送到生产设备或包装设备。气力输送系统利用压缩空气将粉体物料吹送至目的地,适用于长距离、大流量的输送;机械输送则通过皮带、链条等设备实现物料传输。控制系统则是整个系统的“大脑”,通过PLC或上位机软件实现参数设置、运行监控、故障报警等功能,支持系统正常运行。例如,当物料流量超过设定值时,系统会自动调整给料速度;若检测到设备故障,会立即停止运行并发出警报。此外,系统还配备除尘、密封等辅助设备,以减少粉尘污染,有助于生产环境安全。例如,在料仓顶部安装除尘器,通过负压吸尘的方式收集粉尘,避免粉尘飞扬;在输送管道上设置密封阀,防止物料泄漏。
中央供料系统的优势与实际应用价值
相较于传统分散式供料方式,中央供料系统设备具有显著的优势。首先,提高生产效率:集中存储与自动化输送减少了物料处理时间,避免了人工操作的延迟与误差,使生产流程更加顺畅。例如,在化工生产中,传统方式需要多名工人分别操作多个料仓,而中央供料系统可实现一键启动,所有料仓的物料同时输送,大大缩短了生产周期。其次,降低物料损耗:较为准确的计量控制减少了物料浪费,同时通过密封系统降低了物料与空气的接触,避免了结块或变质。例如,在食品加工中,添加剂的较为准确计量不仅有助于了产品质量,还减少了原料成本。再者,改善工作环境:系统配备的除尘设备有效控制了粉尘飞扬,减少了环境污染,支持了操作人员的健康安全。例如,在制药行业,粉尘污染不仅影响产品质量,还可能对员工健康造成危害,中央供料系统的密封与除尘功能改善了这一问题。最后,提升生产灵活性:系统可根据生产需求调整物料输送量与速度,适应不同生产批次的要求,增强了生产的灵活性。例如,在多品种小批量生产中,系统可以快速切换不同物料的输送参数,满足不同产品的生产需求。在实际应用中,中央供料系统广泛应用于化工、食品、医药、建材等多个行业,例如化工企业的原料输送、食品加工厂的添加剂供应、制药企业的药品分装等,均能通过该系统实现高效、稳定的物料管理。例如,某化工企业采用海德粉体的中央供料系统后,生产效率提升了30%,物料损耗减少了15%,同时改善了工作环境,获得了客户的高度评价。
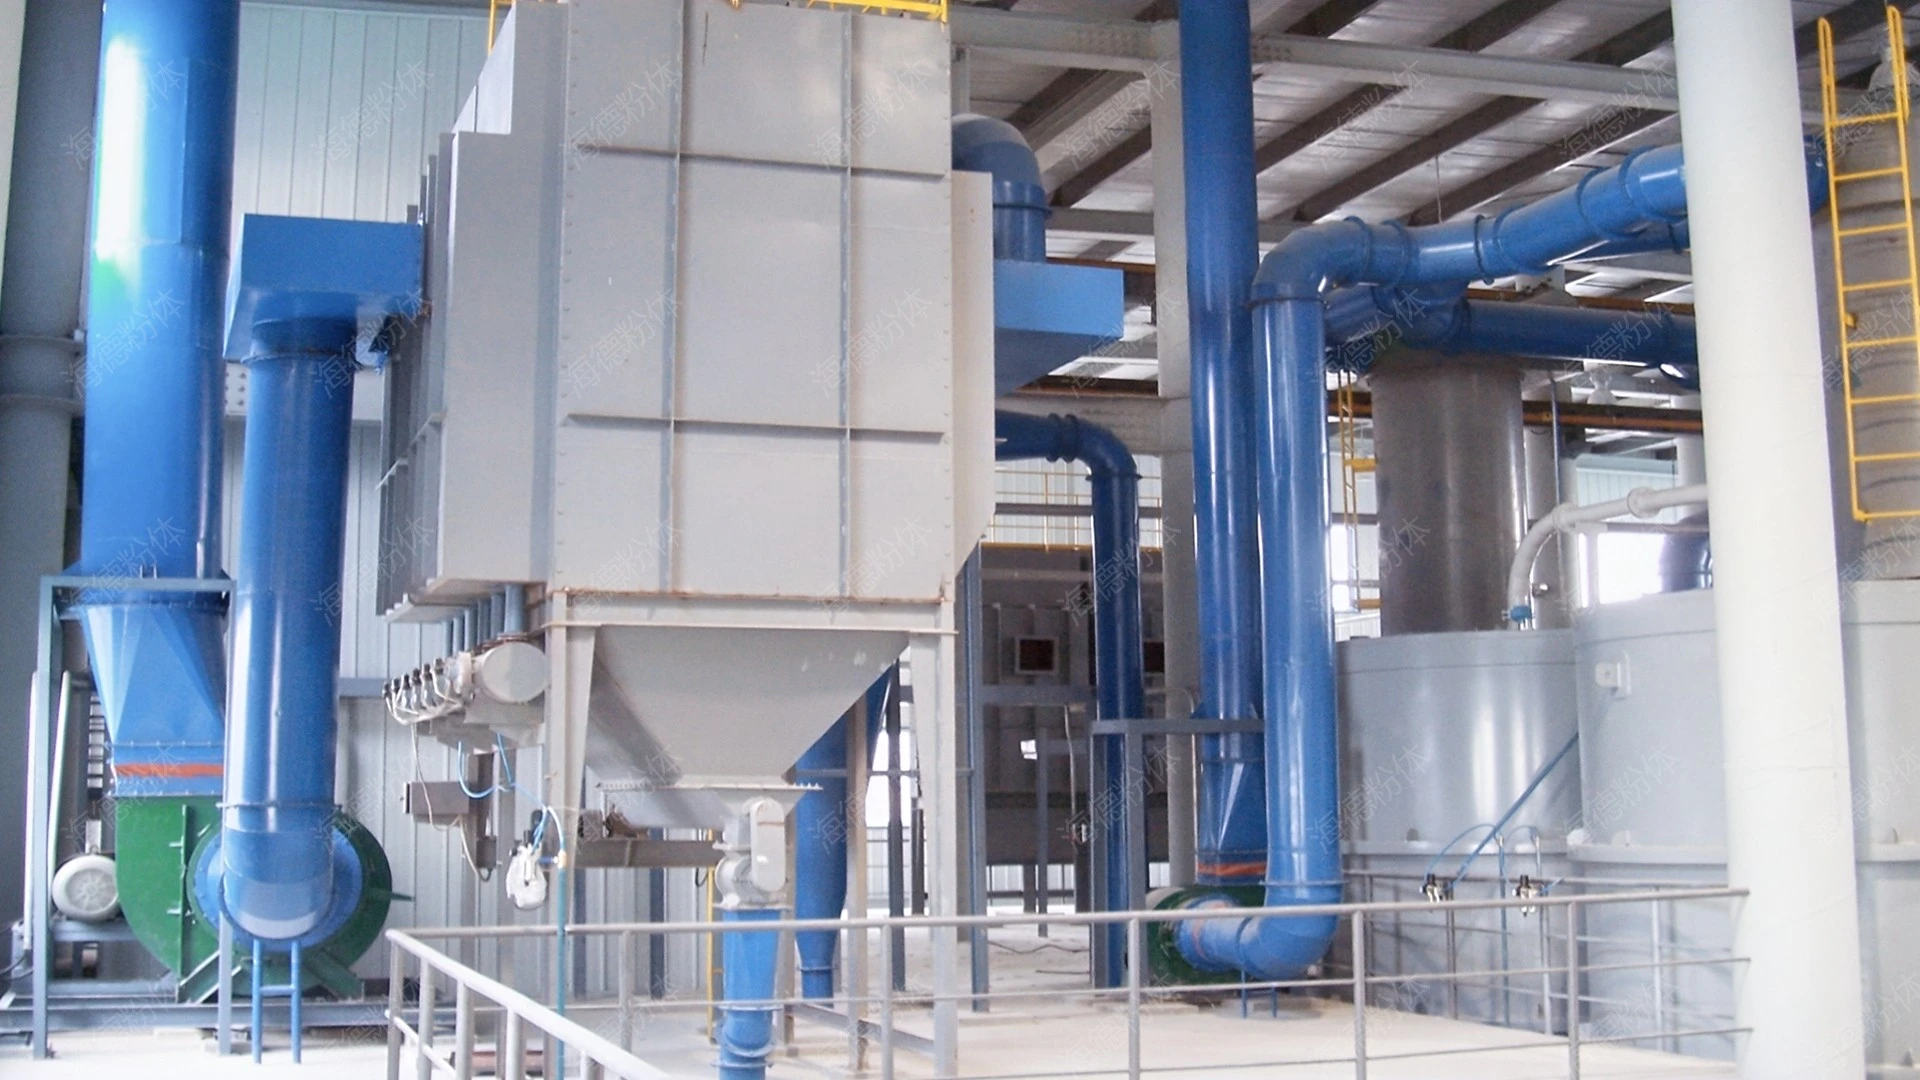
咨询与合作:联系海德粉体,获取专业解决方案
如果您在粉体物料输送与供料方面遇到挑战,或需要定制化的中央供料系统解决方案,欢迎随时联系山东海德粉体工程有限公司。公司地址位于山东济南,联系人张经理,电话为15662777102。我们将根据您的具体需求,提供专业的技术支持、设备选型建议以及完善的售后服务,助力您的企业实现生产效率的提升与成本的降低。海德粉体期待与您携手,共同推动粉体工程技术的进步,为工业生产注入新的活力。