

负压吸送式物料气力输送设备的运行过程和工作原理
负压吸送式物料气力输送设备是现代工业中实现粉体、颗粒状物料远距离、连续输送的关键设备,其通过负压环境下的气固两相流输送技术,改善了传统输送方式中粉尘污染、效率低下等问题。本文将详细解析该设备的工作原理、运行流程,并介绍其主要特点与应用场景,帮助用户全面了解负压吸送式气力输送设备的技术特点与应用价值。
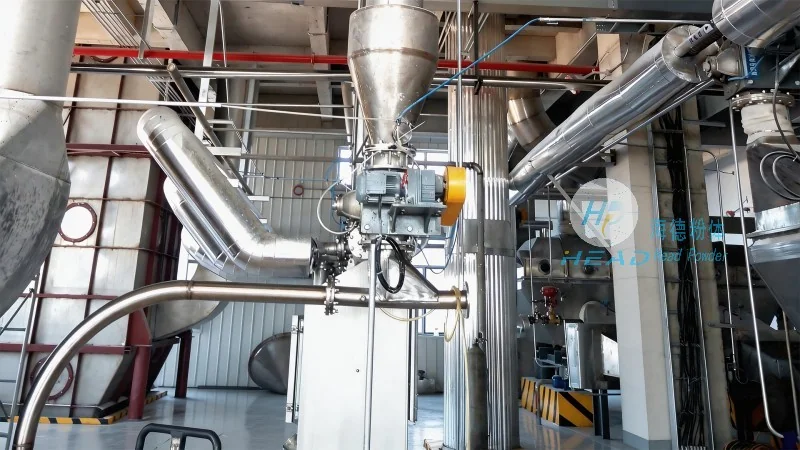
一、负压吸送式气力输送设备的工作原理解析
负压吸送式气力输送设备的核心工作原理是利用风机在输送管道内形成负压,通过大气压差将物料从料斗或储仓吸入,与空气混合后形成气固两相流,在管道内高速输送至目的地。具体来说,设备主要由风机、输送管道、料斗、分离器、除尘器等关键部件组成。当风机启动后,输送管道内迅速建立负压环境,料斗内的物料在负压作用下被吸入管道,与空气混合后,随气流进入分离器。分离器通过旋风或重力沉降的方式,将物料与空气分离,物料落入接收设备(如料仓、储罐),空气则通过除尘器处理后排入大气。整个过程实现了物料的封闭式输送,避免了粉尘外泄,同时有助于了输送的连续性和稳定性。
二、设备运行流程详解
负压吸送式气力输送设备的运行流程分为启动准备、正常输送、停止操作三个主要阶段,每个阶段都有明确的操作步骤和注意事项,有助于设备安全、较高效率运行。
1. 启动准备阶段:在设备启动前,操作人员需检查各部件连接是否结构稳定,风机、电机是否处于正常状态,料斗内物料是否充足。同时,检查输送管道是否有堵塞、漏气现象,有助于系统处于可运行状态。这一阶段是支持设备安全使用的重要环节,需严格按照操作规程进行。
2. 正常输送阶段:启动时,首先开启风机,待输送管道内负压稳定(通常需几分钟时间),再启动输送系统。正常输送过程中,需实时监控负压值、气流速度、物料流量等关键参数,通过自动化控制系统调整风机转速或物料供应量,有助于输送稳定。例如,当物料流量过大导致管道内压力波动时,系统会自动调整风机参数,维持负压稳定,避免物料在管道内堆积或输送中断。整个输送过程中,设备可连续运行,无需人工频繁干预,大大提高了生产效率。
3. 停止操作阶段:若需停止输送物料,应首先停止物料供应,待管道内剩余物料输送完毕后,再关闭风机。停止风机前,需有助于管道内无物料残留,避免物料在管道内堆积导致设备损坏。停止操作完成后,应对设备进行清洁和维护,检查各部件是否有磨损或故障,为下次运行做准备。
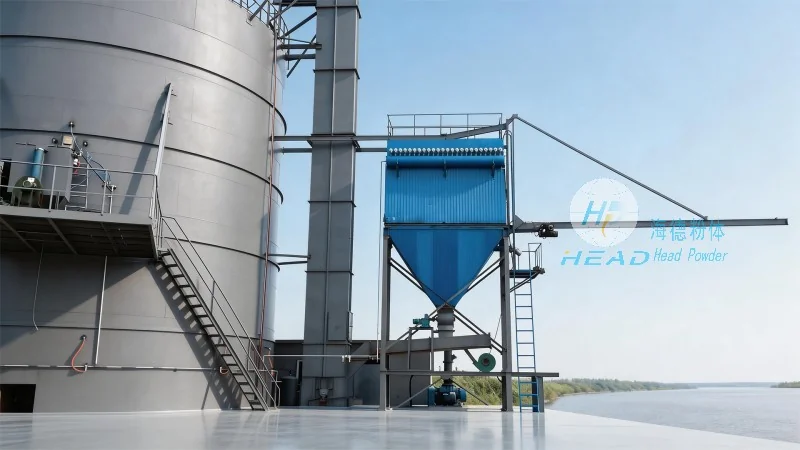
三、负压吸送式气力输送系统的主要特点
负压吸送式气力输送系统相比传统正压输送或机械输送方式,具有显著的技术优势,具体体现在以下几个方面:
1. 环保性:负压输送过程中,物料被充分封闭在管道内,无粉尘外泄,有效避免了环境污染,符合国家绿色生产要求。同时,设备运行过程中产生的噪音较低,对周边环境影响较小。
2. 高效性:设备可输送长距离(可达数公里),且输送速度较快(通常为10-30m/s),能有所提高生产效率。相比皮带输送机,负压吸送式设备无需频繁更换输送带,减少了维护时间和成本;相比斗式提升机,其输送距离更远,适用于大型工厂或跨区域物料运输。
3. 适应性广:负压吸送式设备可处理多种粉状、颗粒状物料,如水泥、面粉、化工原料、食品添加剂、矿石粉等。对于不同物料的密度、粒径、湿度等特性,可通过调整风机参数、管道直径或分离器结构来实现优化输送,适应性强。
4. 节能省力:相比传统输送方式,负压吸送式设备能耗较低。例如,输送相同量的物料,负压吸送式设备的能耗约为正压输送设备的1/3,且无需人工搬运,降低了人力成本。同时,设备维护周期较长,减少了维修次数和费用。
5. 安全性高:封闭式输送避免了物料与外界接触,减少了粉尘爆炸风险(对于易燃易爆物料,可通过增加防爆措施进一步支持安全)。同时,操作人员无需直接接触物料,避免了粉尘对人体的危害,提高了工作安全性。
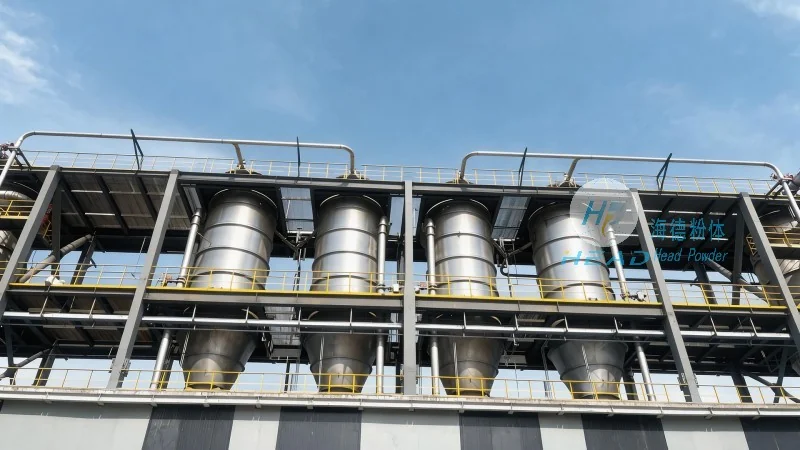
四、典型应用场景与实际效果
负压吸送式气力输送设备在多个行业得到了广泛应用,以下为典型应用场景及实际效果:
1. 化工行业:在化工生产中,常用于输送粉状原料,如碳酸钙、氧化铁、硫酸铵等。例如,某化工企业采用负压吸送式设备输送碳酸钙,实现了从原料仓库到反应釜的长距离、连续输送,输送距离达2公里,输送效率提高了40%,同时避免了粉尘污染,符合环保要求。
2. 食品行业:在食品加工中,用于输送干燥的面粉、奶粉、葡萄糖等。例如,某面粉厂采用负压吸送式设备输送面粉,有助于了物料卫生,避免了交叉污染。设备运行稳定,输送速度可达15m/s,每小时可输送10吨面粉,满足了大规模生产需求。
3. 建材行业:在建材生产中,用于输送水泥、石膏、石灰等粉状材料。例如,某水泥厂采用负压吸送式设备将水泥从生产车间输送至仓库,输送距离达3公里,输送效率提高了50%,降低了人工搬运成本。同时,设备运行过程中无粉尘外泄,改善了车间环境。
4. 制药行业:在制药生产中,用于输送药品原料,如淀粉、糖粉、维生素等。例如,某制药企业采用负压吸送式设备输送药品原料,有助于了物料纯度和卫生标准。设备采用封闭式输送,避免了物料与外界接触,减少了污染风险,符合药品生产GMP要求。