

硫酸镍粉体气力输送线的运行过程和工作原理
硫酸镍作为一种关键的化工原料,在电池制造、电镀及新能源领域应用广泛。其粉体形态的输送过程对生产效率、设备寿命及环境安全具有直接影响。传统机械输送方式(如皮带或螺旋输送机)在处理硫酸镍时易出现粉尘飞扬、物料结块、设备磨损等问题,难以满足现代工业对高效、环保输送的需求。为此,气力输送技术成为硫酸镍粉体输送的理想解决方案。本文将系统介绍硫酸镍粉体气力输送线的核心工作原理、运行流程及实际应用价值,帮助用户全面理解该技术的优势与实施要点。
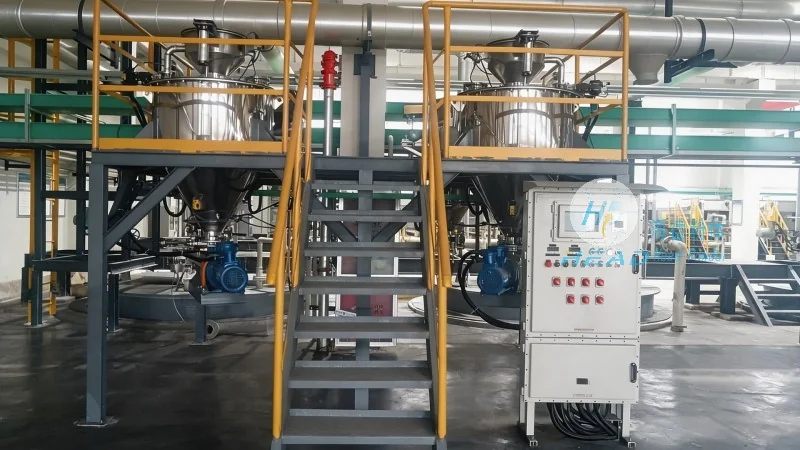
硫酸镍粉体特性与输送挑战
硫酸镍(化学式:NiSO₄·6H₂O)是一种易吸湿的白色结晶体,在潮湿环境下会迅速潮解并结块,导致物料流动性下降。同时,其具有通常的化学腐蚀性,对输送设备中的金属部件构成侵蚀风险。这些特性使得传统输送设备难以持续运行。例如,机械输送过程中产生的粉尘不仅污染环境,还可能危害操作人员健康;物料结块则易引发管道堵塞,降低输送效率甚至导致设备故障。因此,采用密封性好、无机械接触的气力输送系统,成为解决硫酸镍粉体输送难题的关键途径。
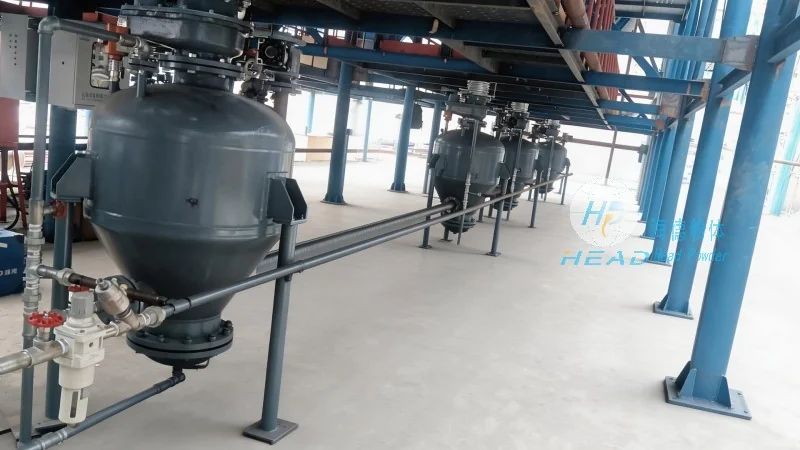
气力输送系统概述
气力输送是一种利用气体(通常为压缩空气)作为介质,将粉体物料从起点输送到终点的技术。根据系统压力分类,可分为正压气力输送(输送管内压力高于环境大气压)和负压气力输送(输送管内压力低于环境大气压)。对于硫酸镍这种易结块的粉体,正压气力输送系统更为常见,因其能提供足够压力克服物料阻力,有助于输送顺畅。典型的气力输送系统由以下核心部件组成:供料装置(如星形给料机或螺旋供料机,用于控制物料流量)、输料管(通常为不锈钢或塑料材质,耐腐蚀且密封性好)、分离器(如旋风分离器,用于分离物料与气体)、收料装置(如料仓或储罐,用于收集输送物料)及控制设备(如风机、PLC控制系统,用于调节气流参数)。其中,分离器是关键部件,其效率直接影响物料回收率;控制设备则通过传感器实时监测压力、流量等参数,实现系统自动化运行。
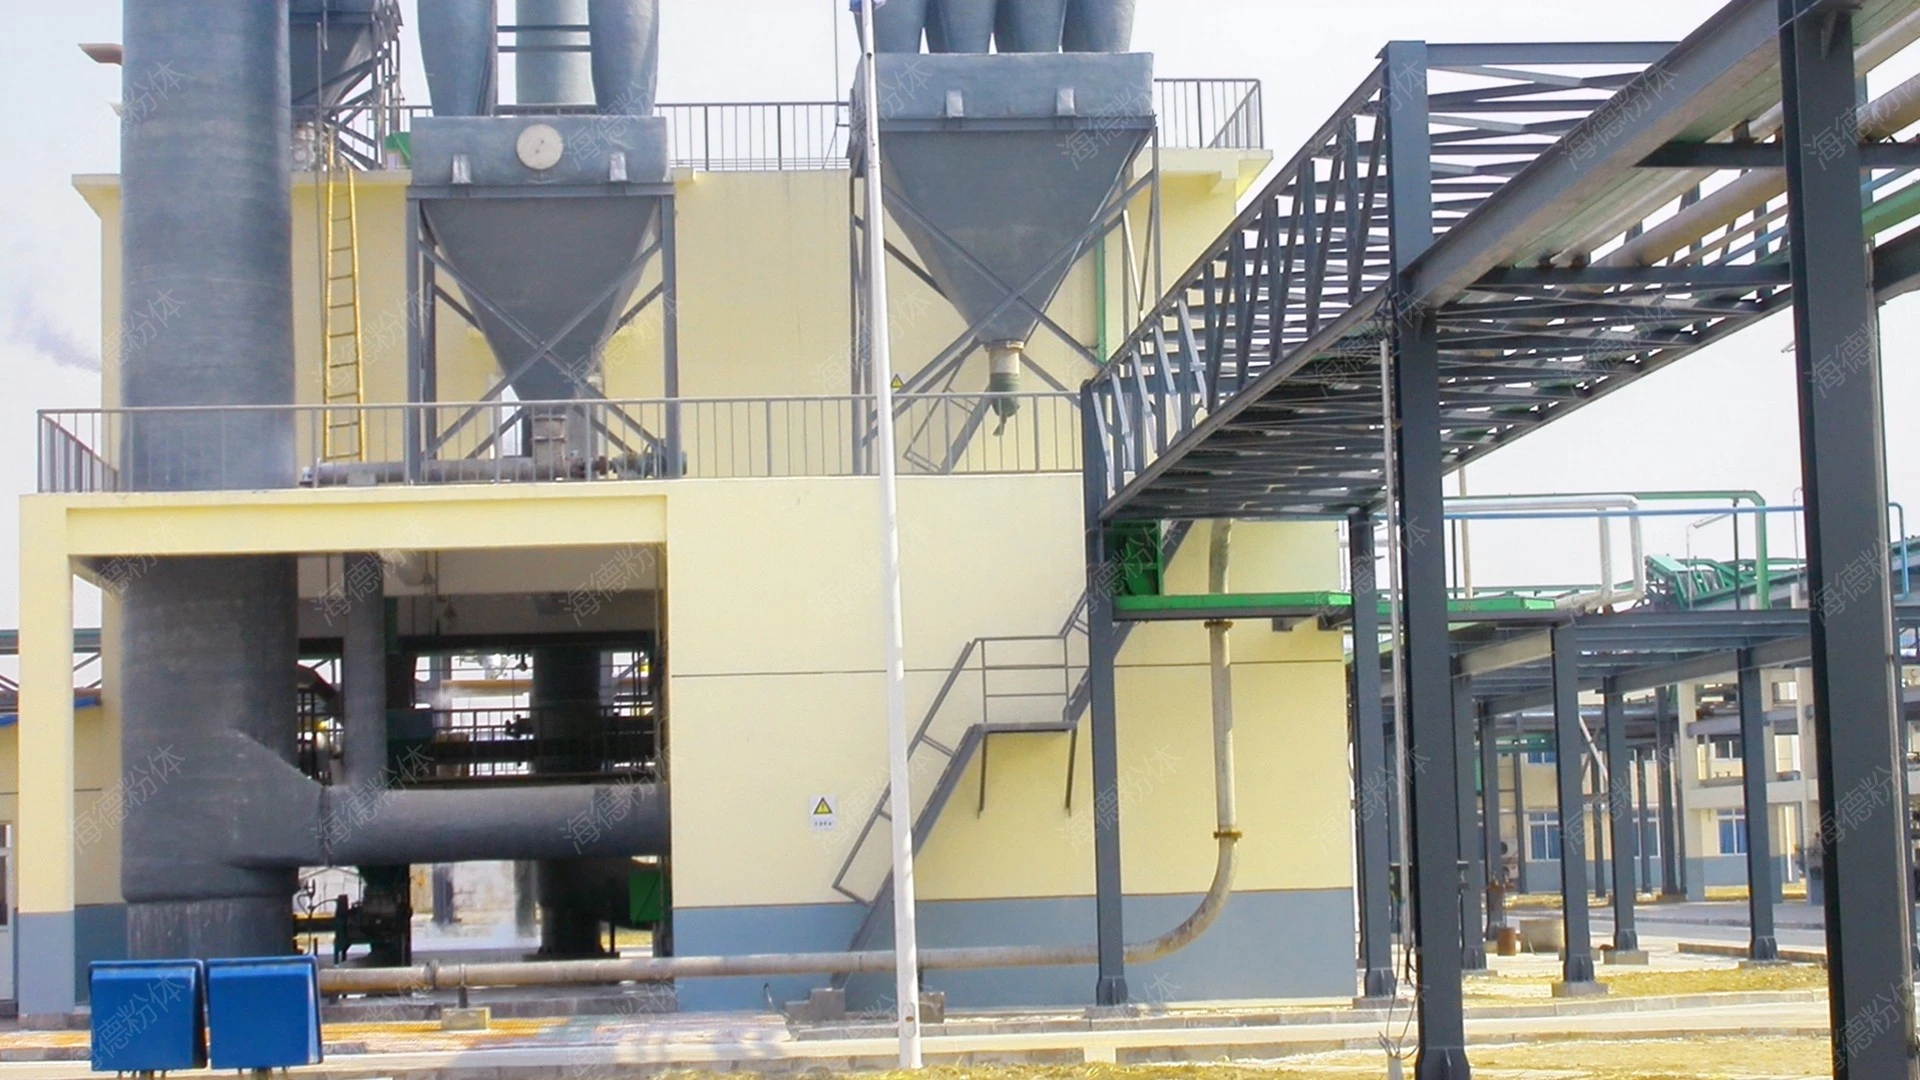
硫酸镍粉体气力输送系统的工作原理
硫酸镍粉体气力输送系统的工作原理基于流体力学与颗粒动力学。当系统启动后,风机将压缩空气送入输料管,形成高速气流。供料装置将硫酸镍粉体物料送入输料管,物料在气流作用下被夹带并输送到分离器。在分离器内,物料因重力作用与气体分离,落入收料装置;而气体则通过除尘装置(如袋式除尘器)净化后排出。整个过程中,气流速度与压力的合理控制至关重要。过高的气流速度会导致物料颗粒破碎,增加系统能耗;过低的气流速度则可能引发物料堵塞。系统通常配备流量计与压力表,实时监测气流参数,并根据实际需求调整风机转速或供料量。对于硫酸镍这种易结块的物料,系统还可能集成振动器或破碎装置,在输送前对物料进行预处理,有助于物料保持良好流动性。此外,系统密封性能设计需严格,以防止粉尘泄漏,支持操作环境安全。
气力输送线的运行过程详解
硫酸镍粉体气力输送线的运行流程包括启动前准备、启动过程、正常输送、停机步骤及故障处理等环节,需遵循标准化操作规程以有助于系统安全较高效率运行。首先,启动前检查:操作人员需全面检查系统各部件(如风机、输料管、分离器、收料装置)是否完好,重点检查密封件有无泄漏、管道内有无积料。同时,清理输料管及分离器内的残留物料,有助于管道畅通。其次,启动过程:先启动风机,调整风机转速至设定水平(通常为0.5-1.0MPa压力),使输料管内形成稳定气流;待风机运行稳定后,启动供料装置,将硫酸镍粉体均匀送入输料管。正常输送时,操作人员需密切监控压力表读数(应在设定范围内)及流量计显示的流量,有助于物料输送顺畅。若出现压力下降或流量减少,可能表示物料堵塞或管道泄漏,需及时停机检查并处理。停机步骤:先停止供料装置,待输料管内物料输送完毕后,再停止风机,最后关闭气源阀门。故障处理:若系统出现堵塞,可使用振动器或高压气流冲洗输料管;若出现泄漏,需及时更换密封件。整个运行过程需严格遵守安全规范,避免人员直接接触高压气流或未处理的物料。