山东海德粉体深耕气力输送行业十余年,提供气力输送系统、设备、风机全链条服务,承接全国粉体工程总包项目,咨询热线:156 6277 7102!


自动拆包粉体输送系统是现代工业中用于高效、安全处理粉体物料的关键设备,其核心功能是将包装好的粉体原料自动拆包并输送至生产流程的指定位置。工作原理通常包括几个关键步骤:首先,通过袋式拆包机或螺旋拆包设备将包装袋中的粉体物料卸出;随后,利用气力输送技术(如正压或负压输送)将物料输送至储罐或反应釜。整个过程实现了从拆包到输送的自动化,有效避免了人工操作的繁琐与粉尘污染。具体来说,系统启动后,包装袋被放置在拆包机上,设备通过机械或气动方式打开包装,将粉体卸入输送管道。同时,输送风机产生气流,将粉体颗粒与空气混合形成气固两相流,通过管道输送到目标位置。这种气力输送方式不仅高效,还能保持粉体物料的干燥和清洁,适用于对环境要求较高的行业。例如,正压输送系统通过压缩空气将物料从起点推向终点,适用于短距离(通常不超过100米)的输送,尤其适合输送干燥、非易燃的粉体,如水泥、面粉等。而负压输送系统则通过真空吸力将物料从起点吸入管道,适用于长距离(可达数百米)的输送,或需要跨越障碍的场合,如从仓库底层输送至生产车间上层。两种方式各有优势,可根据实际需求选择,有助于输送过程的稳定性和效率。
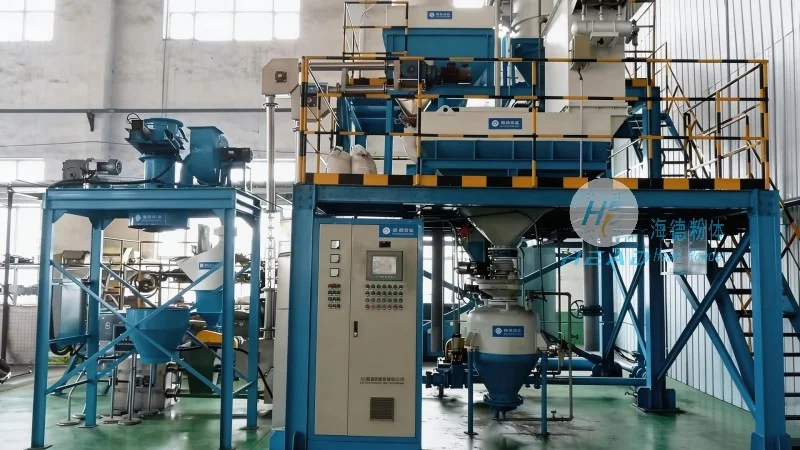
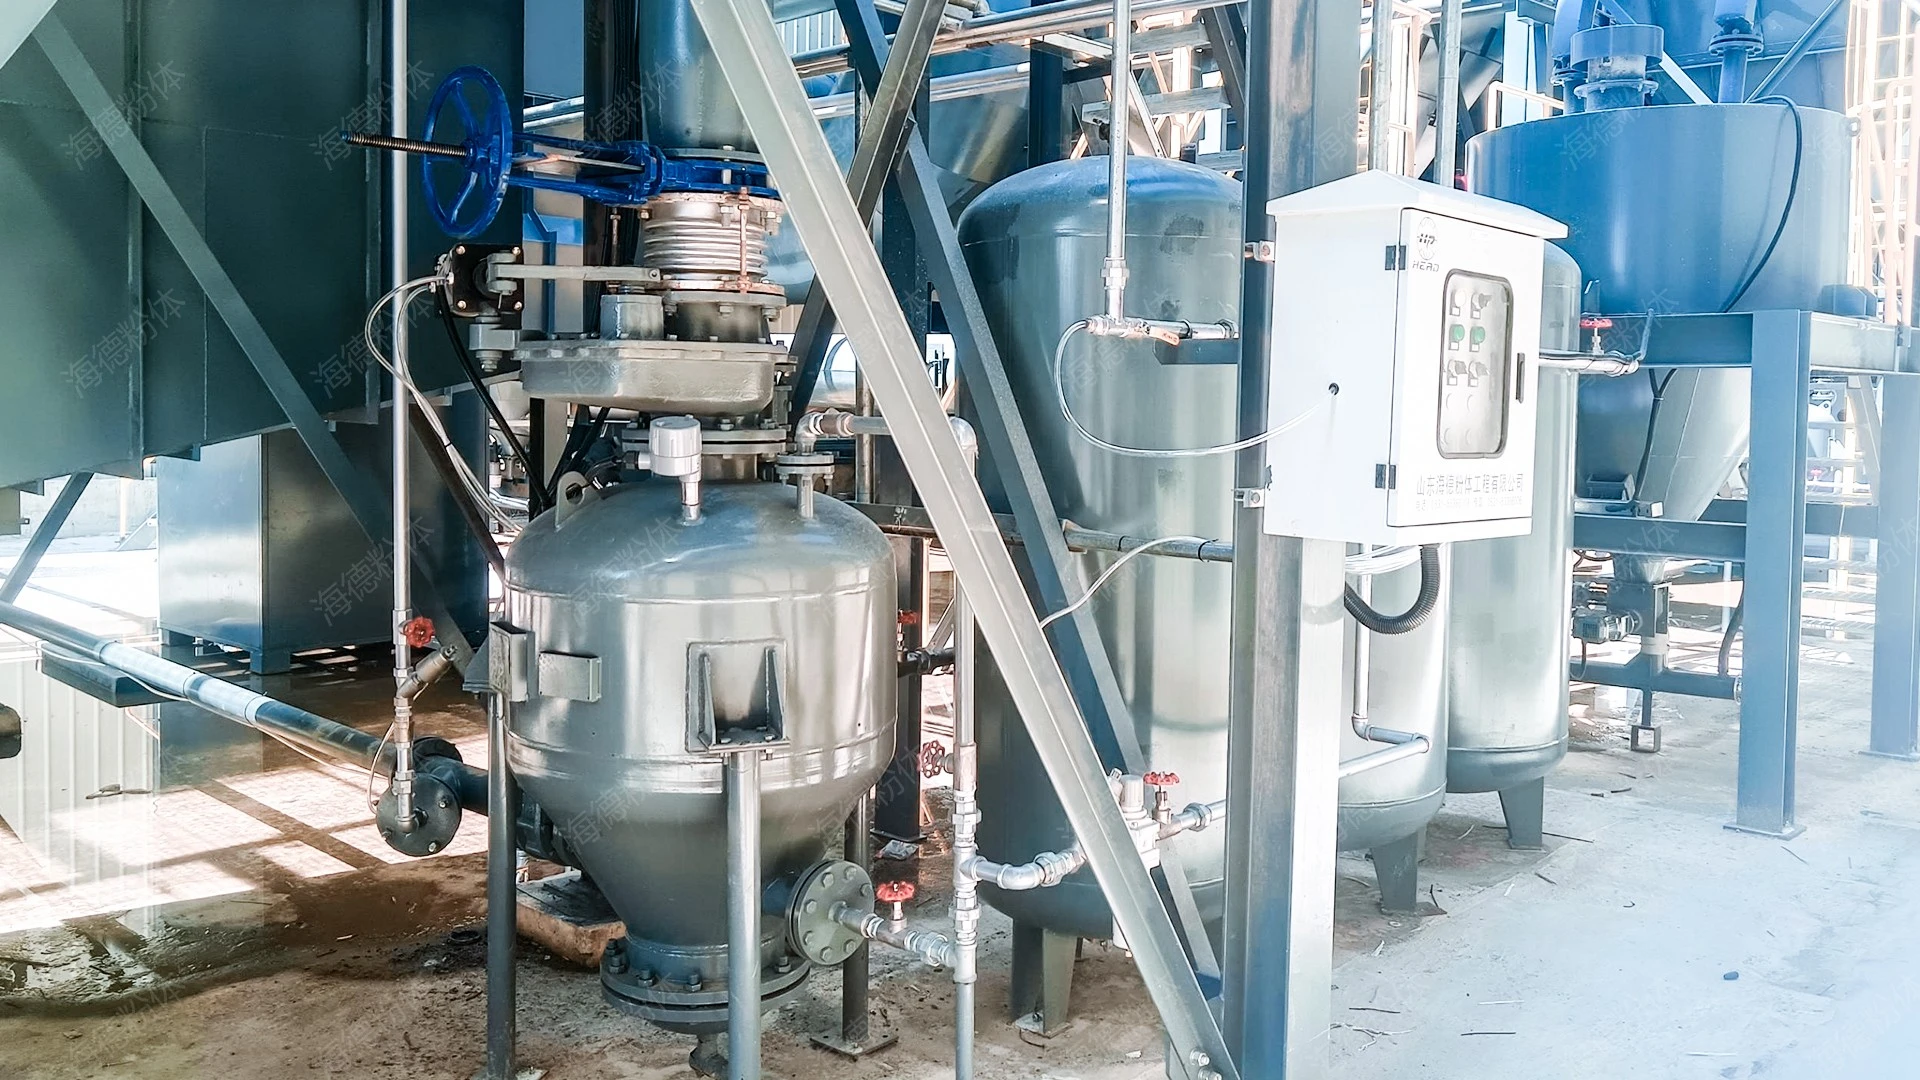

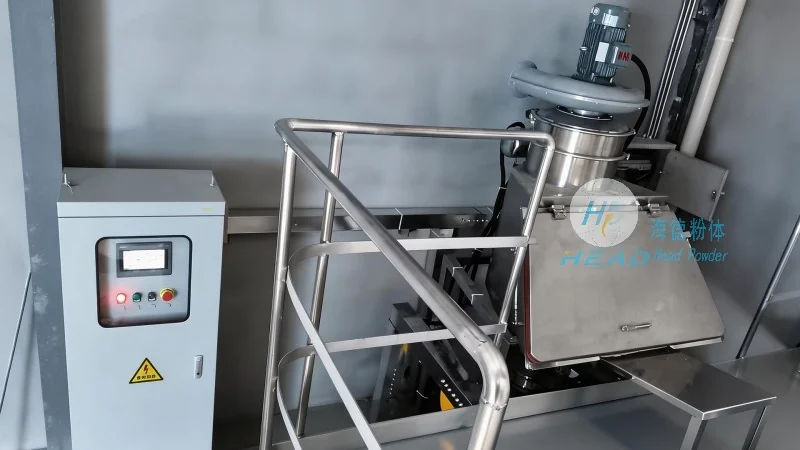
自动拆包粉体输送系统设备具有多项显著特点,使其在粉体处理领域具有不可替代的优势。首先,自动化程度高,实现了从拆包到输送的全流程无人化操作,减少了人工干预,提高了生产效率。例如,在化工或食品加工行业,工人无需直接接触包装袋或粉体,降低了职业健康风险。其次,系统采用封闭式输送,有效控制了粉尘飞扬,改善了工作环境,符合环保法规要求。对于易产生粉尘的物料,如水泥、面粉或化学品,封闭输送不仅保护了操作人员,还避免了物料浪费和环境污染。此外,设备具有高度的灵活性,能够适应不同类型粉体物料的输送需求,无论是细粉、粗粉还是颗粒状物料,都能通过调整输送参数实现稳定输送。系统还具备节能特性,通过优化气流速度和压力,减少了能源消耗,降低了运行成本。例如,通过变频控制风机转速,根据实际输送量调整气流,比传统定速风机节能约20%以上。最后,设备维护简便,关键部件如风机、管道和拆包机均采用耐用材料,减少了维修频率,延长了设备使用寿命。例如,输送管道采用不锈钢或防腐塑料材质,耐腐蚀性强,拆包机采用耐磨材料,减少磨损。这些特点共同构成了自动拆包粉体输送系统的主要优势,使其成为现代工业中不可或缺的设备。
在实际生产中,自动拆包粉体输送系统设备为各类企业带来了显著的优势。以化工行业为例,许多化工原料如碳酸钙、硫酸钠等需要从包装袋中输送至反应釜,传统的人工拆包和人工输送方式不仅效率低下,还容易造成粉尘污染和物料损失。采用自动拆包气力输送系统后,企业实现了生产线的自动化,生产效率提高了30%以上,同时降低了人工成本。例如,某化工企业原需10名工人进行人工拆包和输送,安装系统后只需2名工人监控,生产效率提升了200%,人工成本降低了80%。在食品加工行业,如面粉厂或奶粉生产厂,自动拆包输送系统有助于了食品的卫生安全,避免了交叉污染,符合食品生产标准。例如,某奶粉厂使用自动拆包系统后,产品合格率从95%提高到99.5%,客户满意度有所提升。对于制药行业,粉体物料的输送需要严格的无菌环境,自动拆包气力输送系统通过封闭式设计和卫生级部件,有助于了物料在输送过程中的洁净度,满足药品生产GMP要求。企业通过引入此类设备,不仅提升了生产效率,还改善了工作环境,增强了市场竞争力。例如,某制药企业安装系统后,获得了药品生产许可证的环保审核通过,顺利投产。这些实际案例充分证明了自动拆包粉体输送系统设备在提升生产效率、降低成本、改善环境方面的显著效果。此外,系统的高效输送能力缩短了生产周期,提高了产品产量,帮助企业抓住市场机遇,提升竞争力。
服务热线
微信咨询
回到顶部


