

细砂粉体输送是什么?
在工业生产领域,细砂作为一种重要的粉体物料,其输送过程往往面临诸多挑战。传统的细砂输送方式,如皮带输送、斗式提升机等,在输送过程中容易产生粉尘飞扬、物料泄漏等问题,不仅影响生产效率,还可能对环境造成污染。而细砂粉体输送技术,特别是气力输送系统,为解决这些问题提供了有效的解决方案。它通过压缩空气或惰性气体作为动力,将细砂等粉体物料从起点输送到终点,实现了无接触、连续的输送过程,有所改善了生产效率与安全性。
细砂气力输送系统的核心组成与工作原理
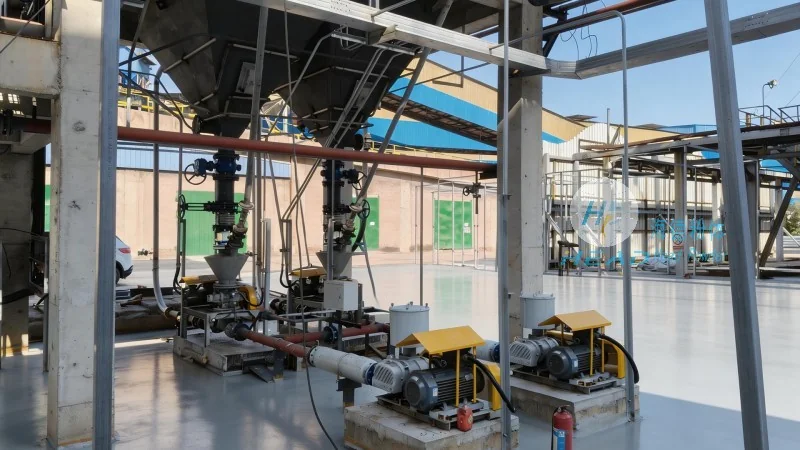
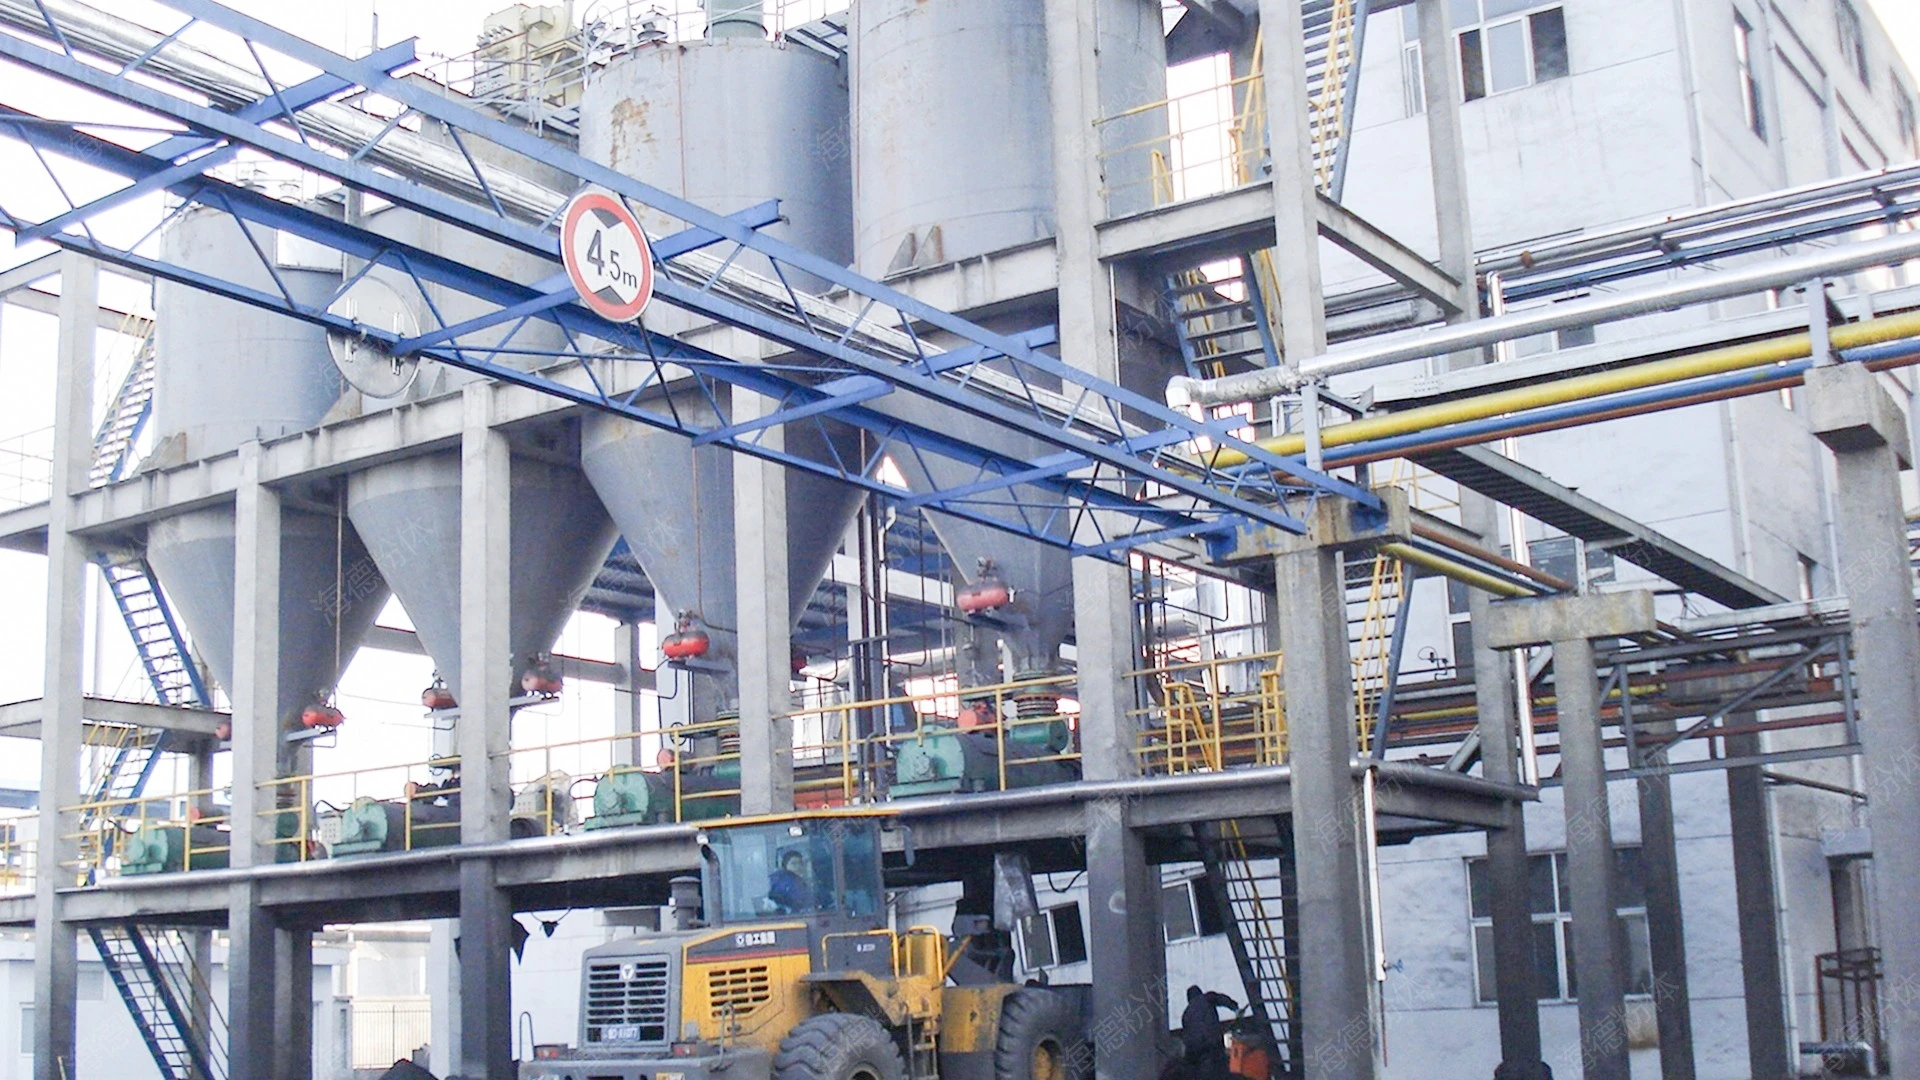
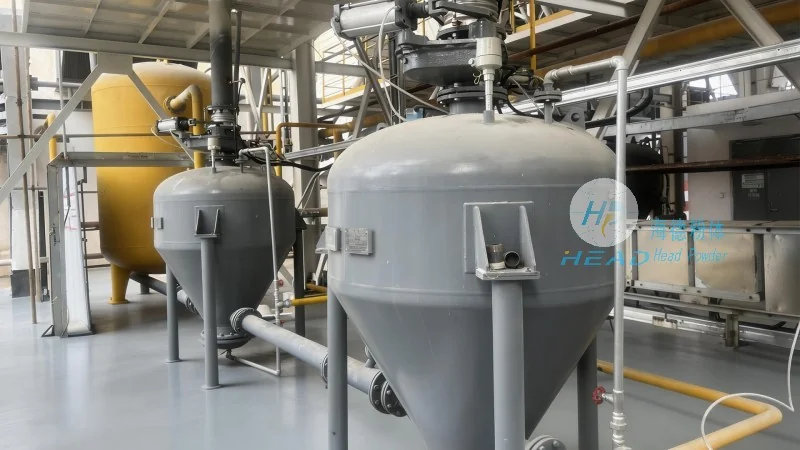
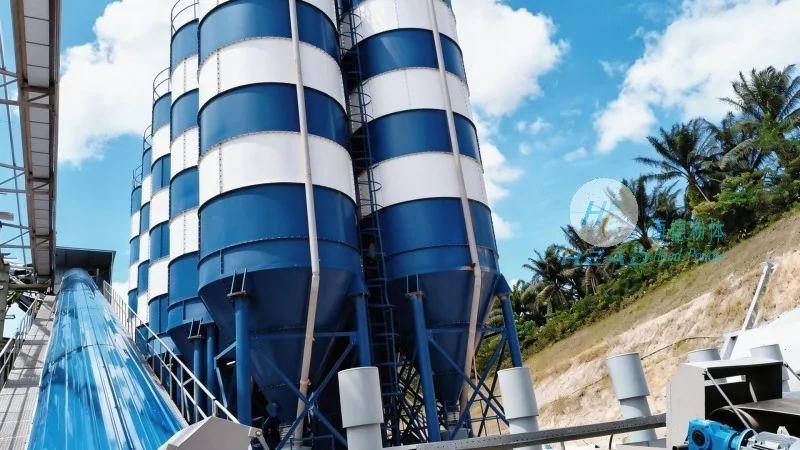
细砂气力输送系统通常由多个关键部件组成,各部件协同工作,有助于输送过程的稳定与高效。首先,供料装置是系统的起点,负责将细砂从料斗或储仓中均匀地送入输料管。常见的供料设备包括星形给料机、螺旋输送机等,能够根据生产需求调节物料流量,避免堵塞或输送不均。其次,输料管是系统的主体,通常采用金属或塑料材质,内壁光滑,以减少物料与管壁的摩擦。输料管的设计需要考虑细砂的粒径(通常为0.1-2mm)、密度(约2.6g/cm³)及输送距离,选择合适的管径与材质,有助于输送阻力最小。再者,分离器是系统的关键设备,位于输送终点,负责将输送介质(如空气)与细砂分离。分离器通过重力沉降、旋风分离或袋式除尘等原理,将细砂收集并送回储仓,而空气则通过排风系统排出。此外,除尘设备与压缩空气系统也是不可或缺的部分,前者用于处理分离器排出的含尘空气,后者为系统提供动力。整个系统通过压缩空气将细砂与空气混合形成气固两相流,在输料管内高速流动,最终在分离器处实现分离,完成输送任务。
细砂气力输送设备的技术优势与应用场景
相较于传统输送设备,细砂气力输送设备具有多项应用优势。首先,输送效率高,能够实现连续、无间断的物料输送,大大提升了生产线的整体效率。其次,输送过程无粉尘飞扬,由于物料与空气混合后输送,有效避免了粉尘对环境的污染,符合环保要求。再者,输送距离长,通过合理设计输料管与分离器,可实现数十米甚至上百米的远距离输送,满足不同生产场景的需求。此外,设备结构简单,维护方便,降低了企业的运营成本。细砂气力输送设备广泛应用于建筑行业(如玻璃制造、水泥生产)、化工行业(如颜料、化工原料输送)等多个领域。例如,在玻璃制造中,细砂作为原料需要从储仓输送到熔炉,气力输送系统能够高效、安全地完成这一过程;在化工生产中,细砂作为催化剂或填充剂,通过气力输送设备实现较为准确输送,有助于生产过程的稳定性。