

自动投料粉体气力输送系统解析
在粉体物料处理领域,气力输送技术凭借其高效、环保、灵活的特点,已成为现代工业生产的关键环节。而自动投料粉体气力输送系统作为气力输送技术的升级版,通过集成自动化投料与输送功能,进一步提升了生产效率与物料处理精度。本文将深入解析自动投料粉体气力输送系统的技术原理、核心构成以及实际应用价值,帮助用户全面了解这一优化设备在工业生产中的重要作用。

系统工作原理:自动化投料与气力输送的协同机制
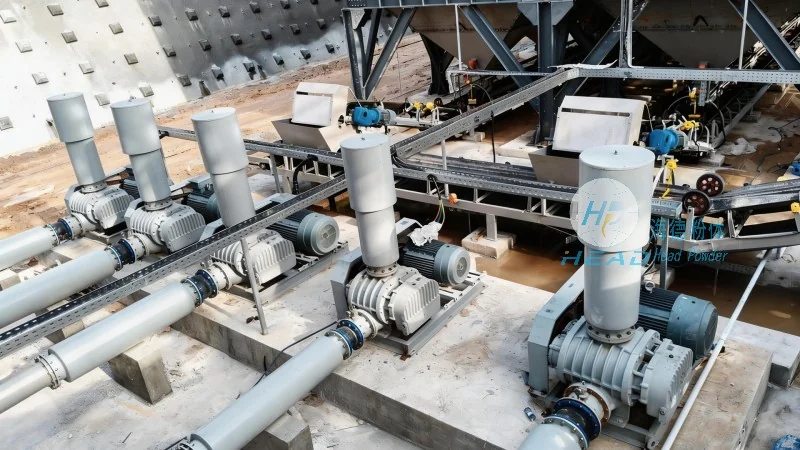
自动投料粉体气力输送系统的工作原理基于气流输送的物理特性,通过压缩空气或惰性气体作为动力,将粉体物料从供料点输送到接收点。系统通常包含供料装置、输送管道、气源设备、控制单元及接收设备等核心组件。其中,自动投料功能通过传感器、PLC控制系统等实现物料的定量、定时投送,有助于输送过程的稳定与连续。例如,当物料达到预设的料位或时间间隔时,系统会自动启动投料程序,将物料送入输送管道,通过气流将物料输送到指定位置。这种自动化控制不仅减少了人工干预,还避免了因人工投料带来的误差与安全隐患,提升了生产过程的可靠性。
系统核心构成:各部件的协同设计与功能实现
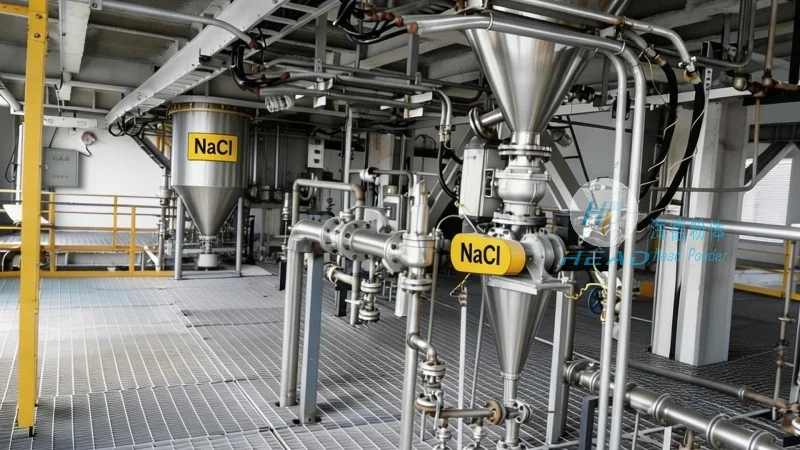
自动投料粉体气力输送系统的核心构成包括多个关键部件,每个部件均发挥着重要作用。首先,供料装置是系统的起点,通常采用螺旋输送机、振动喂料机或料仓等设备,用于收集并初步处理粉体物料,有助于物料均匀、连续地进入输送系统。其次,气源设备为系统提供稳定的压缩空气或惰性气体,通常包括空压机、储气罐及干燥过滤装置,用于净化气体并保持压力稳定。输送管道是物料的传输通道,根据物料特性与输送距离,可选择硬管或软管,并采用合适的连接方式(如快速接头、法兰连接)有助于密封性。控制单元是系统的“大脑”,通过PLC、触摸屏等设备实现自动投料、输送速度调节、压力监测等功能,用户可根据实际需求设置参数,实现系统的智能化控制。最后,接收设备是系统的终点,通常为料仓、储罐或包装设备,用于接收输送的粉体物料,完成物料处理流程。各部件通过电气连接与管道连接协同工作,形成完整的自动投料与气力输送系统。
应用场景:多行业领域的广泛适用性
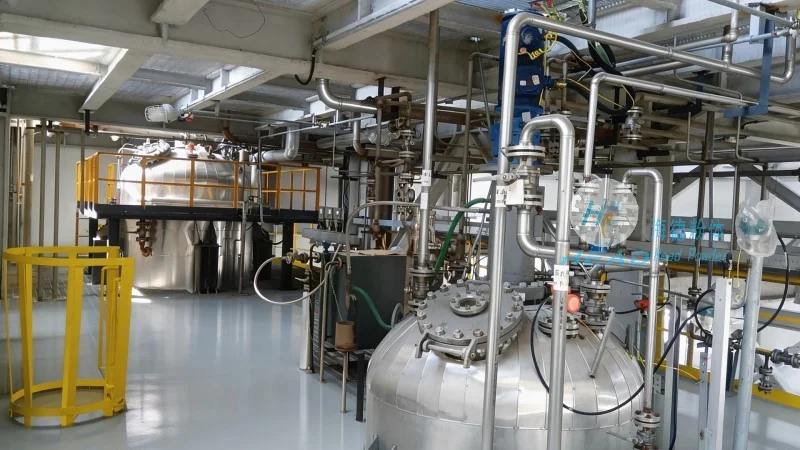
自动投料粉体气力输送系统广泛应用于化工、食品、医药、建材等多个行业。在化工行业,可用于输送碳酸钙、硫酸钠等粉体原料,实现生产线的连续化与自动化;在食品行业,可用于输送面粉、糖粉、奶粉等食品原料,有助于卫生与安全;在医药行业,可用于输送药品原料、辅料等,满足GMP生产标准;在建材行业,可用于输送水泥、粉煤灰等粉体材料,提高施工效率。不同行业对物料的特性(如粒度、湿度、流动性)要求不同,系统可根据需求进行定制化设计,例如在食品行业,系统可采用不锈钢材质,有助于卫生标准;在化工行业,系统可采用防腐材料,应对腐蚀性物料。这种灵活性使得自动投料粉体气力输送系统能够适应不同行业的需求,成为工业生产中的可作为选择。