
全自动粉体气力输送解析
智能化输送解决方案,提升生产效率与环保性能

什么是全自动粉体气力输送?
全自动粉体气力输送系统是一种利用气体作为介质,实现粉体物料长距离、连续输送的自动化设备。它通过压缩空气或真空负压,将粉体物料从供料点输送到卸料点,整个过程无需人工干预,实现了输送过程的智能化与高效化。该系统广泛应用于化工、食品、制药、建材等多个行业,解决了传统机械输送中存在的堵塞、磨损、粉尘飞扬等问题,成为现代工业生产中不可或缺的设备。
工作原理与核心组成
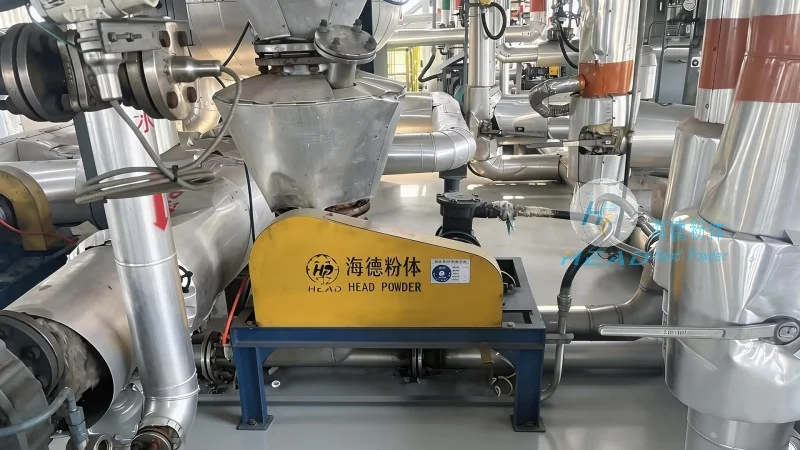
全自动粉体气力输送系统的工作原理基于气固两相流的输送机制。系统主要由供料装置、输送管道、气源设备、分离器、过滤器及控制系统等部分组成。当系统启动时,气源设备提供压缩空气,通过输送管道将粉体物料与气体混合,形成气固混合流。在管道内,物料随气体流动,到达卸料点后,通过分离器将物料与气体分离,物料被收集,气体则通过过滤器排放。整个过程由自动化控制系统实时监测,根据压力、流量等参数自动调整气源压力,有助于输送过程的稳定性和效率。
主要特点分析
相比传统机械输送方式,全自动粉体气力输送系统具有诸多优势。首先,自动化程度高,系统配备智能控制系统,可实现无人值守运行,实时监测并调整输送参数,有助于输送效率稳定。其次,输送效率有所提升,能够实现长距离(可达数百米甚至更远)的连续输送,且输送速度更快,适合大规模生产需求。再者,环保性能优越,由于采用气体作为介质,减少了物料与设备的直接接触,有效降低了粉尘飞扬,符合现代工业的环保要求。此外,系统维护成本低,设备结构简单,故障率低,降低了企业的运营维护成本。同时,输送的灵活性高,可根据生产需求调整输送距离和方向,适应不同的生产布局变化。
典型应用场景
全自动粉体气力输送系统在多个行业均有广泛应用。在化工行业,常用于输送碳酸钙、硫酸铜、氧化铁等粉状原料,有助于生产过程的连续性和稳定性;在食品行业,用于输送面粉、奶粉、糖粉等食品原料,满足卫生标准,避免交叉污染;在制药行业,用于输送活性炭、淀粉、药物原料等,有助于药品纯度和卫生安全;在建材行业,则用于输送水泥、石灰、石膏等粉体物料,提高生产效率。这些应用场景中,系统的高效、环保、自动化特性得到了充分验证,为客户带来了显著的经济效益。
产品优势
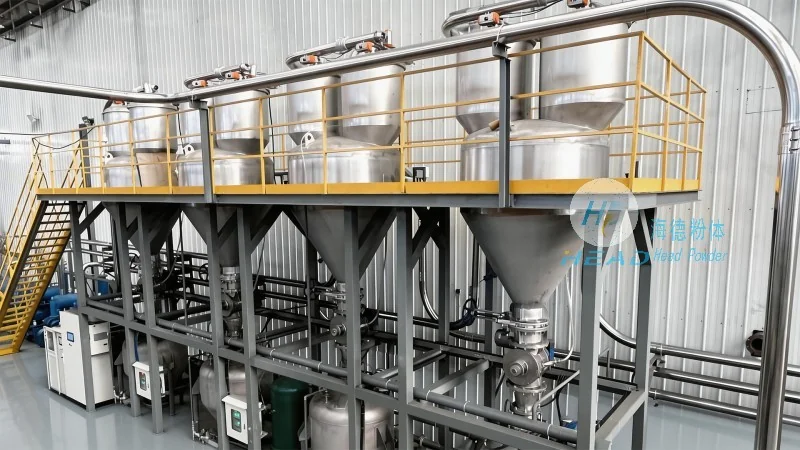
- 自动化控制,无人值守
- 长距离高效输送
- 环保无粉尘污染
- 低维护成本,故障率低
- 灵活调整输送参数
适用行业
文章里的问题,别让它出现在您的产线上
留下物料与工况,我们给出输送方案与改造建议。工作日 2 小时内响应,24 小时内给出选型建议。
