

烧结除尘灰粉体输送机解析
在钢铁、水泥等工业生产过程中,烧结工序会产生大量粉尘,即烧结除尘灰。这类粉体物料具有细颗粒、易团聚、比表面积大等特点,传统输送方式(如皮带输送、螺旋输送)存在粉尘泄漏、输送效率低、维护复杂等问题。为解决这些问题,烧结除尘灰气力输送系统应运而生,成为现代工业粉体输送的关键技术。本文将深入解析烧结除尘灰粉体输送机的核心内容,包括系统优势、技术特点及应用案例,帮助用户全面了解该设备的价值。

烧结除尘灰气力输送系统的主要特点
烧结除尘灰气力输送系统凭借其独特的优势,在工业粉体输送领域占据重要地位。首先,系统采用气力输送原理,通过气流将物料沿管道输送,避免了传统机械输送中的摩擦、碰撞等对物料的损伤,较为适合输送易碎、易磨损的烧结除尘灰。其次,系统密封性能优良,输送过程全程封闭,有效防止粉尘外泄,降低对环境的污染,符合当前环保要求。再者,气力输送系统具有输送距离远、输送量可调的特点,可根据实际生产需求灵活调整输送参数,满足不同工况下的输送要求。此外,系统运行稳定,故障率低,维护简便,降低了企业的运营成本。
系统组成与工作原理
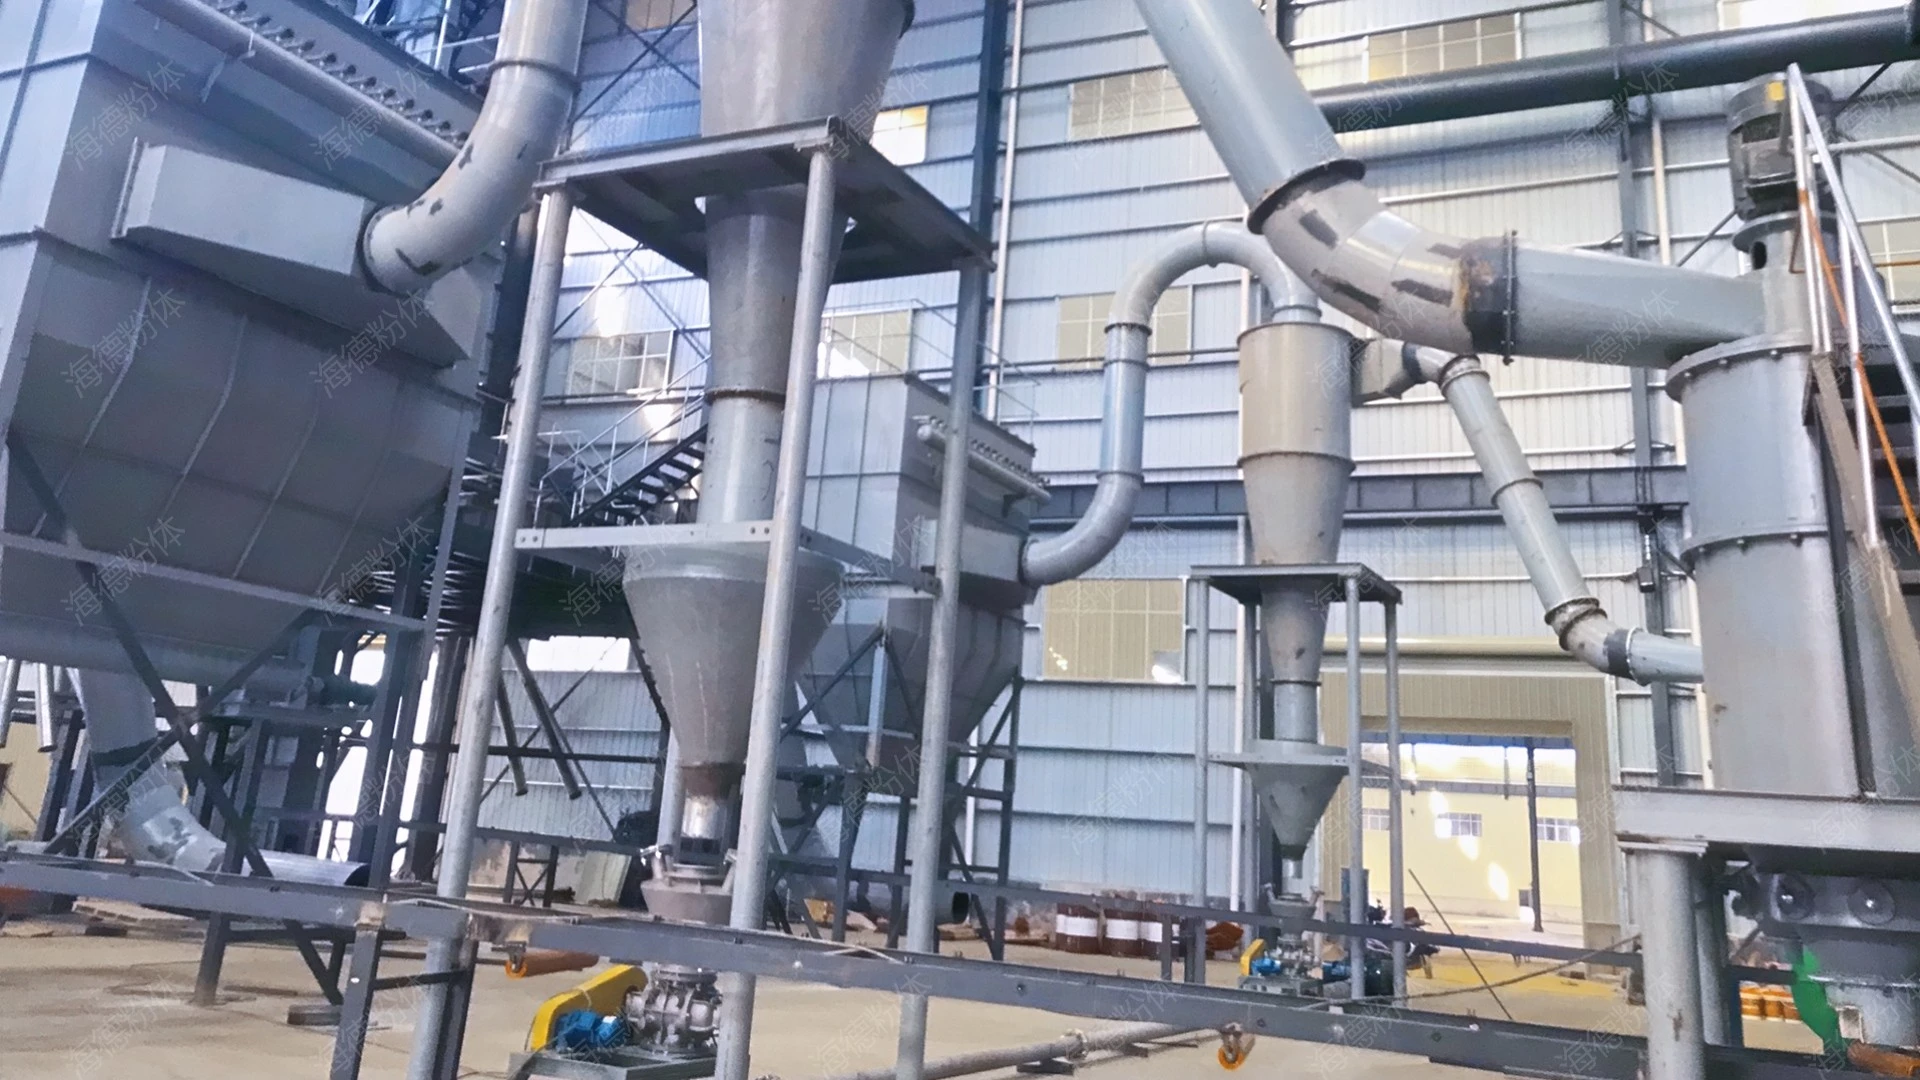
烧结除尘灰气力输送系统通常由多个关键部件组成,各部件协同工作,实现物料的连续输送。首先,供料装置是系统的入口设备,负责将烧结除尘灰从料仓或储罐中吸入系统。常见的供料设备包括星型卸料器、螺旋供料机等,通过旋转动作将物料送入输料管道。其次,输料管道是系统的核心载体,采用耐磨、耐腐蚀的材质(如不锈钢、合金钢),并设计合理的弯头、三通等管件,以减少气流阻力,有助于物料顺畅输送。输料管道的长度和布局可根据实际场地条件灵活调整,最长可达数百米。第三,气源设备为系统提供输送动力,通常采用罗茨风机或离心风机,根据输送距离和物料的特性选择合适的压力和风量。气源设备通过调节风量,控制输送速度,实现输送量的较为准确控制。最后,除尘器是系统的末端设备,负责处理输送过程中产生的废气,去除其中的粉尘颗粒,有助于排放达标。部分系统还配备滤袋或电除尘器,提高除尘效率。

技术优势分析
与传统的皮带输送、螺旋输送等机械输送方式相比,烧结除尘灰气力输送系统具有显著的技术优势。首先,输送效率高,系统可实现连续、稳定的输送,输送量可达每小时数吨至数十吨,满足大规模生产的需求。其次,输送距离远,气力输送系统可轻松实现数百米甚至更远的输送距离,不受地形限制,适合大型工业设施的布局。再者,系统对物料的适应性广,可输送各种细颗粒、粉体物料,包括烧结除尘灰、水泥、石灰石等,无需对物料进行预处理。此外,系统密封性好,避免了粉尘泄漏,降低了职业健康风险,同时减少了物料损失。能耗方面,气力输送系统的能耗相对较低,相比皮带输送,可节省约30%的能源消耗,降低了企业的运营成本。维护方面,系统关键部件(如风机、管道)采用耐磨材料,延长了使用寿命,减少了维修频率,降低了维护成本。

实际应用效果
在实际工业应用中,烧结除尘灰气力输送系统已广泛应用于钢铁、水泥、建材等行业的烧结除尘灰处理环节。例如,某大型钢铁企业采用海德粉体的烧结除尘灰气力输送系统后,成功实现了从除尘器到原料仓的500米长距离输送,输送效率比传统皮带输送提高了约40%,粉尘泄漏率从原来的2%降至0.1%以下,符合环保标准。该企业负责人表示,系统运行稳定,故障率低,维护团队响应迅速,解决了传统输送方式中粉尘泄漏、物料损失等问题,有所提升了生产效率和环境效益。又如,某水泥厂将烧结除尘灰输送至水泥熟料生产线,通过气力输送系统实现了物料的连续供应,减少了人工干预,提高了生产线的自动化水平。用户普遍反馈,采用气力输送系统后,物料输送过程更安全、更环保,同时降低了企业的运营成本,取得了良好的经济效益和社会效益。