

自动吨袋投料粉体输送设备介绍
在工业生产中,粉体物料的输送是许多行业(如化工、食品、制药、建材等)生产流程的关键环节。传统的人工或半自动投料方式往往存在效率低下、粉尘飞扬、物料损耗大、操作环境差等痛点。为解决这些问题,山东海德粉体工程有限公司研发了自动吨袋投料气力输送系统,该设备通过集成优化的气力输送技术与自动化控制,实现了粉体物料从吨袋到生产线的全流程高效、较为准确、环保输送,有所提升了生产效率与安全性。

技术特点:气力输送与自动化控制的稳定融合
自动吨袋投料气力输送设备的核心在于其创新的系统设计,将气力输送的灵活性与自动化控制的较为准确性结合,具体技术特点包括:
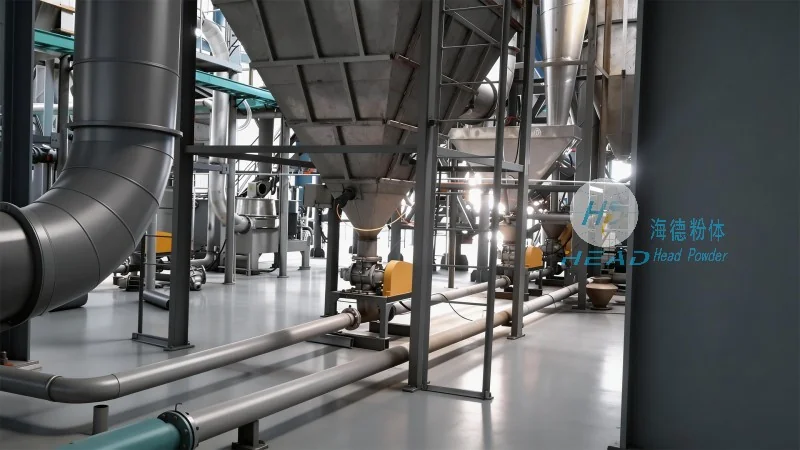
- 吨袋投料模块:设备配备专用吨袋开袋机构,能够快速、安全地打开吨袋,实现物料的自动流入,避免了人工拆袋的繁琐与粉尘污染,同时有助于物料无残留,减少损耗。
- 气力输送系统:采用负压或正压气力输送技术,通过气化器将粉体物料与空气混合形成气固两相流,经输送管道输送到指定位置。该系统可根据物料特性(如密度、流动性、颗粒大小)调整输送参数,有助于输送过程稳定、高效,输送距离可达数百米,满足不同生产场景的需求。
- 自动化控制系统:集成PLC或DCS控制系统,实现从吨袋投料、气化输送、物料计量到收料的全流程自动化。系统可预设输送量、输送速度等参数,通过传感器实时监测物料流量、压力等状态,自动调整输送状态,有助于计量精度(通常误差控制在±1%以内),并具备故障报警、远程监控等功能,降低人工干预需求。
- 环保与安全设计:设备采用密封式输送管道与收料装置,有效抑制粉尘飞扬,减少对环境的污染;同时,系统配备过载保护、漏气检测等安全装置,有助于操作人员与设备的安全,符合工业安全标准。
应用场景:广泛适配多种行业与物料
自动吨袋投料气力输送系统凭借其灵活性与适应性,广泛应用于多个行业的粉体物料输送场景,具体包括:
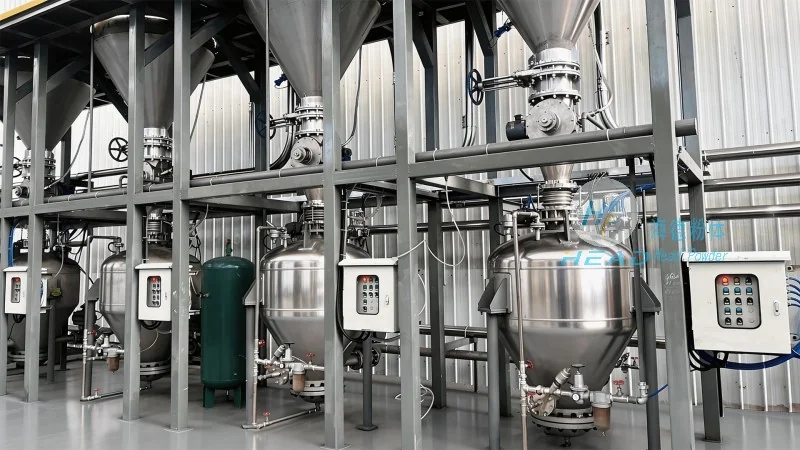
- 化工行业:用于输送化工原料(如碳酸钙、硫酸钠、染料等),解决传统人工投料导致的粉尘污染与物料损耗问题,提升生产线的连续性与稳定性。
- 食品行业:适用于面粉、糖类、奶粉、添加剂等食品原料的输送,有助于物料卫生安全,避免交叉污染,符合食品生产GMP标准。
- 制药行业:用于药品原料(如抗生素、维生素、中药粉剂等)的输送,设备采用无菌设计,有助于物料不受污染,满足药品生产的高洁净度要求。
- 建材行业:用于水泥、粉煤灰、石灰石粉等建材原料的输送,提高生产效率,降低人工成本,适应大规模生产需求。
优势分析:提升生产效率与降低运营成本
相比传统输送方式,自动吨袋投料气力输送设备具有显著的优势,主要体现在以下几个方面:

- 高效提升生产效率:自动化投料与输送过程有所减少了人工操作时间,设备可24小时连续运行,输送量可达数吨每小时,有所提升生产线的产能与效率。
- 较为准确计量,减少物料损耗:通过自动化控制系统实现较为准确计量,避免人工投料导致的过量或不足,减少物料浪费,降低生产成本。
- 环保无污染,改善工作环境:密封式输送与收料设计有效抑制粉尘飞扬,降低对操作人员的健康危害,同时减少环境污染,符合绿色生产要求。
- 降低人工成本与劳动强度:自动化设备减少了人工拆袋、投料等重复性劳动,降低了人工成本,同时减轻了操作人员的劳动强度,提升工作安全性。
- 灵活适应多种物料:设备可根据不同物料的特性(如流动性、吸湿性、易燃性等)调整参数,适应多种粉体物料的输送需求,具备良好的通用性。
服务与支持:专业定制与全程支持
山东海德粉体工程有限公司作为专业的粉体输送设备制造商,不仅提供优良品质的自动吨袋投料气力输送设备,还提供全方位的技术支持与服务。公司拥有专业的技术团队,可根据客户的具体生产需求,提供定制化的设备解决方案,包括系统设计、安装调试、培训等。同时,公司建立完善的售后服务体系,有助于设备持续运行,并可根据客户反馈进行优化升级。
上一篇:快速上料粉体输送设备介绍
下一篇:全自动上料粉体输送设备介绍
返回列表