

吨袋定量投料物料输送系统简介
在粉体加工与生产领域,物料输送与定量投料是影响生产效率与产品质量的核心环节。吨袋定量投料气力输送系统作为现代化、智能化的解决方案,凭借其高效、较为准确、环保的特点,已成为众多企业的首选设备,改善了传统输送方式中存在的物料损耗、扬尘污染、人工操作繁琐等问题。

系统组成与工作原理
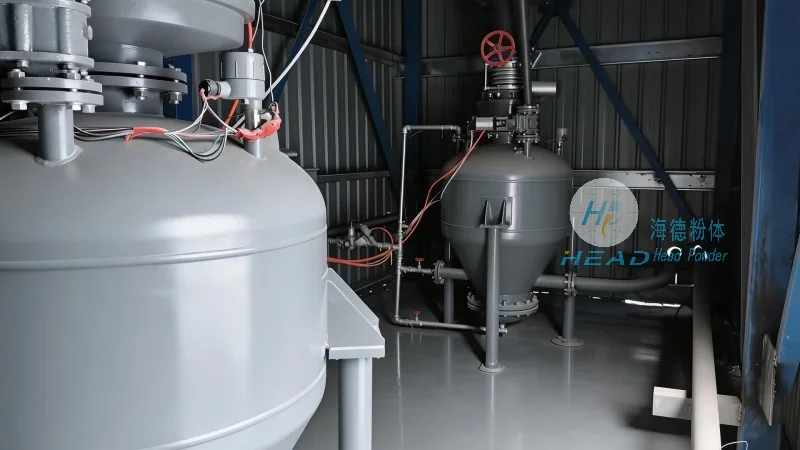
吨袋定量投料气力输送系统主要由吨袋拆包设备、定量投料装置、气力输送管道、控制单元及辅助设备(如除尘器、储料仓等)组成,形成完整的物料输送流程。其工作原理如下:首先,待输送的粉体物料以吨袋形式存放,通过吨袋拆包机将物料从吨袋中取出,倒入定量投料斗;随后,定量装置根据预设的重量或体积参数,通过传感器检测物料流量,并实时调整投料速度,有助于投料精度;接着,气力输送系统利用压缩空气作为动力,将定量后的物料通过管道输送至目标设备(如混合机、反应釜、包装机等);整个过程中,控制系统(通常为PLC系统)实时监测压力、流量、温度等关键参数,并根据反馈信号调整运行状态,有助于系统正常运行。例如,当物料流量超过设定值时,系统会自动降低气源压力或调整投料速度,避免物料过载;当输送管道堵塞时,系统会启动报警并采取清堵措施,有助于生产连续性。

主要特点与特点
与传统的人工或机械输送方式相比,吨袋定量投料气力输送系统具有显著的优势,具体体现在以下几个方面:首先,定量较为准确:系统采用高精度传感器(如称重传感器、流量传感器)与智能控制算法,投料误差可控制在±1%以内,满足精细化工、食品、制药等行业对物料配比的高要求,有助于产品质量的稳定性;其次,无粉尘输送:气力输送方式通过压缩空气将物料悬浮输送,避免了物料在输送过程中的扬尘,不仅改善了工作环境,减少了粉尘对设备的腐蚀,还降低了物料损耗(通常可减少5%-10%的物料损失);再者,自动化程度高:系统集成PLC控制系统,可实现远程监控与操作,用户可通过电脑或手机APP实时查看设备运行状态,调整参数,降低人工干预需求,提升生产效率;此外,适应性强:该系统可处理多种粉体物料,包括碳酸钙、淀粉、颜料、化工原料等,且可根据不同物料的密度、流动性等特性,调整气源压力、输送管道直径等参数,灵活适应不同生产需求;最后,环保节能:系统采用密闭式输送,减少粉尘排放,符合环保要求;同时,通过优化气源压力与输送速度,降低能耗,降低生产成本。
典型应用场景
吨袋定量投料气力输送系统广泛应用于多个行业,具体应用场景如下:1. 化工行业:在化工生产中,常需将碳酸钙、硫酸钠、氯化钾等原料定量投入反应釜,进行化学反应。该系统可较为准确控制原料投料量,有助于反应釜内物料配比准确,提高产品质量与生产效率;2. 食品行业:在食品加工中,如面包、饼干、糖果生产,需要将面粉、糖粉、奶粉等原料定量输送至混合机或包装机。系统可避免人工称量的误差,有助于食品产品的口感与品质;3. 制药行业:在药品生产中,活性药物成分(API)的投料精度直接影响药品疗效,该系统通过高精度定量控制,有助于药品生产符合GMP标准;4. 建材行业:在水泥、混凝土生产中,需要将石灰石、石膏等原料定量输送至磨机或混合设备,系统可提高生产效率,降低物料损耗;5. 饲料行业:在饲料加工中,需要将玉米、豆粕、添加剂等原料定量混合,系统可有助于饲料配比的准确性,提升饲料质量。