

吨袋无尘投料站气力输送系统设备简介
吨袋无尘投料站气力输送系统是现代工业生产中用于高效、清洁物料输送的关键设备,广泛应用于化工、食品、制药、建材等多个行业。该系统通过气力输送技术,实现从吨袋到生产线的无尘、连续、自动化物料输送,改善了传统人工投料或机械输送过程中粉尘飞扬、环境污染及效率低下的问题。作为山东海德粉体工程有限公司(简称海德粉体)的主要产品之一,该系统凭借其优化的技术和可靠性能,为用户提供了安全、高效的物料处理解决方案,助力企业提升生产效率、降低运营成本并满足环保法规要求。
系统核心组成与工作原理
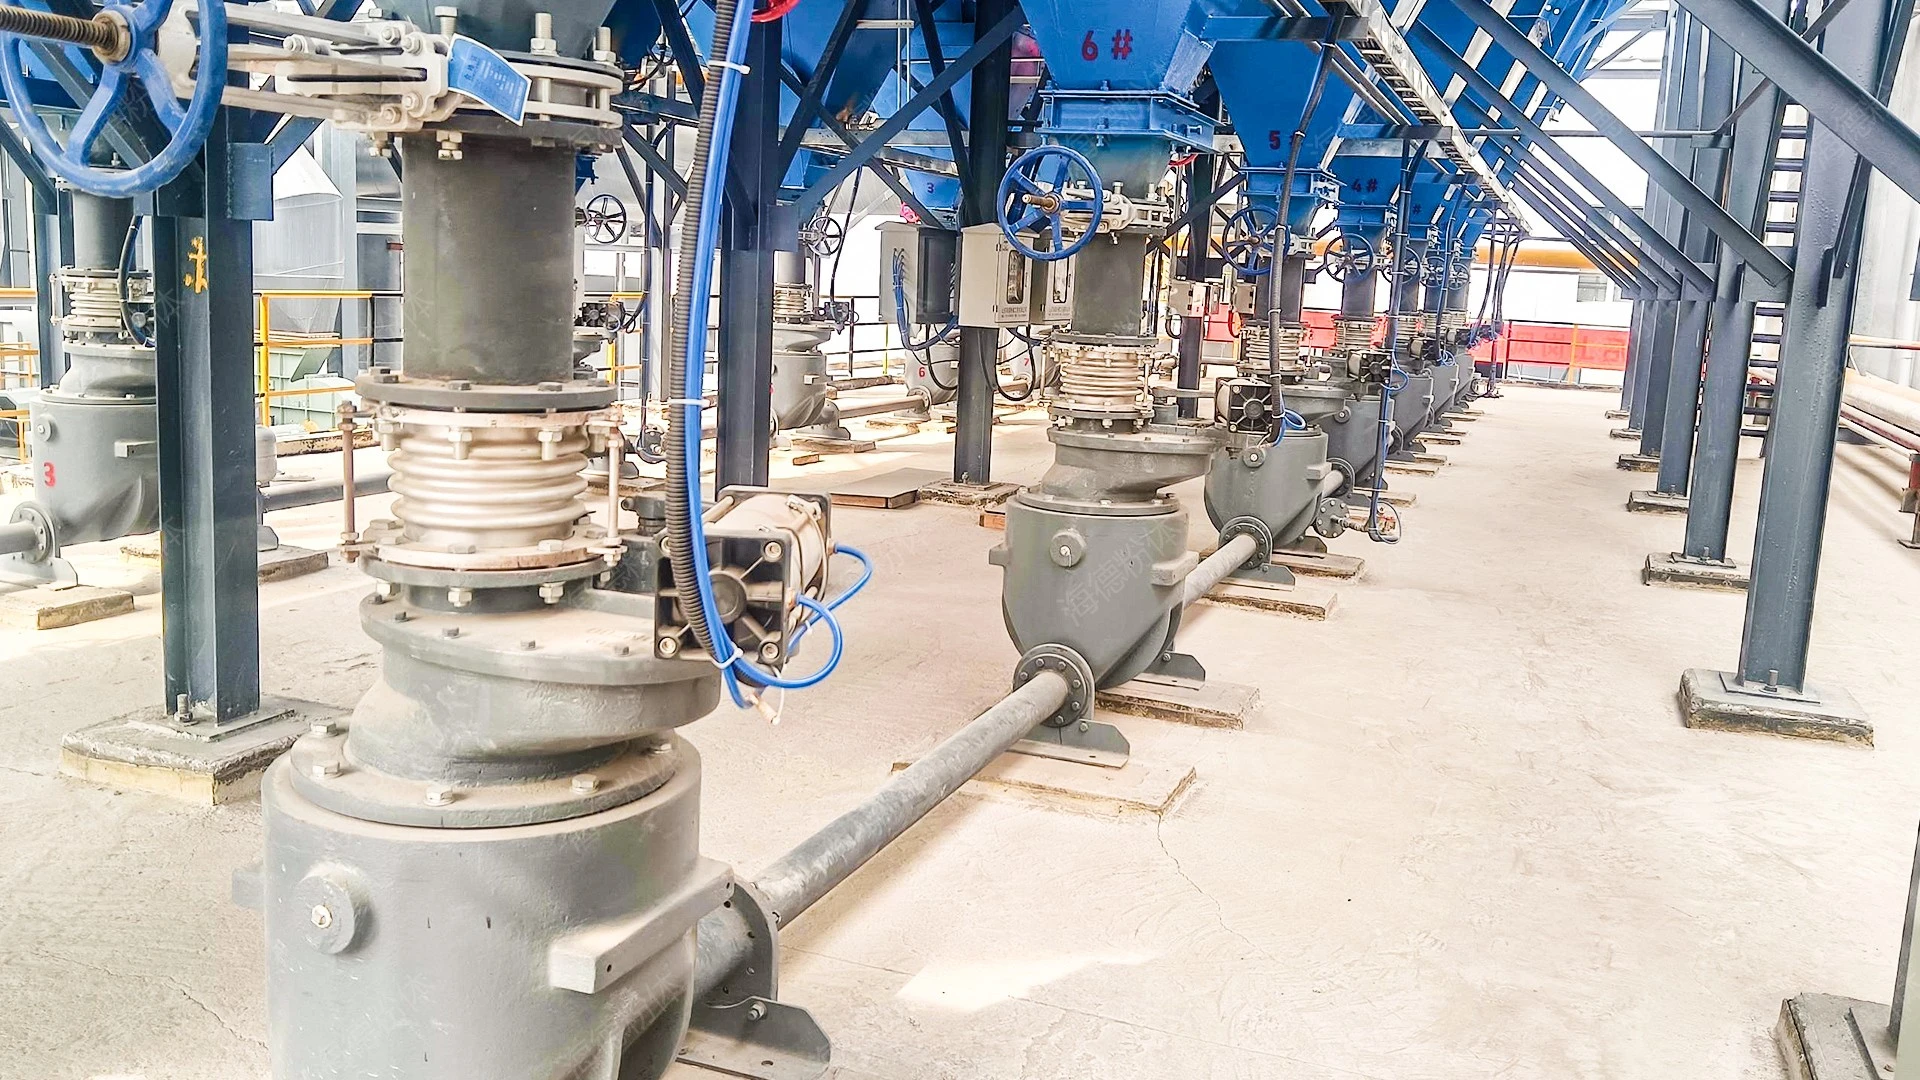
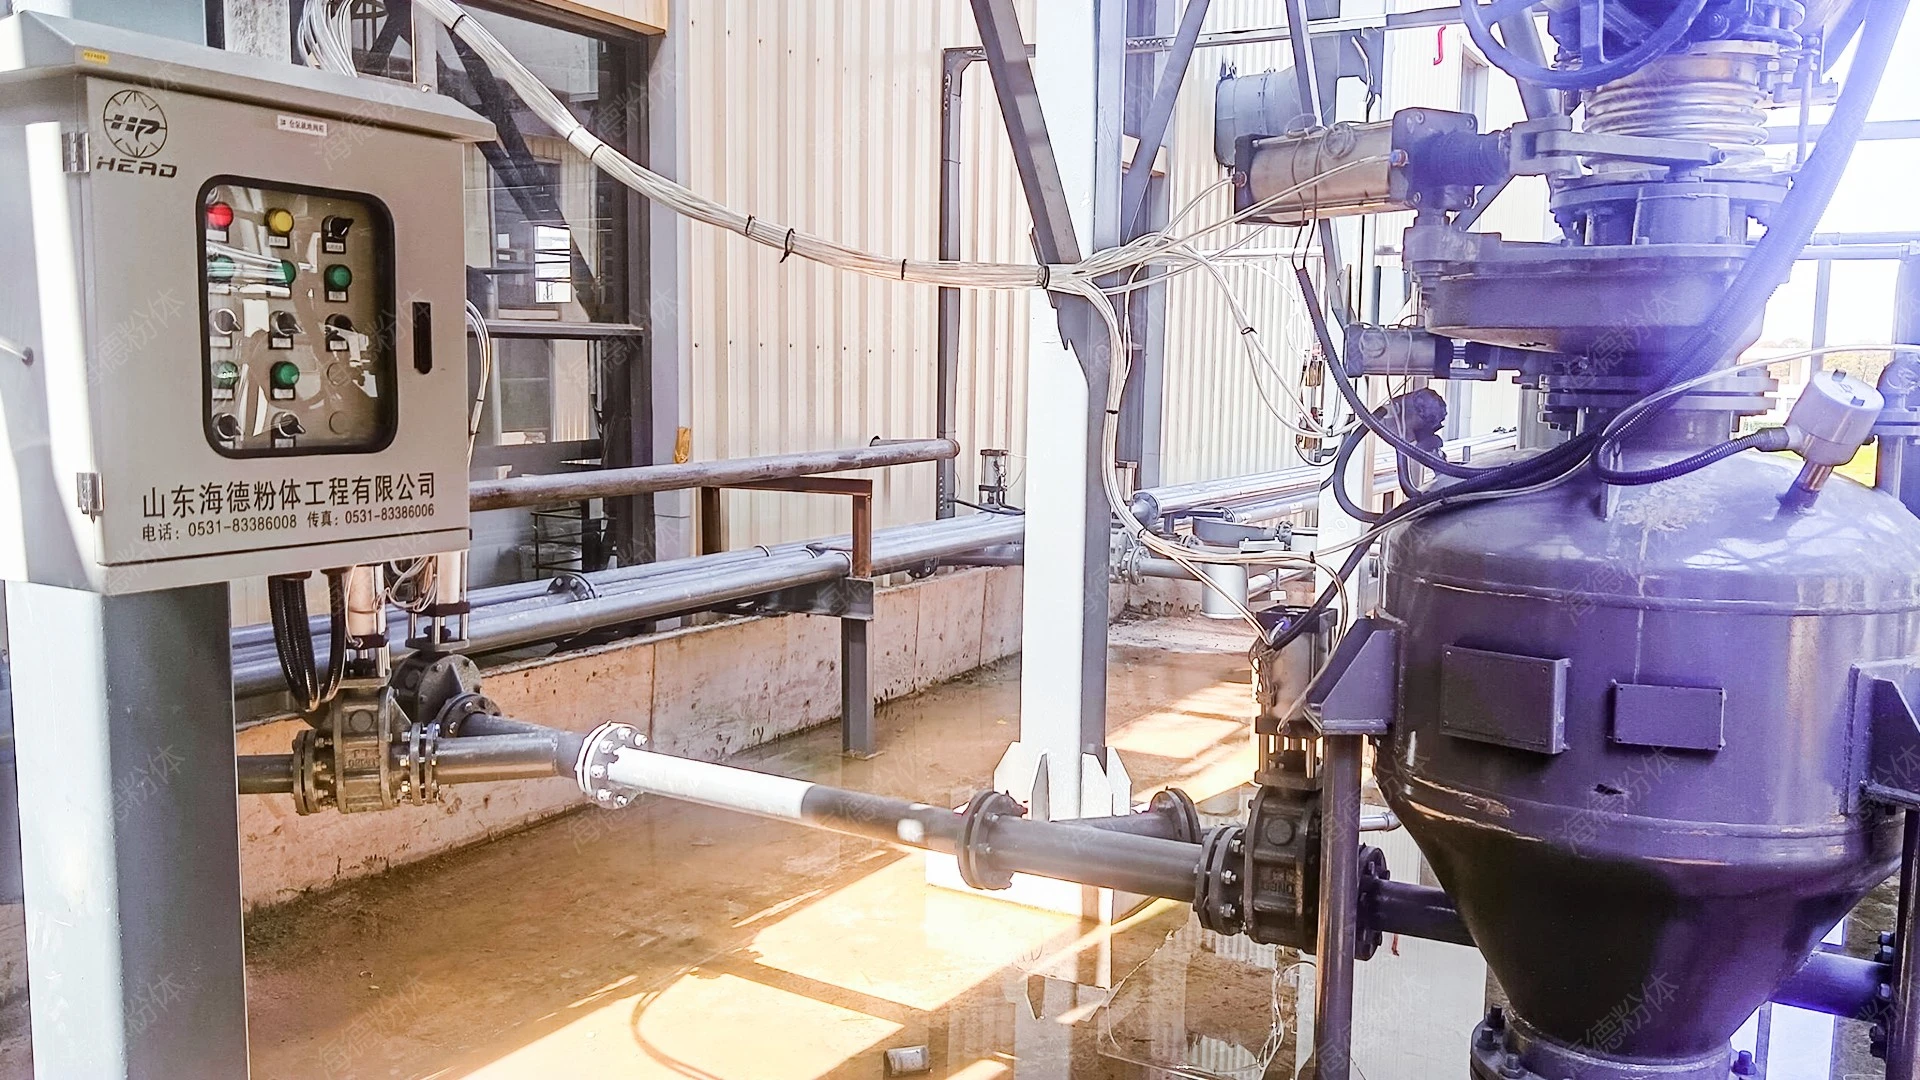
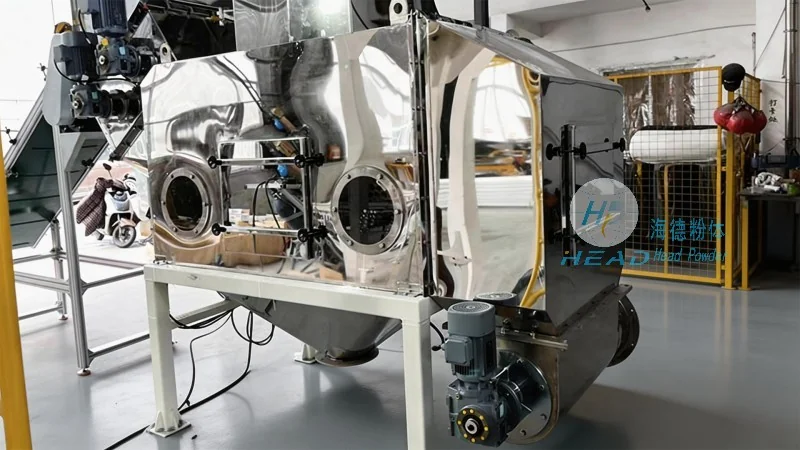
吨袋无尘投料站气力输送系统主要由吨袋卸料装置、气力输送主机、除尘系统、控制柜及配套管路等部分组成。吨袋卸料装置负责将吨袋内的物料通过螺旋输送或真空吸料等方式卸出,并初步进行密封处理,减少粉尘外泄。气力输送主机作为系统的动力核心,通过离心风机或罗茨风机产生气流,将物料与空气混合形成气固两相流,沿输送管道输送到指定位置。除尘系统则通过滤筒或袋式除尘器,对输送过程中的粉尘进行有效捕集,有助于排放达标,通常采用脉冲清灰技术,提高滤筒的过滤效率和使用寿命。控制柜集成PLC控制系统,实现设备的自动化运行,包括启停控制、压力监测、流量调节、故障报警等功能,用户可通过触摸屏或远程监控设备状态。整个系统通过管路连接,形成封闭的输送回路,有助于物料输送过程中的清洁与安全,避免物料与外界环境接触,减少污染风险。
技术优势分析
与传统的机械输送或人工投料方式相比,吨袋无尘投料站气力输送系统具有显著的技术优势。首先,无尘输送特性:系统采用密封式输送,有效控制粉尘飞扬,符合工业生产中的环保要求,降低对操作人员的健康风险。例如,在化工企业中,粉尘浓度可从传统输送的数十mg/m³降至低于5mg/m³,显著改善工作环境。其次,高效连续输送:气力输送可实现物料的连续、稳定输送,输送速度可达10-30m/s,输送距离可达数百米,提高生产效率,减少生产停机时间。例如,某食品加工企业引入该系统后,物料输送效率提升了30%,生产周期缩短了15%。再者,自动化程度高:通过PLC控制,设备可自动完成从卸料到输送的全过程,降低人工操作强度,提升生产安全性。系统可根据不同物料的特性(如颗粒大小、密度、湿度等)进行参数调整,适应性强,满足不同生产需求。此外,系统维护便捷:设备结构简单,关键部件(如风机、滤筒)易于更换,降低了维护成本和停机时间。例如,滤筒更换周期通常为3-6个月,维护人员可通过简单培训完成操作。
典型应用场景
吨袋无尘投料站气力输送系统广泛应用于多个行业。在化工行业,可用于输送化工原料、催化剂、颜料等易飞扬物料,有助于生产环境清洁,避免物料与空气接触导致氧化或变质。例如,某化工企业在生产过程中引入该系统,成功解决了原料输送过程中的粉尘问题,提高了产品质量。在食品行业,适用于面粉、奶粉、糖粉等食品原料的输送,符合食品卫生标准,避免交叉污染。在制药行业,用于药品原料的密封输送,避免交叉污染和微生物污染,有助于药品质量。在建材行业,可用于水泥、粉煤灰、石灰等粉状物料的输送,提高生产效率,降低人工成本。例如,某建材企业采用该系统后,物料输送量提高了25%,降低了人工劳动强度。