

硫化氢物料气力输送设备简介与结构原理介绍
在化工、石油及环保等工业领域,硫化氢(H₂S)作为一种具有剧毒、易燃易爆特性的物料,其输送过程对设备的安全性能、环保要求和操作效率提出了极高挑战。传统的硫化氢物料输送方式往往存在安全隐患,如泄漏风险、操作人员暴露于有毒环境等,而气力输送技术凭借其封闭系统、自动化控制及高效输送的特点,成为解决硫化氢物料输送难题的理想方案。本文将详细介绍硫化氢物料气力输送设备的核心结构、工作原理及实际应用优势,帮助用户全面了解该设备的技术内涵与实际价值。
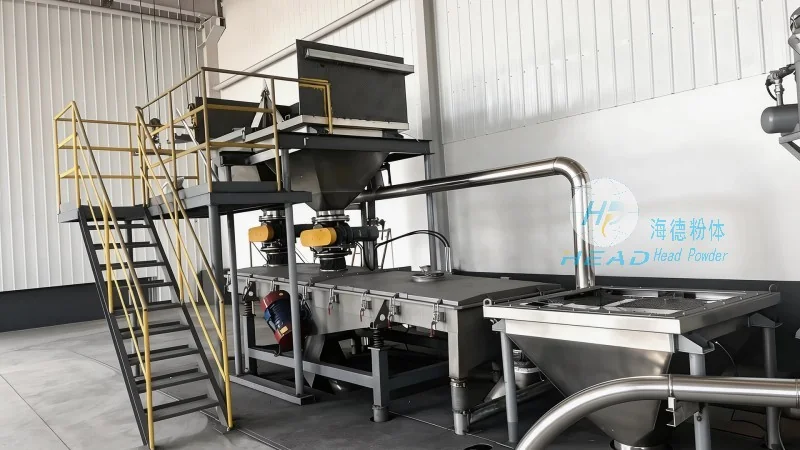
一、设备结构与核心部件解析
硫化氢物料气力输送设备通常由多个关键子系统组成,每个部件均针对硫化氢的特性进行特殊设计,以有助于设备在运行过程中的安全、稳定与高效。首先,供料系统是设备的关键入口,负责将硫化氢物料从料仓或储存设备中均匀、连续地送入输送管道。常见的供料装置包括螺旋输送机、星型给料器或气力供料器,这些设备通过机械或气动方式将物料送入输送管道,同时控制物料的流量,避免堵塞或泄漏。例如,气力供料器通过压缩空气将物料吹入管道,实现无接触输送,有效防止物料与设备接触产生的腐蚀或污染。
其次,输送管道系统是气力输送的核心载体,通常采用不锈钢材质(如304或316L),以抵抗硫化氢的强腐蚀性。管道设计为封闭式,有助于硫化氢气体不会泄漏到环境中,同时通过保温层或防腐涂层进一步增强耐久性。管道内径根据物料的颗粒大小、输送量及气流速度进行优化设计,通常采用正压输送方式,即通过压缩空气将物料与气体混合形成气固两相流,在管道内高速输送。正压输送不仅能提高输送效率,还能有效防止外部空气进入输送系统,避免硫化氢与空气混合形成爆炸性混合物。
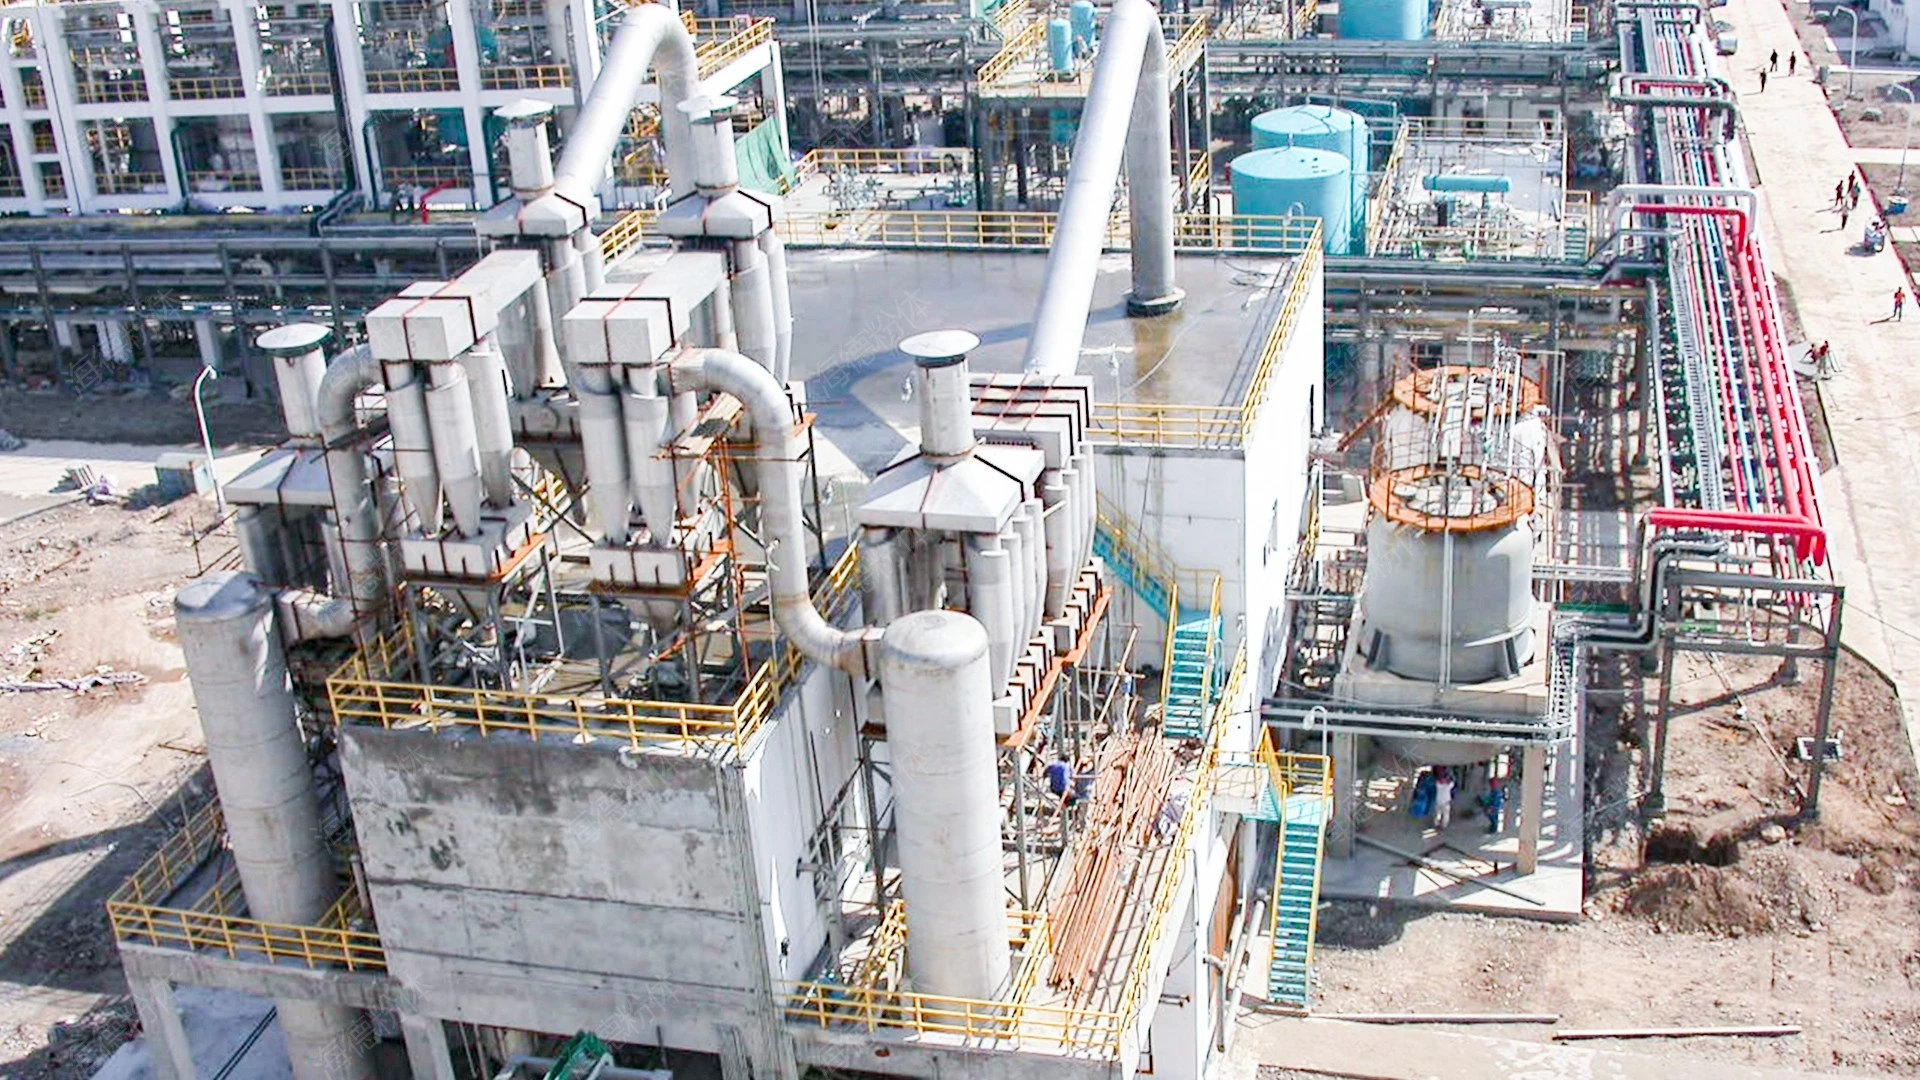
再者,分离与收料系统是设备的关键出口部分,负责将输送后的物料与输送气体分离,并将物料收集到指定的储存或处理设备中。分离装置通常采用旋风分离器或袋式过滤器,旋风分离器通过离心力将固体物料与气体分离,袋式过滤器则通过过滤介质(如耐腐蚀滤袋)进一步净化气体,有助于排放的气体符合环保标准。收料装置包括料仓、振动筛或输送机,将分离后的物料送入后续处理流程,如硫磺回收、制氢或储存。部分设备还配备自动排料装置,实现物料的连续输送与收集,减少人工干预。
最后,控制系统是设备的“大脑”,负责监控与调节整个输送过程。通常采用PLC(可编程逻辑控制器)作为核心控制单元,结合传感器(如压力传感器、流量传感器、温度传感器)实时监测输送过程中的压力、流量、温度等参数。控制系统可根据预设参数自动调节压缩空气的流量、物料的供料速度,并在出现异常情况(如管道堵塞、压力异常、温度过高)时自动报警或停机,有助于设备安全使用。部分专业设备还支持远程监控与控制,用户可通过网络平台实时查看设备运行状态,进行参数调整或故障诊断。
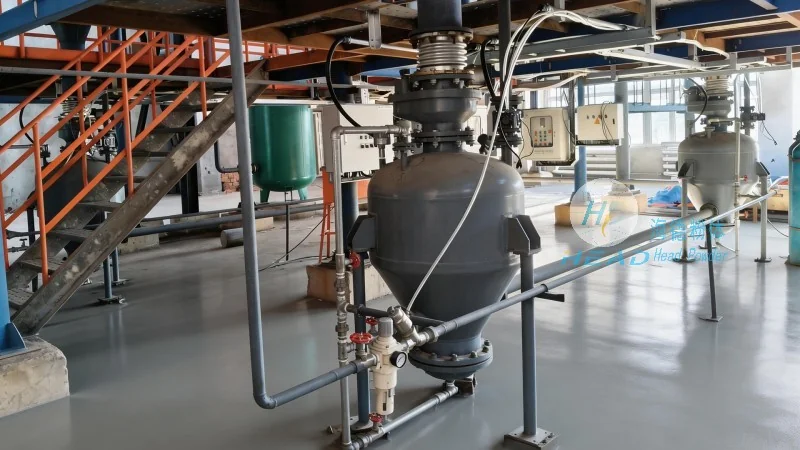
二、工作原理与气固两相流特性
硫化氢物料气力输送设备的工作原理基于气固两相流的运动规律,通过压缩空气将硫化氢物料与气体混合,形成高速流动的气固混合物,在管道内完成输送。具体来说,当物料通过供料系统进入输送管道时,压缩空气从管道入口或供料器中注入,与物料充分混合,形成气固两相流。由于气体的动能作用,物料颗粒被气流带动,以通常速度在管道内向前运动。根据气流速度与物料颗粒沉降速度的关系,气力输送可分为三种模式:吸引式(负压输送,气流从管道末端吸入物料)、压送式(正压输送,气流从管道前端压入物料)和混合式(同时采用正压与负压输送)。对于硫化氢物料,通常采用正压输送模式,因为正压系统更容易控制,且能有助于输送管道内的压力高于环境压力,防止硫化氢泄漏。
在正压输送过程中,气固两相流的运动受多种因素影响,包括气流速度、物料颗粒大小、密度、管道内径及长度等。气流速度需高于物料的沉降速度,以避免物料在管道内沉积或堵塞。例如,对于颗粒直径较小的硫化氢物料(如硫磺粉),气流速度通常需达到15-25m/s,而颗粒较大的物料可能需要更高的速度。此外,气固两相流的密度与气流速度密切相关,速度越高,气固混合物的密度越低,输送效率越高。设备通过调节压缩空气的压力与流量,控制气固两相流的密度与速度,有助于物料稳定输送。
三、应用优势与实际价值
硫化氢物料气力输送设备相比传统输送方式,具有显著的安全、环保与效率优势,具体体现在以下几个方面:
首先,安全性能提升。传统硫化氢物料输送常采用管道或容器,存在泄漏风险,而气力输送设备通过封闭系统,将硫化氢充分隔离在管道内,有效防止泄漏到环境中,避免操作人员接触有毒气体。同时,正压输送系统有助于管道内压力高于外界,进一步降低泄漏概率。此外,设备配备的紧急停机装置、压力报警系统等,能在异常情况发生时较快响应,支持人员与设备安全。