

硅灰粉物料气力输送系统简介与结构原理介绍
硅灰粉作为一种高活性火山灰质混合材料,在混凝土、建材等工业领域应用广泛。然而,其细颗粒特性导致传统输送方式易产生粉尘飞扬、物料损耗大等问题,影响生产效率与环保安全。为此,海德粉体工程有限公司研发的硅灰粉物料气力输送系统,通过优化的气固两相流技术,实现了高效、环保、稳定的物料输送,成为行业内的理想解决方案。
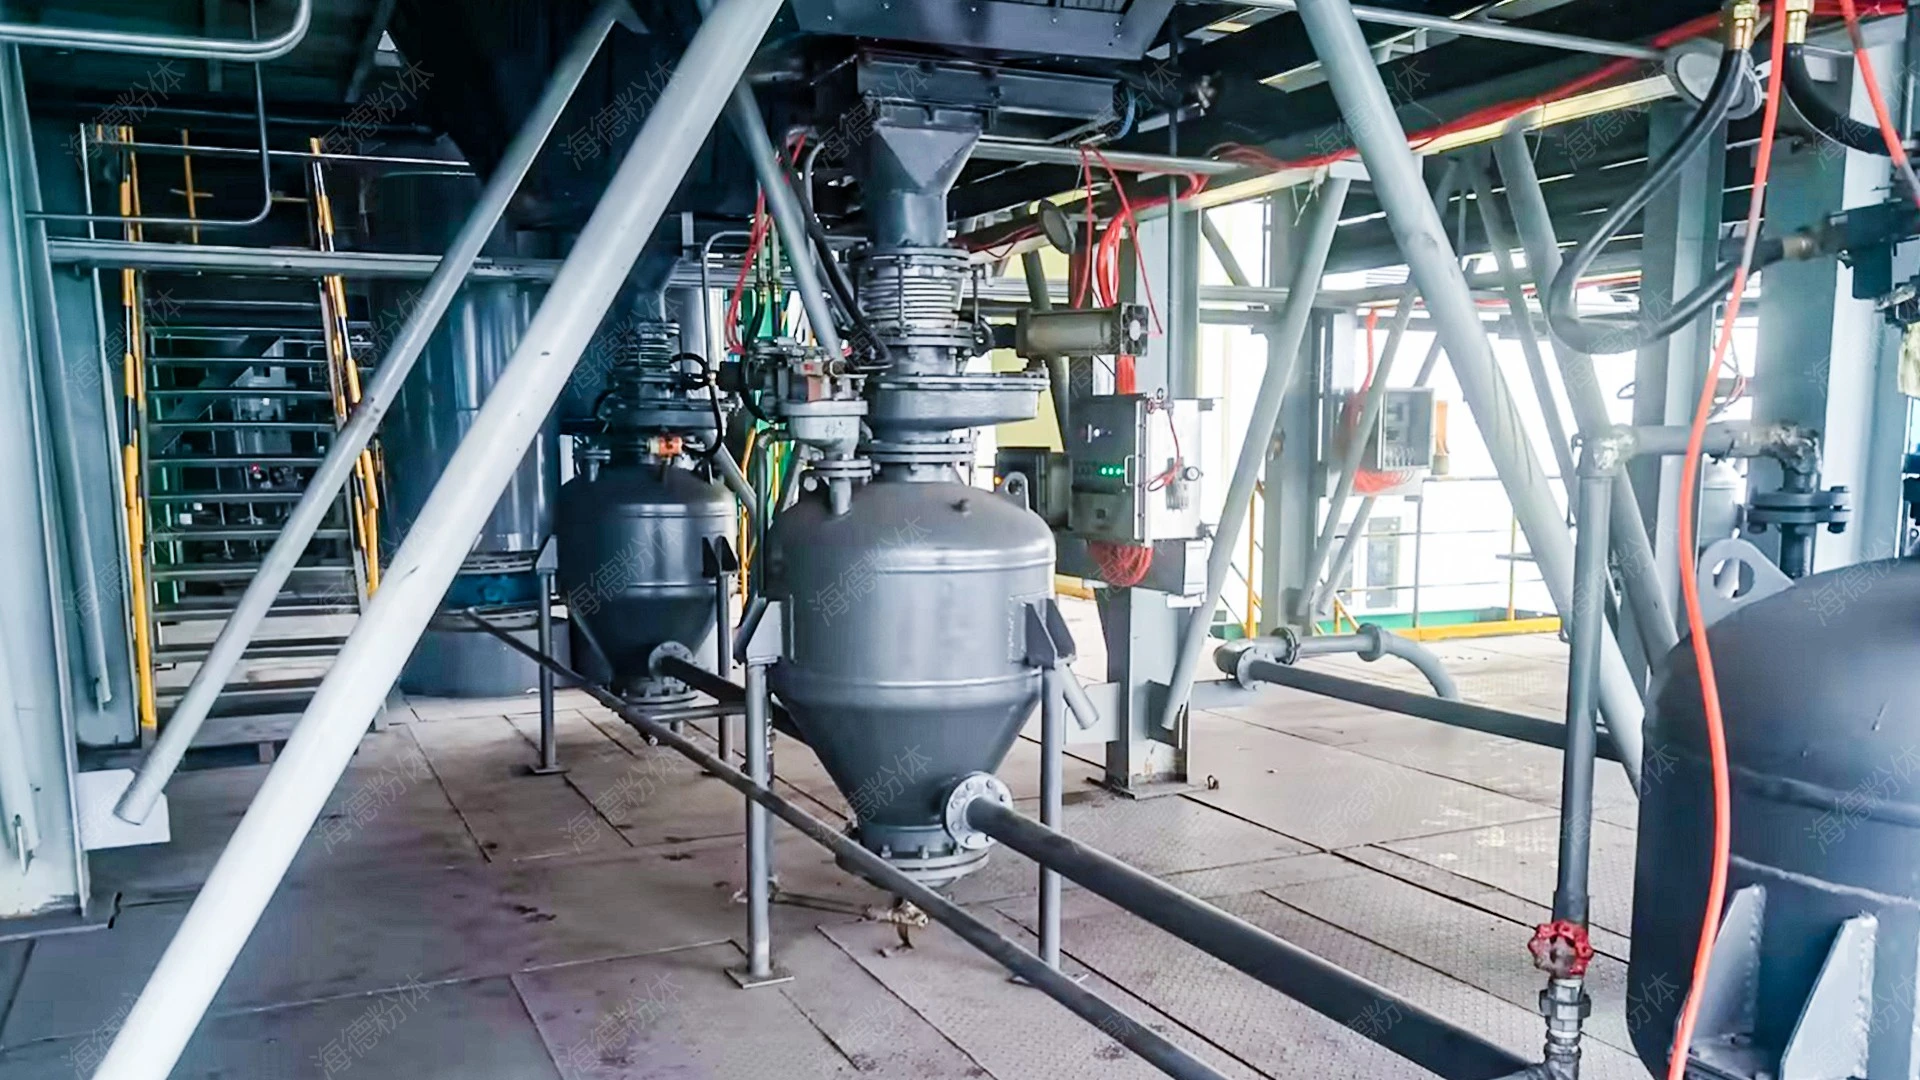
系统结构解析:从进料到输送的全流程设计
硅灰粉气力输送系统由多个关键部件组成,各部分协同工作,有助于物料从进料到输送的全程高效、稳定。首先,供料装置是系统的起点,通常包括料斗、星型卸料器或螺旋输送机,用于将储存仓中的硅灰粉均匀、连续地送入输送管道。料斗设计考虑了物料的流动性,通过加料斗的倾斜角度、内部衬板等结构,减少物料结块,有助于供料顺畅。星型卸料器则作为气密阀门,控制物料进入输送管道的流量,同时防止气流倒灌。
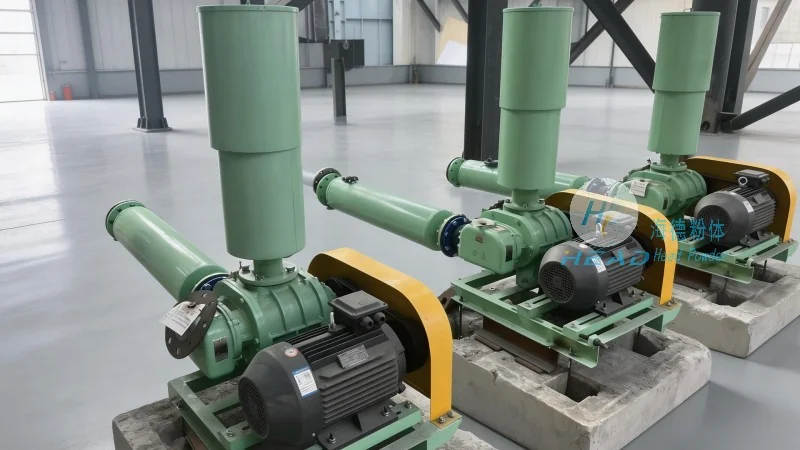
其次,气源系统为整个输送过程提供动力,通常采用罗茨风机或离心风机,根据输送距离和物料特性选择合适的型号。气源系统需具备稳定的压力输出,通常通过压力表、压力传感器等设备监控,有助于气流压力在设定范围内。此外,气源系统还包括空气过滤器,去除压缩空气中的杂质,避免堵塞输送管道或影响分离效果。
接着,输送管道是物料传输的核心通道,通常采用耐磨损、耐腐蚀的材料,如不锈钢、塑料或复合管道。管道设计为密闭系统,通过弯头、三通等连接件,形成连续的输送路径。对于长距离输送,管道内壁会进行特殊处理,如喷涂耐磨涂层,延长使用寿命。同时,管道上会安装压力传感器和温度传感器,实时监测运行状态,防止管道堵塞或压力异常。
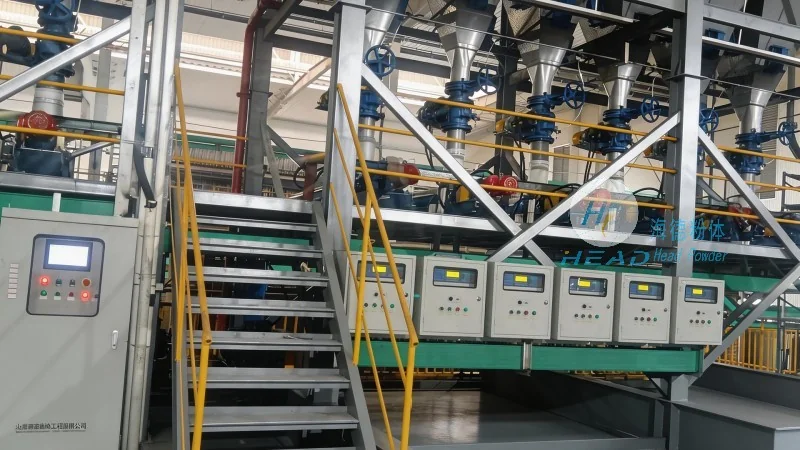
在输送末端,气固分离系统负责将输送的硅灰粉与气流分离,实现物料的回收和气流的净化。常见的分离设备包括旋风分离器、布袋除尘器或电除尘器。旋风分离器通过离心力将颗粒物从气流中分离,适用于细颗粒物料的初步分离;布袋除尘器则通过滤袋过滤,进一步去除微细粉尘,有助于排放达标。分离后的物料通过出料口回到储存仓或进入后续工序,而净化后的气体则通过排风管排出。
最后,控制系统是系统的“大脑”,通过PLC或工业计算机实现自动化运行。控制系统可实时监测各部件的运行参数,如压力、流量、温度等,并根据设定值自动调节气源压力、供料速度等。同时,系统具备故障报警功能,当出现堵塞、压力异常等情况时,能及时停机并发出警报,避免设备损坏或物料损失。此外,控制系统还支持远程监控,方便用户随时了解设备运行状态。
海德粉体硅灰粉气力输送系统的主要特点
海德粉体工程有限公司推出的硅灰粉气力输送系统,在结构设计、性能指标等方面具有应用优势,尤其适用于对输送效率、环保要求较高的场景。首先,高效输送能力是系统的核心特点,通过优化气流速度和管道设计,可实现长距离(可达数百米)的高效输送,输送速度可达10-30m/s,相比传统输送方式,效率提升50%以上。其次,环保性能优越,封闭的输送系统有效防止了粉尘飞扬,减少了物料损耗(通常低于1%),符合国家环保标准,降低了企业的环保成本。此外,系统采用节能设计,通过变频控制气源系统,根据实际需求调节功率,相比传统输送设备,能耗降低20%-30%。
再者,自动化程度高,系统配备优化的控制系统,可实现无人值守运行,减少了人工操作的需求,降低了人工成本和人为失误的风险。同时,设备维护简单,关键部件采用耐磨、耐腐蚀材料,使用寿命长,降低了维护成本。海德粉体根据不同客户的需求,提供定制化解决方案,包括输送距离、输送量、物料特性等,有助于系统与客户的生产工艺充分匹配。
实际应用场景:提升生产效率与物料管理
硅灰粉气力输送系统在多个工业领域得到广泛应用,有所提升了生产效率与物料管理水平。例如,在硅灰粉生产企业,系统可将储存仓中的硅灰粉直接输送到生产车间或包装设备,避免了传统输送方式中的粉尘飞扬问题,提高了生产环境的安全性。在混凝土搅拌站,系统可将硅灰粉从仓库输送到搅拌机,有助于物料均匀混合,提高混凝土的强度与耐久性。此外,在冶金、化工等行业,系统也可用于输送其他细颗粒物料,如矿粉、粉煤灰等,具有广泛的适用性。
实际应用中,海德粉体为某建材企业提供的硅灰粉气力输送系统,输送距离达300米,输送量每小时10吨,系统运行稳定,粉尘排放量低于国家标准,且维护成本低,客户反馈良好。另一案例中,某混凝土企业通过采用该系统,将物料输送效率提升了60%,同时减少了人工操作,降低了劳动强度,取得了显著的经济效益。
咨询与合作:联系海德粉体,专业解决方案
如果您在硅灰粉物料输送方面遇到挑战,或需要定制化的气力输送系统解决方案,欢迎联系海德粉体工程有限公司。我们拥有专业的技术团队和丰富的项目经验,能够根据您的具体需求,提供从设计、制造到安装、调试的全方位服务。公司地址位于山东济南,联系人张经理,电话为15662777102,我们将为您提供专业的技术支持和满意的解决方案,助力您的企业提升生产效率,实现可持续发展。