

自动上料气力输送的运行过程和工作原理
在工业生产中,粉体物料的输送与上料效率直接影响生产线的整体运行效率。针对这一需求,自动上料气力输送系统应运而生,它通过气力输送技术实现物料的自动化、连续化输送,成为众多行业提升生产力的关键设备。本文将深入解析自动上料气力输送的运行过程与工作原理,帮助用户全面了解其技术特点与应用价值。
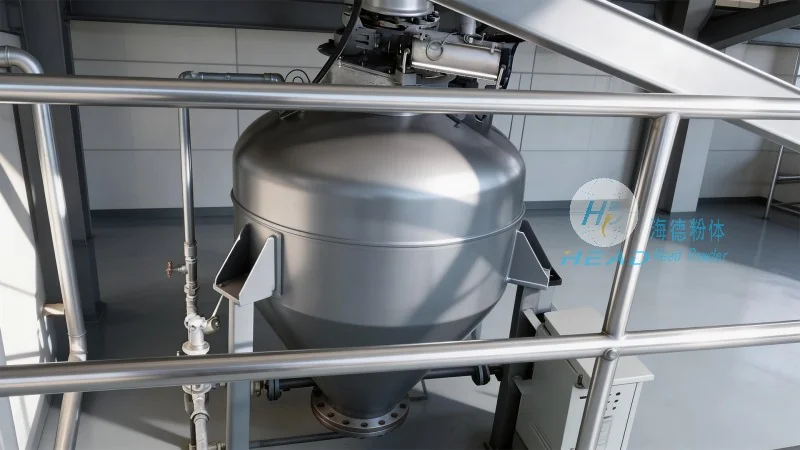
自动上料气力输送系统的工作原理解析
自动上料气力输送系统的工作原理基于气力输送技术,通过压缩空气或高压气体作为动力,将粉体物料从供料端输送到接收端。其核心流程包括物料供给、气固混合、管道输送及物料分离等环节。具体来说,系统启动后,气源设备(如罗茨风机或离心风机)产生高压气流,通过输送管道将物料与气流混合形成气固两相流,在管道内高速流动,最终在接收端通过分离装置将物料与气体分离,完成输送过程。整个过程无需人工干预,实现了物料的自动化上料与输送。
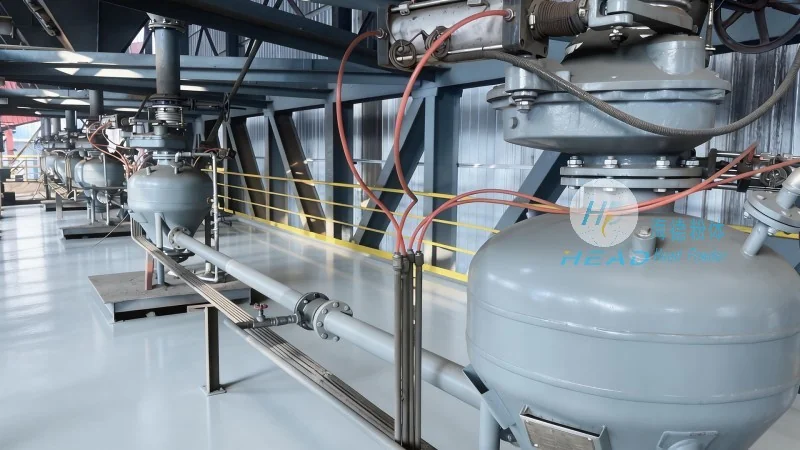
系统核心组件详解:构成自动上料气力输送系统的关键设备
一个完整的自动上料气力输送系统通常由多个核心组件构成,每个组件均承担着特定功能,协同工作以实现高效输送。首先,供料装置是系统的起点,负责将物料从料仓或储罐中均匀送入输送管道,常见的供料设备包括星型喂料机、螺旋输送机等,有助于物料连续、稳定地进入系统。其次,气力输送主机是系统的核心动力单元,通过压缩空气产生气流,推动物料在管道内运动,主机通常配备调节阀、压力表等控制元件,以维持稳定的输送压力。再者,输送管道是物料传输的通道,采用耐磨损、耐腐蚀的材质(如不锈钢、塑料或复合管道),根据输送距离和物料特性选择合适的管径与布局。此外,气源系统为整个系统提供动力,包括空气压缩机、过滤器、干燥器等,有助于气流的清洁与稳定。最后,分离与收料装置位于接收端,通过旋风分离器、布袋除尘器等设备将物料与气体分离,收集纯净的物料并排放废气,支持环境安全。
实际应用场景:自动上料气力输送在行业中的广泛运用
自动上料气力输送系统因其高效、环保、自动化等特点,在多个工业领域得到广泛应用。例如,在化工行业,可用于输送水泥、碳酸钙、石英砂等粉体原料,优化传统方案的人工或机械输送方式,提升生产效率;在食品行业,适用于面粉、奶粉、糖粉等物料的输送,满足食品卫生标准;在制药行业,用于药品原料的密闭输送,避免交叉污染;在建材行业,则用于石膏、石灰等粉体材料的输送,适应长距离、大流量的需求。不同行业可根据物料特性、输送距离及生产规模,选择不同类型的气力输送系统,实现定制化解决方案。

系统优势:为何选择自动上料气力输送系统?
相比传统输送方式,自动上料气力输送系统具有应用优势。首先,输送效率高,可实现连续、大流量的物料输送,满足现代化生产的高要求;其次,环保性能好,采用密闭管道输送,有效防止粉尘飞扬,减少对环境的污染,符合绿色生产理念;再者,自动化程度高,通过PLC控制系统实现远程监控与操作,降低人工成本,提升生产安全性;此外,适用范围广,可输送多种粉体物料,包括易燃、易爆、有毒等特殊物料,通过特殊设计(如防爆型设备)可满足不同安全要求。这些优势使得自动上料气力输送系统成为工业生产中理想的物料输送解决方案。