

什么是硫酸钠物料气力输送系统?设计原理又是什么?
在硫酸钠生产与加工领域,物料输送环节的效率与安全性直接影响整体生产流程。硫酸钠作为一种常见的化工原料,其物料的输送往往面临传统方法(如皮带输送、斗式提升机)难以克服的挑战,例如粉尘飞扬、输送距离受限、物料损耗等问题。为此,硫酸钠物料气力输送系统应运而生,通过气力输送技术实现物料的高效、安全、无尘输送,成为现代硫酸钠生产企业的可作为选择。本文将详细解析硫酸钠物料气力输送系统的构成、设计原理,以及其在实际应用中的优势与操作要点。
系统组成与核心设备
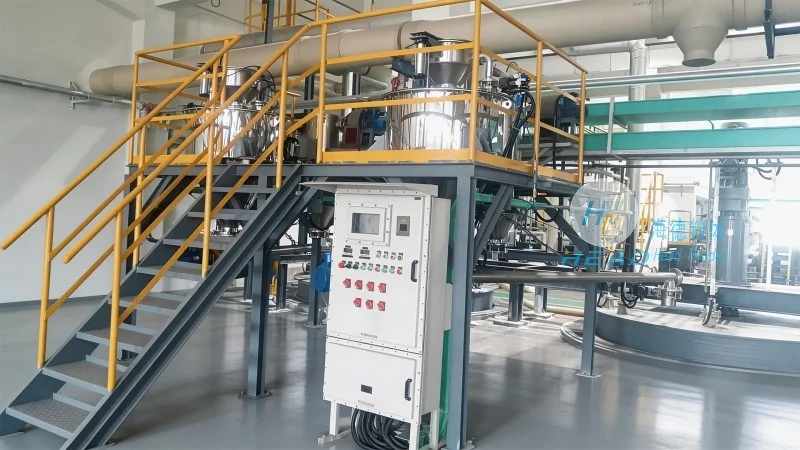
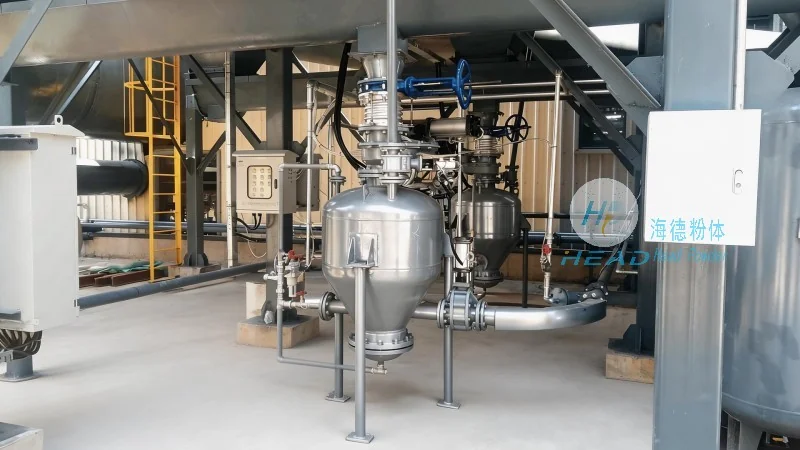
硫酸钠物料气力输送系统主要由供料装置、气源系统、输送管道、控制装置及收料设备等部分组成,各部分协同工作实现物料的连续输送。其中,核心设备包括气力输送机(如吸送式或压送式气力输送机)、料斗、阀门、过滤器及气泵等。以吸送式系统为例,物料首先通过供料装置(如星形给料机或螺旋给料机)进入料斗,随后在气泵产生的负压作用下,与空气混合形成气固两相流,通过输送管道被输送到收料点。对于压送式系统,则通过气泵提供正压,将物料与空气混合后压送至目的地。系统中的关键设备如气力输送机,需根据硫酸钠的颗粒特性(如粒径、密度、湿度)进行选型,有助于输送过程中的稳定性和效率。产品关键词“硫酸钠气力输送”与“硫酸钠气力输送系统”所涵盖的设备,正是这类专业气力输送设备,专为硫酸钠物料的输送需求设计,具备良好的适应性。
设计原理解析
硫酸钠物料气力输送系统的设计原理基于流体力学与气固两相流理论。其核心是通过控制气源压力、气固比及管道布局,实现物料的稳定输送。具体来说,吸送式系统通过气泵产生负压,将料斗中的硫酸钠物料吸入输送管道,空气与物料的混合比例(即气固比)需根据物料特性调整,通常通过试验确定合适比例,以有助于物料在管道内均匀流动,避免堵塞或沉积。压送式系统则通过气泵提供正压,将混合气固流从发送罐压送至接收罐,同样需控制气固比,有助于输送效率。此外,系统设计还需考虑输送距离、高度、管道直径等因素,通过计算确定气泵的功率、输送管道的尺寸及布局,以实现经济高效的输送。例如,对于长距离输送,可能需要采用多级气泵或增加管道直径,以克服压力损失。设计过程中还需考虑硫酸钠物料的物理特性,如颗粒的流动性、磨损性等,选择合适的输送方式(如稀相输送或密相输送),以适应不同工况需求。产品关键词“硫酸钠气力输送系统气力输送设备”所涉及的设计,正是基于这些原理,结合实际工况进行优化,有助于系统正常运行。

设备优势与性能特点
相较于传统输送设备,硫酸钠物料气力输送系统具有多项应用优势。首先,输送效率高,可实现连续、大流量的物料输送,满足现代化生产的高需求。其次,输送距离远,不受地形限制,可跨越较长距离将物料输送到指定位置,如从生产车间输送至仓库或反应釜。第三,无粉尘飞扬或可有效控制粉尘,通过密闭管道输送,减少物料在输送过程中的扬尘,改善工作环境,符合环保要求。第四,自动化程度高,系统可通过PLC控制,实现自动启停、流量调节、故障报警等功能,减少人工干预,提高生产安全性。此外,气力输送系统对物料的适应性较强,可输送多种状态的硫酸钠物料,包括干燥或潮湿的颗粒,且不易造成物料破碎或污染。对于产品关键词“硫酸钠气力输送”而言,这类系统在输送硫酸钠时,能保持物料的纯度与完整性,避免传统输送方式带来的损耗。同时,系统运行稳定,维护成本低,通过定期检查与维护,可延长设备使用寿命,降低长期运营成本。这些优势使得硫酸钠物料气力输送系统成为许多企业的首选,尤其在需要长距离、无尘、高效输送硫酸钠物料时。
实际应用场景与效果
硫酸钠物料气力输送系统广泛应用于化工、肥料、食品加工等多个行业。例如,在硫酸钠生产工厂中,系统可将生产车间产生的硫酸钠物料输送至存储仓或包装设备,实现物料的连续供应;在肥料厂,可用于将硫酸钠与其它原料混合,输送至造粒设备;在食品加工领域,可用于输送用于食品添加剂的硫酸钠。在实际应用中,该系统已成功应用于多个企业,取得了显著效果。例如,某化工企业通过采用硫酸钠气力输送系统,将原本需要人工搬运的物料输送距离从50米延长至200米,输送效率提高了3倍,同时减少了约80%的粉尘飞扬,改善了车间环境。又如,某肥料厂通过该系统实现了物料的自动化输送,降低了人工成本,提高了生产线的稳定性。这些案例表明,硫酸钠物料气力输送系统不仅提高了生产效率,还降低了运营成本,提升了企业的竞争力。产品关键词“硫酸钠气力输送系统”在实际应用中,通过定制化的设计,能够满足不同企业的具体需求,实现物料的较为准确输送。

安装与维护要点
为有助于硫酸钠物料气力输送系统的正常运行,正确的安装与定期维护至关重要。安装过程中,首先需根据设计图纸进行场地布置,有助于管道布局合理,避免急弯或堵塞点。然后,连接各设备部件,如气泵、料斗、输送管道及控制装置,检查连接处的密封性,防止漏气。接着,进行气源调试,调整气泵的压力至设计值,测试系统的负压或正压是否达到要求。同时,检查供料装置与收料设备的连接,有助于物料能顺利进入或排出。安装完成后,需进行空载试运行,观察系统运行是否平稳,有无异常噪音或振动。试运行正常后,再进行带载试运行,逐渐增加输送量,直至达到设计负荷。维护方面,需定期检查滤网是否堵塞,及时清理或更换,以保持气源清洁;检查阀门是否灵活,有无泄漏;检查气泵的轴承及密封件,更换磨损部件;定期清理输送管道内的积料,防止堵塞。此外,还需定期记录系统运行数据,如压力、流量、温度等,分析运行状态,提前发现潜在问题。对于产品关键词“硫酸钠气力输送设备”,正确的安装与维护能延长设备寿命,有助于系统持续运行,减少故障停机时间。例如,某企业通过规范维护,将气力输送机的故障率降低了50%,提高了生产连续性。
选择与定制建议
在选择硫酸钠物料气力输送系统时,企业应根据自身生产需求、物料特性及场地条件进行综合考虑。首先,明确输送量与输送距离,确定系统的处理能力;其次,分析硫酸钠物料的物理特性,如颗粒大小、密度、湿度、磨损性等,选择合适的输送方式(如吸送或压送);再次,考虑输送环境,如是否需要无尘输送,是否受空间限制;最后,评估系统的投资成本与运营成本,选择性价比高的方案。对于需要定制化设计的系统,建议咨询专业厂商,如山东海德粉体工程有限公司,该公司拥有丰富的气力输送系统设计经验,可根据客户需求提供定制方案。例如,若企业需要长距离、大流量的硫酸钠输送,可考虑采用压送式系统,并增加气泵功率与管道直径;若输送距离短且需控制粉尘,可采用吸送式系统。此外,企业还应考虑系统的维护便利性,选择易于操作与维护的设备。选择合适的系统后,可与厂商签订合同,进行设备安装与调试,有助于系统符合生产要求。产品关键词“硫酸钠气力输送系统”的定制化服务,能够满足不同企业的个性化需求,实现物料的较为准确输送与高效生产。
综上所述,硫酸钠物料气力输送系统通过其优化的设计原理与核心设备,为硫酸钠物料的输送提供了高效、安全、环保的解决方案。在实际应用中,该系统不仅提高了生产效率,降低了运营成本,还改善了工作环境,成为现代硫酸钠生产企业的必备设备。对于需要采购或定制此类系统的企业,建议联系专业厂商,如山东海德粉体工程有限公司,该公司以专业的技术团队与丰富的项目经验,为客户提供良好的服务与定制方案。如需了解更多关于硫酸钠气力输送系统的信息,或获取定制报价,请联系公司联系人张经理,电话为15662777102,我们将为您提供专业的咨询与支持。